Почему «агрессивные наполнители» — это настоящая проверка вашего выбора упаковки
Имея более двух десятилетий опыта работы с брендами в сфере продуктов питания, напитков, бытовой химии и средств личной гигиены, мы в YLTPACK неоднократно наблюдали, как часто покупатели недооценивают химическое взаимодействие между наполнителем и материалом пакета. Данное руководство подробно объясняет, как подобрать материалы для агрессивных наполнителей, чтобы вы могли размещать заказы с уверенностью.
Что считается «агрессивным наполнителем» — и почему это важно для целостности пакета
«Агрессивное наполнение» — это любой жидкий или полужидкий продукт, оказывающий химическое, термическое или механическое воздействие на гибкую упаковку сверх того, что оказывает обычная вода. Это скорее непрерывный спектр, чем бинарная категория.
Распространённые категории агрессивных наполнений
| Тип наполнения | Примеры | Основное воздействие на плёнку |
|---|---|---|
| Высококислотные жидкости | Цитрусовый сок, уксус, комбуча | Химическое разрушение адгезивных слоёв |
| Масляные / жирные продукты | Оливковое масло, салатные заправки, масла CBD | Миграция пластификаторов, расслоение |
| На спиртовой основе | Санитайзеры для рук, настойки, жидкости для полоскания рта | Воздействие растворителей на слой герметика |
| Продукты горячего розлива | Супы, соусы, разливаемые при температуре выше 85°C | Термическое нарушение герметизации, деформация |
| Агрессивные химические вещества | Отбеливатели, промышленные моющие средства, удобрения | Окисление, разрушение барьерного слоя |
Каждая категория продуктов воздействует на упаковку по-своему. Кислотные наполнители разрушают адгезивы ламинирования. Масла постепенно мигрируют сквозь однослойные плёнки. Спирты могут растворять определённые смолы герметизирующего слоя. Понимание того, какую нагрузку создаёт ваш продукт, — первый шаг в выборе материала.
Анатомия многослойного пакета — где в действительности происходят разрушения
Типичный дой-пак со споутом состоит из трёх-пяти отдельных слоёв, каждый из которых выполняет определённую функцию. Когда агрессивное содержимое вызывает повреждение, оно практически никогда не распространяется равномерно по всей структуре — удар приходится на наиболее уязвимое звено.
Послойный анализ структуры
- Внешний слой печати (PET или BOPA): Обеспечивает структуру, возможность нанесения печати и устойчивость к проколам. Редко подвергается прямому воздействию содержимого.
- Барьерный слой (алюминиевая фольга или EVOH): Блокирует кислород, влагу и свет. Критически важен для срока хранения продукта.
- Адгезивные слои: Скрепляют все слои воедино. Это наиболее уязвимое место при контакте с кислотными и растворителесодержащими наполнителями.
- Внутренний герметизирующий слой (PE или CPP): Единственный слой, непосредственно контактирующий с продуктом. При неверном выборе возможна миграция веществ или нарушение герметичности.
На нашем производственном объекте с чистыми помещениями площадью 6 800 ㎡ мы проводим ускоренные испытания на старение, моделирующие 12 месяцев контакта с содержимым всего за 4 недели. Это позволяет выявить расслоение или миграцию веществ до начала производства, а не после того, как продукт появится на прилавках магазинов.
Подбор материалов под конкретное содержимое: система принятия решений
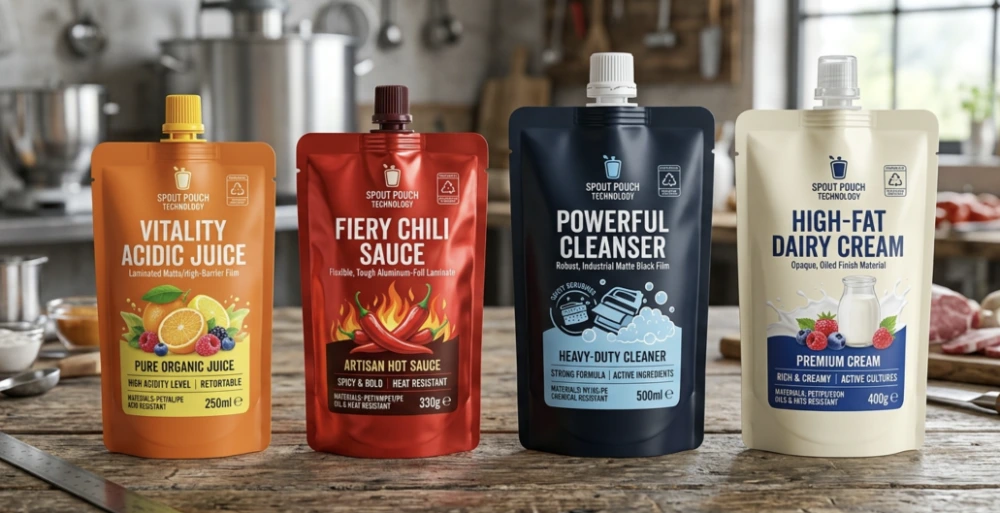
Вместо того чтобы заучивать таблицы химических свойств, воспользуйтесь этой практической системой. Она основана на определяющей характеристике вашего наполнителя и соотносит её с рекомендуемыми структурами упаковки.
Для кислотных наполнителей (pH ниже 4,0)
Цитрусовые соки, ферментированные напитки и соусы на основе уксуса требуют кислотостойких адгезивов и прочного внутреннего герметизирующего слоя. Стандартные адгезивы на растворителях со временем разрушаются при низком уровне pH. Решение — безрастворительные полиуретановые адгезивы в сочетании с толстым слоем линейного полиэтилена низкой плотности (LLDPE).
Например, пакет дой-пак с носиком и крышкой для сока должен выдерживать 6–12 месяцев непрерывного контакта с кислотой без какого-либо переноса запаха или вкуса. Для таких применений мы, как правило, рекомендуем структуру PET/AL/LLDPE с кислотостойким ламинационным клеем.
Для жирных и масляных наполнителей
Масла действуют незаметно. Они не разрушают упаковку видимым образом — они медленно проникают сквозь недостаточно толстые герметизирующие слои, вызывая их размягчение и образование точечных утечек. Для растительных масел, жидких ореховых паст или настоек CBD необходимо:
- Герметизирующий слой толщиной не менее 80 микрон (предпочтительно 100μm для увеличенного срока хранения)
- Нейлон (BOPA) в качестве внешнего слоя для повышенной устойчивости к деформационным трещинам
- Барьерный слой из алюминиевой фольги для предотвращения окисления и прогоркания
Поскольку мы имеем сертификаты FDA и ISO 22000, мы рекомендуем смолы, допущенные к контакту с пищевыми продуктами, прошедшие специальные испытания на миграцию для жирных пищевых симулянтов — а не просто общие маркировки "безопасно для пищевых продуктов".
Для наполнителей на основе спирта
Спирт с концентрацией выше 20% действует как растворитель. Он может растворять определённые адгезивы и разрушать стандартные полиэтиленовые уплотнители. Решение заключается в использовании химически стойких соэкструзионных уплотнительных плёнок и двухкомпонентных реактивных адгезивов, полностью отверждаемых до наполнения.
Бренды, выпускающие антисептики для рук или жидкости для полоскания рта на спиртовой основе в гибких пакетах, нередко узнают об этом на собственном опыте. Мы помогли нескольким брендам Северной Америки пересмотреть структуру упаковки после того, как пакеты первоначального поставщика начали протекать на третьем месяце использования.
Для горячего розлива (выше 85°C)
Стандартные полиэтиленовые уплотнители размягчаются при температуре около 90°C, что приводит к нарушению герметичности в процессе наполнения. Решением является применение литого полипропилена (CPP) или плёнок для стерилизационной обработки, сохраняющих целостность при повышенных температурах.
| Тип уплотнителя | Максимальная температура наполнения | Типичный случай применения |
|---|---|---|
| Стандартный LDPE | 70°C | Жидкости комнатной температуры, холодные напитки |
| Полиэтилен средней плотности | 85°C | Соусы горячего розлива, молочные продукты |
| CPP (литой полипропилен) | 121°C | Супы горячего розлива, продукты для ретортной обработки |
| CPP ретортного класса | 135°C | Стерилизованные продукты питания, медицинские жидкости |
Горячий розлив также требует тщательного подбора носика. Узел носика и крышки должен использовать смолы на основе PP с соответствующей термостойкостью — деталь, которую многие бренды упускают из виду, пока их крышки не деформируются в процессе наполнения.
Для агрессивных химических веществ и моющих средств
Бытовые чистящие средства, промышленные растворители и агрохимикаты требуют наиболее устойчивых конструкций. Полиэтилен высокой плотности (HDPE) или специализированные соэкструзионные плёнки с химически стойкими связующими слоями становятся необходимостью. Во многих случаях монолитная структура PE (для обеспечения возможности переработки) может быть применима при условии соответствующей толщины стенок.
Если вы оцениваете поставщика перерабатываемых пакетов с носиком типа doypack, уточните конкретно о моноструктурах PE, сертифицированных для химических наполнителей. Не все перерабатываемые варианты способны выдерживать воздействие агрессивных составов.
Носик: часто упускаемая из виду точка отказа
Многие отделы закупок упускают из виду следующее: плёнка пакета может быть идеальной, а носик — выйти из строя. Носики представляют собой литые под давлением компоненты, приваренные к плёнке. Их материал также должен быть устойчив к содержимому упаковки.
Совместимость материалов носика
- Стандартные носики PP: Подходят для воды, сока, вина и большинства пищевых продуктов
- Носики HDPE: Повышенная химическая стойкость для моющих средств и растворителей
- Модифицированный PP с добавками: Для применений с экстремальным pH или температурными нагрузками
Зона сварного шва между носиком и плёнкой является наиболее распространённой точкой утечки. Она требует точного контроля температуры в процессе производства — что во многом зависит от калибровки оборудования и квалификации оператора. Наша внутренняя команда дизайнеров часто помогает брендам, имеющим лишь приблизительное представление о своих требованиях, проводя тесты совместимости образцов перед запуском полноценного производства.
Протоколы испытаний, которые необходимо требовать от любого поставщика
Выбор материала на бумаге — это только половина работы. Реальные эксплуатационные характеристики требуют валидационного тестирования. Прежде чем утвердить конструкцию для массового производства, настаивайте на проведении следующих испытаний:
Обязательный контрольный список испытаний
- Тестирование на миграцию: Гарантирует отсутствие переноса вредных веществ из упаковки в продукт (обязательно для продуктов питания и средств личной гигиены)
- Тестирование прочности сварных швов: Измеряет, выдерживают ли швы давление после длительного контакта с продуктом
- Ускоренное моделирование срока годности: Подвергает заполненные пакеты воздействию повышенной температуры и влажности для прогнозирования эксплуатационных характеристик в течение 12–18 месяцев за несколько недель
- Тестирование на падение: Заполненные пакеты сбрасываются с заданной высоты для проверки целостности швов и плёнки при ударе
- Тестирование на сжатие/давление: Моделирует компрессию при транспортировке и обращение потребителя с упаковкой
Как производитель с более чем 20-летним опытом в производстве упаковки, мы предоставляем полные отчёты об испытаниях при каждой квалификации материала. Наш опыт показывает, что бренды, пропускающие этот этап, нередко сталкиваются с отказами в полевых условиях, устранение которых обходится в 5–10 раз дороже, чем само тестирование.
Аспекты устойчивого развития для пакетов с агрессивным наполнением
В упаковочной отрасли нарастает противоречие: бренды стремятся к использованию экологичных материалов, однако агрессивные виды наполнения зачастую требуют многослойных, многокомпонентных конструкций, которые сложно перерабатывать. Вот объективная картина.
Мономатериальные пакеты из PE (широко пригодные для переработки) подходят для многих применений в сфере продуктов питания и напитков. Однако сильнокислотные, горячего розлива или химические продукты по-прежнему нередко требуют барьерных слоёв из алюминиевой фольги или EVOH, усложняющих процессы переработки. Согласно отчёту Flexible Packaging Association за 2025 год, около 34% применений жидких пакетов уже могут перейти на перерабатываемые мономатериальные конструкции без потери эксплуатационных характеристик — однако оставшиеся 66% по-прежнему требуют многокомпонентных решений.
Наша рекомендация: начните с определения требований к эксплуатационным характеристикам, а затем изучите, где экологичные альтернативы способны им соответствовать. Принудительное применение экологичной конструкции для агрессивного наполнения нередко приводит к порче продукта, что создаёт больше отходов, чем использование правильного материала с самого начала.
Совместимость фасовочного оборудования: связующее звено между материалом и производством
Выбор материала также влияет на эффективность фасовки пауч-упаковок на производственной линии. Различные структуры плёнок отличаются жёсткостью, характеристиками термосварки и поведением при статическом электричестве в процессе фасовки в пауч-пакеты со спаутом.
Если вы изучаете возможность приобретения фасовочной машины для пауч-пакетов со спаутом для малого бизнеса, учтите, что более толстые и жёсткие плёнки, предназначенные для агрессивных химических веществ, могут требовать иного давления захватов и времени сварки по сравнению со стандартными плёнками для пищевых продуктов. Обязательно предоставьте спецификацию материала поставщику фасовочного оборудования перед приобретением любого из компонентов.
Ключевые аспекты фасовки в зависимости от материала
| Структура плёнки | Влияние на скорость фасовки | Корректировка параметров сварки |
|---|---|---|
| PET/AL/PE (стандартный) | Оптимально для большинства машин | Стандартная температура и время выдержки |
| BOPA/AL/CPP (горячий розлив) | Требуется несколько замедленное охлаждение | Более высокая температура запайки, увеличенное время выдержки |
| Моно-PE (подлежит переработке) | Может потребоваться антистатическая обработка | Узкое окно запайки, необходим точный контроль |
| Химическая плёнка повышенной толщины | Снижение скорости линии на 10-15% | Повышенное давление, увеличенное время охлаждения |
Реальные сценарии: как бренды правильно выбирают материалы
Позвольте поделиться несколькими моделями, которые мы наблюдали при работе с брендами в различных товарных категориях. Это не гипотетические примеры — они отражают типичные разговоры, которые мы ведём каждую неделю.
Сценарий 1: Бренд соков холодного отжима
Американская компания по производству соков нуждалась в упаковке для высококислотного цитрусового купажа (pH 3,2) со сроком хранения 90 дней в холодильнике. Их первоначальный поставщик использовал стандартные адгезивы, которые расслаивались через 45 дней. Мы рекомендовали структуру PET/AL/LLDPE с кислотостойкой ламинацией и герметиком толщиной 100μм. Шесть месяцев спустя — ни одной рекламации.
Сценарий 2: Стартап по производству натуральных чистящих средств
Один стартап искал экологичную упаковку в виде жидкостных пакетов для растительного универсального чистящего средства. Формула содержала d-лимонен (цитрусовый растворитель), который разрушает стандартный PE. Мы перешли на соэкструзионный уплотнитель с химически стойким внутренним слоем, сохранив при этом перерабатываемую внешнюю структуру. Гибридный подход обеспечил им как функциональные характеристики, так и весомые аргументы в пользу экологической ответственности.
Сценарий 3: Бренд фасованных соусов
Бренд, поставляющий продукты для ресторанов и закупающий индивидуально напечатанные пакеты с носиком и дозатором оптовыми партиями, нуждался в возможности горячего розлива при 92°C для линейки соусов BBQ. Стандартные пакеты из PE не выдерживали испытаний при розливе. Переход на структуру BOPA/AL/CPP решил проблему термостойкости, сохранив при этом премиальное матовое качество печати, необходимое им для розничных продаж.
Тревожные признаки при оценке поставщиков для применений с жёсткими условиями розлива
Не каждый производитель пакетов разбирается в химии жёсткого розлива. Вот что должно вас насторожить в процессе оценки поставщика:
- Заявления «одна структура подходит для всего»: Любой поставщик, предлагающий одну и ту же плёнку для сока и промышленного чистящего средства, не разбирается в материаловедении.
- Отсутствие тестирования на миграцию и совместимость: Если они не могут провести испытания, они не могут гарантировать качество.
- Расплывчатые характеристики адгезива: Адгезивная система — это место, где чаще всего возникают неисправности. Требуйте конкретики.
- Отсутствие опыта работы с вашей категорией продуктов: Запросите рекомендации или примеры из практики с аналогичными наполнителями.
- Нежелание предоставлять образцы для собственного тестирования розлива: Это базовое требование к любому серьёзному производителю.
Работая с брендами в Северной Америке, Европе и Юго-Восточной Азии, мы обнаружили, что наиболее распространённая ошибка — выбор поставщика исключительно на основе стоимости единицы продукции без проверки совместимости материалов. Пакет, который на 15% дешевле, но выходит из строя на третьем месяце, не экономит ничьи деньги.
Как начать диалог с вашим партнёром по упаковке
Когда вы обращаетесь к производителю по вопросу разработки многоразовых пакетов для агрессивных продуктов, подготовьте следующую информацию. Это значительно ускоряет процесс подбора материалов:
- Точный состав продукта (или как минимум: уровень pH, содержание спирта, содержание масел, активные химические вещества)
- Температура наполнения
- Целевой срок хранения
- Условия хранения (при комнатной температуре, в холодильнике или переменные)
- Желаемый размер пакета и ориентировочный объём заказа
- Применимые нормативные требования (FDA, стандарты ЕС по контакту с пищевыми продуктами, EPA для химических веществ)
Чем подробнее информацию вы предоставите заранее, тем быстрее квалифицированный производитель сможет определить оптимальную структуру для вас. В YLTPACK мы, как правило, предоставляем рекомендации по материалам в течение 48 часов после получения полного технического задания — и отправляем физические образцы для самостоятельного тестирования перед любым оптовым заказом.
Есть вопросы о том, какая структура подходит для вашей конкретной формулы? Свяжитесь с нами через WhatsApp по номеру +86 182 1944 5665 или по электронной почте [email protected]. Мы готовы изучить характеристики вашего продукта и предложить проверенную конфигурацию материала — без каких-либо обязательств.
Часто задаваемые вопросы
Можно ли использовать один и тот же материал пакета для сока и чистящих средств?
Нет. Для сока требуются пищевые кислотостойкие структуры с уплотнителями, соответствующими требованиям FDA, тогда как для чистящих средств необходимы химически стойкие плёнки, выдерживающие воздействие растворителей и окислителей. Системы адгезивов, химический состав уплотнителей и требования к барьерным свойствам принципиально различаются. Всегда подбирайте структуру в соответствии с конкретным химическим составом наполнителя.
Как узнать, относится ли мой продукт к категории «агрессивного наполнения»?
Если pH вашего продукта ниже 4,0, содержание спирта превышает 10%, в состав входят эфирные масла или растворители, требуется горячее наполнение при температуре выше 80°C или продукт содержит окислители — это агрессивное наполнение. В случае сомнений предоставьте состав вашему партнёру по упаковке и запросите тестирование на совместимость до начала производства.
Каков минимальный объём заказа для индивидуальных пакетов для агрессивного наполнения?
Это зависит от поставщика и сложности изделия. В YLTPACK минимальные объёмы определяются размером пакета, структурой и требованиями к печати. Индивидуальные структуры для агрессивных наполнителей могут иметь несколько более высокие минимумы из-за специализированного подбора материалов, однако мы работаем с брендами различного масштаба — от начинающих стартапов до крупных дистрибьюторов, выпускающих миллионы единиц продукции ежемесячно.
Сколько времени занимает квалификационное тестирование материалов до начала массового производства?
Стандартное тестирование на совместимость занимает 2–4 недели для ускоренного моделирования срока хранения. Если наполнитель особенно агрессивен (высокое содержание спирта, экстремальный pH или сильные растворители), может быть рекомендовано расширенное 6-недельное тестирование. Учитывайте эти сроки при планировании запуска продукта — это значительно менее затратно, чем обнаружение дефектов после наполнения 50 000 единиц.
Существуют ли перерабатываемые варианты для применений с агрессивным наполнением в гибкой упаковке?
Для умеренно агрессивных наполнителей (слабокислые соки, лёгкие продукты на масляной основе) перерабатываемые монослойные структуры из PE становятся всё более применимы. Однако для высокоагрессивных наполнителей — сильных растворителей, кислот с экстремальным pH или высокотемпературных продуктов — по-прежнему, как правило, требуются многослойные структуры с барьерными слоями из алюминия или EVOH. Технологии развиваются стремительно, и на рынке появляются новые высокобарьерные монослойные плёнки. Узнайте у вашего поставщика о последних решениях для вашего конкретного применения.