Pourquoi les « Remplissages Agressifs » Sont le Véritable Test de Votre Choix d'Emballage
Après avoir travaillé avec des marques dans les secteurs de l'alimentation, des boissons, des produits chimiques ménagers et des soins personnels pendant plus de deux décennies, nous chez YLTPACK avons constaté à quel point les acheteurs sous-estiment souvent l'interaction chimique entre leur produit de remplissage et leur poche. Ce guide vous explique précisément comment associer les matériaux aux remplissages agressifs afin que vous puissiez commander en toute confiance.
Ce Qui Constitue un « Remplissage Agressif » — Et Pourquoi Cela Importe pour l'Intégrité de la Poche
Un «remplissage agressif» désigne tout produit liquide ou semi-liquide qui soumet un emballage flexible à des contraintes chimiques, thermiques ou mécaniques supérieures à celles de l'eau ordinaire. Il convient de le considérer comme un spectre plutôt qu'une catégorie binaire.
Catégories courantes de remplissages agressifs
| Type de remplissage | Exemples | Contrainte principale sur le film |
|---|---|---|
| Liquides très acides | Jus d'agrumes, vinaigre, kombucha | Dégradation chimique des couches adhésives |
| Produits huileux / gras | Huile d'olive, vinaigrettes, huiles de CBD | Migration des plastifiants, délaminage |
| À base d'alcool | Désinfectant pour les mains, teintures, bain de bouche | Attaque par solvant sur la couche de scellant |
| Produits de remplissage à chaud | Soupes, sauces remplies au-dessus de 85°C | Défaillance du joint thermique, déformation |
| Produits chimiques agressifs | Eau de Javel, détergents industriels, engrais | Oxydation, dégradation de la barrière |
Chaque catégorie attaque différemment l'emballage. Les contenus acides ciblent les adhésifs de laminage. Les huiles migrent lentement à travers les films monocouches. Les alcools peuvent dissoudre certaines résines de scellant. Comprendre quel type de contrainte votre produit génère est la première étape dans la sélection des matériaux.
L'anatomie d'une pochette multicouche — Là où les défaillances se produisent réellement
Une poche debout typique avec bec verseur utilise trois à cinq couches distinctes, chacune remplissant une fonction spécifique. Lorsque des contenus agressifs provoquent une défaillance, celle-ci ne se produit presque jamais de manière uniforme sur l'ensemble de la structure. Elle cible le maillon le plus faible.
Analyse couche par couche
- Couche d'impression extérieure (PET ou BOPA) : Assure la structure, l'imprimabilité et la résistance à la perforation. Rarement attaquée directement par les produits de remplissage.
- Couche barrière (feuille d'aluminium ou EVOH) : Bloque l'oxygène, l'humidité et la lumière. Essentielle pour la durée de conservation du produit.
- Couches adhésives : Assurent la liaison de l'ensemble. Il s'agit du point le plus vulnérable pour les produits de remplissage acides et à base de solvants.
- Couche de scellage intérieure (PE ou CPP) : La seule couche en contact direct avec votre produit. Un mauvais choix entraîne une migration ou une défaillance du scellage.
Dans notre salle blanche de 6 800 ㎡, nous effectuons des tests de vieillissement accéléré simulant 12 mois de contact en seulement 4 semaines. Cela nous permet de détecter les problèmes de délaminage ou de migration avant la production, et non après que votre produit a atteint les rayons des magasins.
Adéquation des matériaux à votre produit de remplissage spécifique : un cadre décisionnel
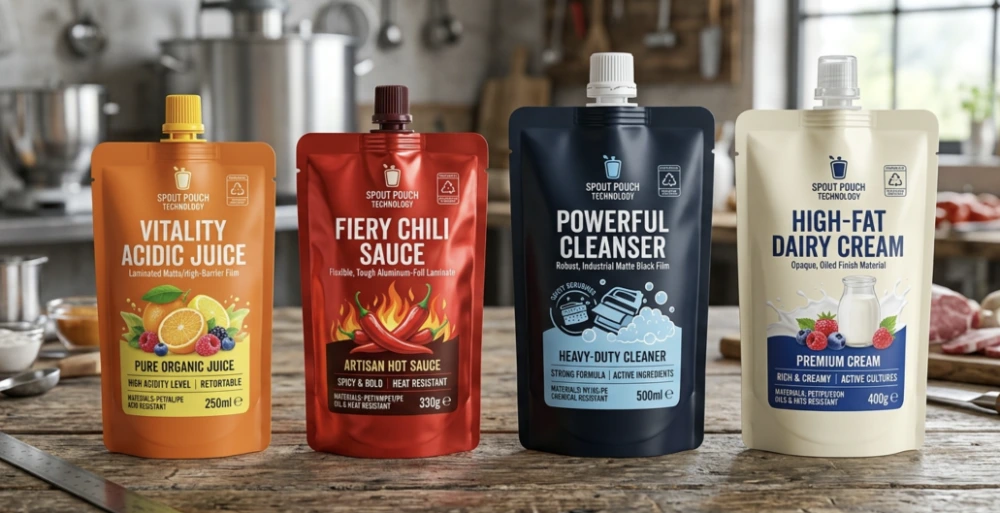
Plutôt que de mémoriser des tableaux de chimie, utilisez ce cadre pratique. Il part de la caractéristique dominante de votre produit de remplissage et oriente vers les structures recommandées.
Pour les produits de remplissage acides (pH inférieur à 4,0)
Les jus d'agrumes, les boissons fermentées et les sauces à base de vinaigre nécessitent des adhésifs résistants aux acides et une couche de scellage intérieure robuste. Les adhésifs à base de solvants standards se dégradent à faible pH avec le temps. La solution ? Des adhésifs polyuréthane sans solvant associés à une épaisse couche de scellage en polyéthylène linéaire basse densité (LLDPE).
Un sachet à soufflet avec bec verseur et bouchon pour jus, par exemple, doit résister à 6 à 12 mois de contact acide continu sans aucun transfert de goût. Nous recommandons généralement une structure PET/AL/LLDPE avec une colle de laminage résistante aux acides pour ces applications.
Pour les produits de remplissage huileux et gras
Les huiles sont insidieuses. Elles n'attaquent pas visiblement l'emballage — elles s'infiltrent lentement à travers des couches de scellage insuffisamment épaisses, provoquant un ramollissement et des micro-perforations. Pour les huiles de cuisson, les beurres de noix liquides ou les teintures de CBD, vous avez besoin de :
- Une couche de scellant d'au moins 80 microns (de préférence 100μm pour une durée de conservation prolongée)
- Nylon (BOPA) comme couche extérieure pour une résistance supérieure à la fissuration par flexion
- Barrière en feuille d'aluminium pour prévenir l'oxydation et le rancissement
Étant donné que nous détenons les certifications FDA et ISO 22000, nous recommandons des résines conformes au contact alimentaire ayant réussi des tests de migration spécifiques pour les simulants d'aliments gras — et non de simples étiquettes génériques "sans danger alimentaire".
Pour les remplissages à base d'alcool
L'alcool à une concentration supérieure à 20% agit comme un solvant. Il peut dissoudre certains adhésifs et attaquer les scellants en polyéthylène standard. La solution consiste à utiliser des films de scellant co-extrudés résistants aux produits chimiques et des adhésifs réactifs à deux composants qui durcissent complètement avant le remplissage.
Les marques lançant des désinfectants pour les mains ou des bains de bouche à base d'alcool dans des sachets souples l'apprennent souvent à leurs dépens. Nous avons aidé plusieurs marques nord-américaines à reformuler leur structure d'emballage après que les sachets de leur fournisseur initial ont commencé à fuir au bout de trois mois.
Pour les applications de remplissage à chaud (au-dessus de 85°C)
Les scellants en polyéthylène standard ramollissent autour de 90°C, entraînant une défaillance du scellage lors du remplissage. La solution est l'utilisation de films en polypropylène cast (CPP) ou de qualité rétorte qui maintiennent leur intégrité à des températures élevées.
| Type de scellant | Température maximale de remplissage | Cas d'utilisation typique |
|---|---|---|
| LDPE standard | 70°C | Liquides à température ambiante, boissons froides |
| PE moyenne densité | 85°C | Sauces à remplissage à chaud, produits laitiers |
| CPP (Polypropylène calandré) | 121°C | Soupes à remplissage à chaud, produits en autoclave |
| CPP qualité autoclave | 135°C | Aliments stérilisés, liquides médicaux |
Le remplissage à chaud exige également une sélection rigoureuse du bec verseur. L'ensemble bec verseur et bouchon doit utiliser des résines à base de PP avec une résistance thermique adaptée — un détail que de nombreuses marques négligent jusqu'à ce que leurs bouchons se déforment pendant le remplissage.
Pour les produits chimiques agressifs et les détergents
Les produits ménagers, les solvants industriels et les produits chimiques agricoles nécessitent les structures les plus robustes. Le polyéthylène haute densité (HDPE) ou les films co-extrudés spécialisés avec des couches d'adhésion résistantes aux produits chimiques deviennent indispensables. Dans de nombreux cas, une structure mono-matière PE (pour la recyclabilité) peut encore convenir si l'épaisseur de paroi est appropriée.
Si vous évaluez un fournisseur de pochettes debout avec bec verseur recyclables, renseignez-vous spécifiquement sur les structures mono-PE homologuées pour les contenus chimiques. Toutes les options recyclables ne peuvent pas résister aux formulations agressives.
Le bec verseur : un point de défaillance souvent négligé
Voici ce que de nombreuses équipes achats ignorent totalement : le film de la pochette peut être parfait, mais le bec verseur défaille. Les becs verseurs sont des composants moulés par injection soudés au film. Leur matériau doit également résister au contenu que vous y versez.
Compatibilité des matériaux du bec verseur
- Becs verseurs PP standard : Adaptés à l'eau, aux jus, au vin et à la plupart des produits alimentaires
- Becs verseurs HDPE : Meilleure résistance chimique pour les produits nettoyants et les solvants
- PP modifié avec additifs : Pour les applications à pH ou températures extrêmes
La zone de soudure entre le bec verseur et le film est le point de fuite le plus fréquent. Elle nécessite un contrôle précis de la température durant la fabrication — ce qui dépend largement de l'étalonnage des équipements et des compétences des opérateurs. Notre équipe de conception interne aide fréquemment des marques qui n'ont qu'une idée approximative de leurs besoins en réalisant des échantillons de compatibilité avant de s'engager dans une production complète.
Protocoles de test que vous devez exiger de tout fournisseur
La sélection des matériaux sur papier ne représente que la moitié du travail. Les performances en conditions réelles nécessitent des tests de validation. Avant d'approuver une structure pour la production en série, exigez ces tests :
Liste de contrôle des tests essentiels
- Tests de migration : Garantit qu'aucune substance nocive ne se transfère de l'emballage au produit (obligatoire pour l'alimentation et les soins personnels)
- Tests de résistance des soudures : Mesure si les soudures résistent à la pression après un contact prolongé avec le produit
- Simulation accélérée de durée de conservation : Soumet les pochettes remplies à des températures et une humidité élevées pour prédire en quelques semaines les performances sur 12–18 mois
- Tests de chute : Les pochettes remplies sont lâchées de hauteurs définies pour tester l'intégrité des soudures et du film sous l'impact
- Tests de compression/pression : Simule la compression lors du transport et la manipulation par le consommateur
En tant que fabricant ayant produit des emballages depuis plus de 20 ans, nous fournissons des rapports de tests complets pour chaque qualification de matériau. Nous avons constaté que les marques qui sautent cette étape sont souvent confrontées à des défaillances sur le terrain qui coûtent 5–10 fois plus cher que les tests eux-mêmes.
Considérations de durabilité pour les pochettes à remplissage difficile
Une tension croissante se fait sentir dans le monde de l'emballage : les marques souhaitent des matériaux durables, mais les remplissages difficiles nécessitent souvent des structures multicouches et multi-matériaux difficiles à recycler. Voici un état des lieux honnête.
Les pochettes en PE mono-matériau (largement recyclables) conviennent à de nombreuses applications alimentaires et de boissons. Cependant, les produits très acides, à remplissage à chaud ou chimiques nécessitent souvent encore des barrières en feuille d'aluminium ou des couches EVOH qui compliquent les filières de recyclage. Selon un rapport 2025 de la Flexible Packaging Association, environ 34 % des applications de pochettes liquides peuvent déjà passer à des structures mono-matériau recyclables sans perte de performance — mais les 66 % restants nécessitent encore des solutions multi-matériaux.
Notre recommandation : commencez par définir les exigences de performance, puis explorez les alternatives recyclables pouvant y répondre. Imposer une structure durable à un remplissage difficile conduit souvent à l'échec du produit, ce qui génère plus de déchets que l'utilisation du matériau approprié dès le départ.
Compatibilité des équipements de remplissage : le lien entre le matériau et la production
Le choix de votre matériau influe également sur l'efficacité du remplissage des pochettes sur votre ligne de production. Différentes structures de film présentent des caractéristiques de rigidité, de thermoscellage et de comportement électrostatique variables lors des opérations de remplissage de pochettes à bec verseur.
Si vous recherchez une machine de remplissage de pochettes debout à bec verseur pour une exploitation à petite échelle, gardez à l'esprit que les films plus épais et plus rigides conçus pour les produits chimiques agressifs peuvent nécessiter des pressions de mâchoires et des temps de scellage différents de ceux des films alimentaires standard. Partagez toujours vos spécifications de matériau avec votre fournisseur d'équipement de remplissage avant d'acquérir l'un ou l'autre des composants.
Considérations clés en matière de remplissage selon le matériau
| Structure du film | Impact sur la vitesse de remplissage | Ajustement des paramètres de scellage |
|---|---|---|
| PET/AL/PE (standard) | Optimal pour la plupart des machines | Température et temps de maintien standards |
| BOPA/AL/CPP (remplissage à chaud) | Refroidissement légèrement plus lent requis | Température de scellage plus élevée, durée de maintien plus longue |
| Mono-PE (recyclable) | Peut nécessiter un traitement antistatique | Fenêtre de scellage plus étroite, contrôle précis requis |
| Film chimique à paroi épaisse | Réduction de la vitesse de ligne de 10 à 15 % | Pression plus élevée, refroidissement prolongé |
Scénarios Réels : Comment les Marques Réussissent la Sélection des Matériaux
Permettez-nous de partager quelques tendances que nous avons observées en travaillant avec des marques dans différentes catégories de produits. Ce ne sont pas des hypothèses — elles reflètent les conversations courantes que nous avons chaque semaine.
Scénario 1 : Marque de Jus Pressé à Froid
Une entreprise de jus basée aux États-Unis avait besoin d'un emballage pour un mélange d'agrumes à haute acidité (pH 3,2) avec une durée de conservation réfrigérée de 90 jours. Leur fournisseur initial utilisait des adhésifs standard qui se décollaient après 45 jours. Nous avons recommandé une structure PET/AL/LLDPE avec une stratification résistante aux acides et un agent de scellage de 100μm. Six mois plus tard — zéro réclamation sur le terrain.
Scénario 2 : Startup de Produits de Nettoyage Naturels
Une startup recherchait un emballage en poche souple écologique pour un nettoyant universel à base végétale. La formule contenait du d-limonène (un solvant d'agrumes) qui attaque le PE standard. Nous les avons orientés vers un film coextrudé avec une couche intérieure résistante aux produits chimiques tout en conservant une structure extérieure recyclable. Cette approche hybride leur a offert à la fois performance et un argumentaire de durabilité crédible.
Scénario 3 : Marque de sauce personnalisée en gros volume
Une marque d'approvisionnement pour restaurants commandant des pochettes à bec verseur imprimées personnalisées en gros volumes avait besoin d'une capacité de remplissage à chaud à 92°C pour sa gamme de sauces BBQ. Les pochettes standard en PE ont échoué lors des essais de remplissage. La transition vers une structure BOPA/AL/CPP a résolu le problème thermique tout en maintenant la qualité d'impression mate premium souhaitée pour une distribution en commerce de détail.
Signaux d'alerte lors de l'évaluation des fournisseurs pour les applications de remplissage exigeant
Tous les fabricants de pochettes ne maîtrisent pas la chimie des remplissages exigeants. Voici ce qui devrait vous préoccuper lors du processus d'évaluation des fournisseurs :
- "Une structure universelle" : Tout fournisseur suggérant le même film pour du jus et un nettoyant industriel ne maîtrise pas la science des matériaux.
- Aucun test de migration ou de compatibilité proposé : S'ils ne peuvent pas tester, ils ne peuvent pas garantir la performance.
- Spécifications adhésives vagues : Le système adhésif est là où la plupart des défaillances surviennent. Exigez des précisions.
- Aucune expérience avec votre catégorie de produit : Demandez des références ou des études de cas avec des remplissages similaires.
- Refus de fournir des échantillons pour vos propres tests de remplissage : Il s'agit d'une exigence de base pour tout fabricant sérieux.
En travaillant avec des marques en Amérique du Nord, en Europe et en Asie du Sud-Est, nous avons constaté que l'erreur la plus courante est de choisir un fournisseur uniquement sur la base du coût unitaire sans vérifier la compatibilité des matériaux. Une pochette 15 % moins chère mais qui défaille au troisième mois ne permet à personne de réaliser des économies.
Comment engager la conversation avec votre partenaire d'emballage
Lorsque vous contactez un fabricant au sujet de la conception de sachets refermables pour des contenus agressifs, préparez ces informations à l'avance. Cela accélère considérablement le processus de recommandation de matériaux :
- Formulation exacte du produit (ou au minimum : niveau de pH, % d'alcool, teneur en huile, produits chimiques actifs)
- Température de remplissage
- Durée de conservation cible
- Conditions de stockage (ambiant, réfrigéré ou variable)
- Taille souhaitée du sachet et volume de commande estimé
- Toute exigence réglementaire (FDA, contact alimentaire UE, EPA pour les produits chimiques)
Plus vous partagez de détails en amont, plus rapidement un fabricant qualifié peut identifier la structure idéale pour vous. Chez YLTPACK, nous fournissons généralement des recommandations de matériaux dans les 48 heures suivant la réception d'un dossier complet — et nous envoyons des échantillons physiques pour vos propres tests avant tout engagement en volume.
Vous avez des questions sur la structure adaptée à votre formule spécifique ? Contactez-nous via WhatsApp au +86 182 1944 5665 ou par e-mail à [email protected]. Nous serons ravis d'examiner les détails de votre produit et de vous suggérer une configuration de matériau éprouvée — sans engagement.
Questions fréquemment posées
Puis-je utiliser le même matériau de sachet pour du jus et des produits nettoyants ?
Non. Le jus nécessite des structures de qualité alimentaire résistantes aux acides avec des agents d'étanchéité conformes à la FDA, tandis que les produits nettoyants requièrent des films résistants aux produits chimiques capables de supporter les solvants et les oxydants. Les systèmes adhésifs, les compositions des agents d'étanchéité et les exigences de barrière diffèrent fondamentalement. Adaptez toujours votre structure au profil chimique spécifique de votre contenu.
Comment savoir si mon produit est considéré comme un «remplissage agressif» ?
Si votre produit a un pH inférieur à 4,0, contient plus de 10 % d'alcool, comprend des huiles essentielles ou des solvants, nécessite un remplissage à chaud au-dessus de 80°C, ou contient des agents oxydants — il s'agit d'un remplissage agressif. En cas de doute, communiquez votre formulation à votre partenaire d'emballage et demandez des tests de compatibilité avant de vous engager dans la production.
Quelle est la quantité minimale de commande pour des pochettes personnalisées à remplissage agressif ?
Cela varie selon le fournisseur et la complexité. Chez YLTPACK, les minimums dépendent de la taille, de la structure et des exigences d'impression de la pochette. Les structures personnalisées pour les contenus agressifs peuvent avoir des minimums légèrement plus élevés en raison de l'approvisionnement en matériaux spécialisés, mais nous collaborons avec des marques à diverses échelles — des startups émergentes aux distributeurs établis produisant des millions d'unités par mois.
Combien de temps prennent les tests de qualification des matériaux avant de pouvoir lancer la production en grande série ?
Les tests de compatibilité standard prennent 2–4 semaines pour une simulation accélérée de durée de conservation. Si votre contenu est particulièrement agressif (alcool élevé, pH extrême ou solvants puissants), des tests prolongés de 6 semaines peuvent être recommandés. Intégrez ce délai dans votre calendrier de lancement — c'est bien moins coûteux que de découvrir des défaillances après avoir rempli 50 000 unités.
Existe-t-il des options recyclables pour les applications à remplissage agressif utilisant des emballages souples ?
Pour les remplissages modérément agressifs (jus légèrement acides, produits à base d'huile légère), les structures recyclables en mono-PE sont de plus en plus viables. Cependant, les contenus très agressifs — solvants puissants, acides extrêmes ou produits à haute température — nécessitent encore généralement des structures multi-matériaux avec des barrières en aluminium ou en EVOH. La technologie évolue rapidement et de nouveaux films mono-matériaux à haute barrière font leur entrée sur le marché. Renseignez-vous auprès de votre fournisseur sur les dernières options disponibles pour votre application spécifique.