¿Por qué los "llenados agresivos" son la verdadera prueba de su elección de envase
Tras trabajar con marcas de alimentos, bebidas, productos químicos domésticos y cuidado personal durante más de dos décadas, en YLTPACK hemos observado con frecuencia que los compradores subestiman la interacción química entre su producto de llenado y su bolsa. Esta guía le explica paso a paso cómo combinar los materiales con los llenados agresivos para que pueda realizar su pedido con confianza.
¿Qué se considera un "llenado agresivo" — y por qué es importante para la integridad de la bolsa?
Un "harsh fill" (llenado agresivo) es cualquier producto líquido o semilíquido que ejerce sobre el envase flexible un estrés químico, térmico o mecánico superior al que ejercería el agua simple. Conviene entenderlo como un espectro y no como una categoría binaria.
Categorías comunes de llenado agresivo
| Tipo de llenado | Ejemplos | Principal estrés sobre el film |
|---|---|---|
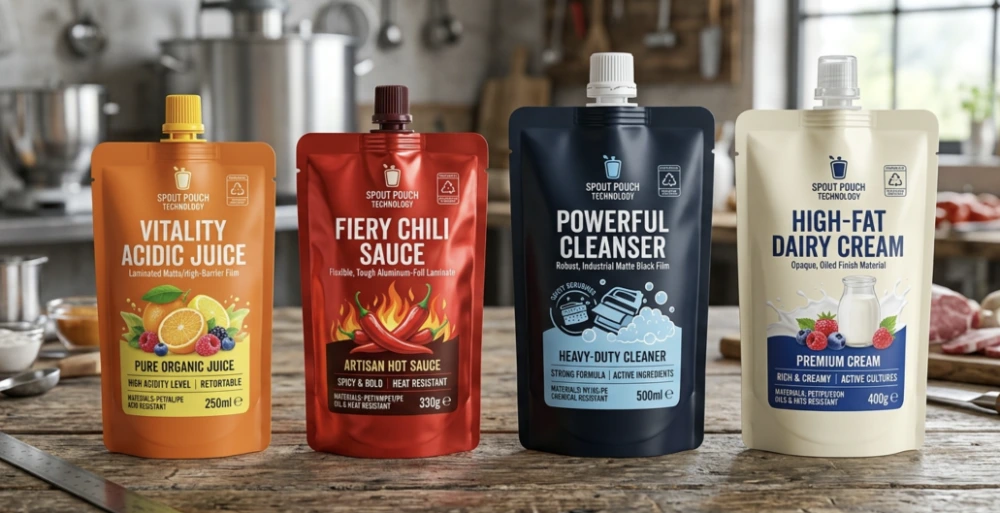
| Líquidos de alta acidez | Jugo cítrico, vinagre, kombucha | Degradación química de las capas adhesivas |
| Productos oleosos / grasos | Aceite de oliva, aderezos para ensaladas, aceites de CBD | Migración de plastificantes, deslaminación |
| A base de alcohol | Desinfectante de manos, tinturas, enjuague bucal | Ataque de solventes a la capa de sellado |
| Productos de llenado en caliente | Sopas, salsas envasadas por encima de 85°C | Fallo del sellado térmico, deformación |
| Productos químicos agresivos | Lejía, detergentes industriales, fertilizantes | Oxidación, degradación de la barrera |
Cada categoría ataca al envase de manera diferente. Los productos ácidos afectan a los adhesivos de laminación. Los aceites migran lentamente a través de las películas monocapa. Los alcoholes pueden disolver ciertas resinas de sellado. Comprender qué tipo de estrés genera su producto es el primer paso en la selección de materiales.
La anatomía de una bolsa multicapa — dónde se producen realmente los fallos
Una bolsa autoportante típica con pico utiliza de tres a cinco capas distintas, cada una con una función específica. Cuando los llenados agresivos provocan un fallo, casi nunca ocurre de manera uniforme en toda la estructura. Se produce en el eslabón más débil.
Desglose capa por capa
- Capa exterior de impresión (PET o BOPA): Aporta estructura, imprimibilidad y resistencia a la perforación. Rara vez la atacan directamente los rellenos.
- Capa barrera (lámina de aluminio o EVOH): Bloquea el oxígeno, la humedad y la luz. Es fundamental para la vida útil del producto.
- Capas adhesivas: Unen todas las capas entre sí. Es el punto más vulnerable frente a rellenos ácidos y a base de disolventes.
- Capa sellante interior (PE o CPP): Es la única capa que entra en contacto directo con su producto. Si se elige incorrectamente, se producen migración o fallos de sellado.
En nuestra instalación de sala limpia de 6,800㎡, realizamos pruebas de envejecimiento acelerado que simulan 12 meses de contacto en estantería en solo 4 semanas. Así detectamos problemas de deslaminación o migración antes de la producción, y no después de que su producto llegue a los estantes de las tiendas.
Cómo elegir los materiales según su relleno: un marco de decisión
En lugar de memorizar tablas químicas, utilice este marco práctico. Parte de la característica dominante de su relleno y la asocia con las estructuras recomendadas.
Para rellenos ácidos (pH inferior a 4.0)
Los zumos cítricos, las bebidas fermentadas y las salsas a base de vinagre requieren adhesivos resistentes a los ácidos y una capa sellante interior robusta. Los adhesivos convencionales a base de disolventes se degradan con el tiempo a pH bajo. La solución: adhesivos de poliuretano sin disolventes combinados con una capa sellante de polietileno lineal de baja densidad (LLDPE) de gran espesor.
Una bolsa stand up con pico y tapón para zumo, por ejemplo, debe soportar entre 6–12 meses de contacto continuo con ácido sin transferencia de sabor. Normalmente recomendamos una estructura PET/AL/LLDPE con adhesivo de laminación resistente a los ácidos para estas aplicaciones.
Para rellenos oleosos y grasos
Los aceites son engañosos. No atacan visiblemente el envase — sino que penetran lentamente a través de capas sellantes insuficientemente gruesas, provocando reblandecimiento y, finalmente, fugas por microperforaciones. Para aceites de cocina, mantequillas de frutos secos líquidas o tinturas de CBD, necesita:
- Una capa sellante de al menos 80 micras (preferiblemente 100μm para una vida útil prolongada)
- Nailon (BOPA) como capa exterior para una resistencia superior a la fisuración por flexión
- Barrera de lámina de aluminio para prevenir la oxidación y el enranciamiento
Debido a que contamos con las certificaciones FDA e ISO 22000, recomendamos resinas aptas para contacto con alimentos que hayan superado pruebas de migración específica para simuladores de alimentos grasos — y no solo etiquetas genéricas de "apto para alimentos".
Para llenados a base de alcohol
El alcohol por encima de una concentración del 20% actúa como disolvente. Puede disolver ciertos adhesivos y atacar los sellantes de polietileno estándar. La solución consiste en utilizar películas selladoras coextruidas resistentes a productos químicos y adhesivos reactivos de dos componentes que curen por completo antes del llenado.
Las marcas que lanzan desinfectante de manos o enjuague bucal con alcohol en bolsas flexibles suelen aprender esto por las malas. Hemos ayudado a varias marcas norteamericanas a reformular la estructura de su envase después de que los envases de su proveedor inicial comenzaran a presentar fugas a los tres meses.
Para aplicaciones de llenado en caliente (por encima de 85°C)
Los sellantes de polietileno estándar se ablandan alrededor de 90°C, lo que provoca fallos en el sellado durante el llenado. La solución son las películas de polipropileno colado (CPP) o las películas de grado retort, que mantienen su integridad a temperaturas elevadas.
| Tipo de sellante | Temperatura máxima de llenado | Caso de uso típico |
|---|---|---|
| LDPE estándar | 70°C | Líquidos a temperatura ambiente, bebidas frías |
| PE de densidad media | 85°C | Salsas de llenado en caliente, lácteos |
| CPP (polipropileno colado) | 121°C | Sopas de llenado en caliente, productos de esterilización en autoclave |
| CPP de grado para autoclave | 135°C | Alimentos esterilizados, líquidos médicos |
El sellado en caliente también exige una selección cuidadosa del pitón. El conjunto de pitón y tapa debe emplear resinas a base de PP con una resistencia térmica equivalente — un detalle que muchas marcas pasan por alto hasta que sus tapas se deforman durante el llenado.
Para productos químicos agresivos y detergentes
Los limpiadores domésticos, los disolventes industriales y los productos agroquímicos requieren las estructuras más robustas. En estos casos resultan necesarios el polietileno de alta densidad (HDPE) o las películas coextruidas especializadas con capas de unión resistentes a los químicos. En muchos casos, una estructura de PE monomaterial (por su reciclabilidad) puede seguir siendo válida si el espesor de pared es el adecuado.
Si está evaluando a un proveedor de bolsas de pie con pitón reciclables, pregunte específicamente por estructuras de PE monomaterial aptas para llenados químicos. No todas las opciones reciclables pueden soportar formulaciones agresivas.
El propio pitón: un punto de fallo que suele pasarse por alto
Hay algo que muchos equipos de compras pasan por alto por completo: la película de la bolsa puede ser perfecta, pero el pitón puede fallar. Los pitones son componentes moldeados por inyección que se sueldan a la película. Su material también debe resistir aquello que se va a envasar.
Compatibilidad del material del pitón
- Pitones de PP estándar: Adecuados para agua, zumo, vino y la mayoría de productos alimentarios
- Pitones de HDPE: Mayor resistencia química para productos de limpieza y disolventes
- PP modificado con aditivos: Para aplicaciones con pH o temperaturas extremas
La zona de soldadura entre el pitón y la película es el punto de fuga más frecuente. Requiere un control preciso de la temperatura durante la fabricación, algo que depende en gran medida de la calibración del equipo y de la habilidad del operario. Nuestro equipo de diseño interno suele ayudar a las marcas que solo tienen una idea aproximada de sus requisitos, realizando muestras de compatibilidad antes de comprometerse con la producción completa.
Protocolos de ensayo que debe exigir a cualquier proveedor
La selección de materiales en papel es solo la mitad del trabajo. El rendimiento en condiciones reales requiere pruebas de validación. Antes de aprobar una estructura para producción en masa, exija estas pruebas:
Lista de verificación de pruebas esenciales
- Prueba de migración: Garantiza que no se transfieran sustancias nocivas del envase al producto (obligatoria para alimentos y productos de cuidado personal)
- Prueba de resistencia de sellado: Mide si los sellos resisten la presión tras un contacto prolongado con el producto
- Simulación acelerada de vida útil: Expone las bolsas llenas a temperatura y humedad elevadas para predecir el rendimiento de 12 a 18 meses en semanas
- Prueba de caídas: Las bolsas llenas se dejan caer desde alturas definidas para evaluar la integridad del sellado y de la película bajo impacto
- Prueba de compresión/presión: Simula la compresión durante el envío y la manipulación por parte del consumidor
Como fabricante con más de 20 años de experiencia en la producción de envases, proporcionamos informes de prueba completos con cada cualificación de material. Hemos observado que las marcas que omiten este paso suelen enfrentarse a fallos en campo que cuestan entre 5 y 10 veces más que el propio costo de las pruebas.
Consideraciones de sostenibilidad para bolsas de llenado agresivo
En el sector de los envases existe una tensión creciente: las marcas quieren materiales sostenibles, pero los llenados agresivos suelen requerir estructuras multicapa y multimaterial que son difíciles de reciclar. Este es el panorama real.
Las bolsas de PE monomaterial (ampliamente reciclables) pueden cubrir muchas aplicaciones de alimentos y bebidas. Sin embargo, los productos altamente ácidos, de llenado en caliente o químicos a menudo siguen requiriendo barreras de lámina de aluminio o capas de EVOH, que complican los flujos de reciclaje. Según un informe de 2025 de la Flexible Packaging Association, aproximadamente el 34 % de las aplicaciones de bolsas para líquidos ya puede migrar a estructuras monomateriales reciclables sin pérdida de rendimiento, pero el 66 % restante aún requiere soluciones multimaterial.
Nuestra recomendación: empiece por los requisitos de rendimiento y, después, explore en qué casos las alternativas reciclables pueden igualarlos. Forzar una estructura sostenible en un llenado agresivo suele provocar fallos del producto, lo que genera más residuos que utilizar desde el principio el material adecuado.
Compatibilidad del equipo de llenado: el puente entre material y producción
La elección del material también afecta la eficiencia con la que puede llenar bolsas en su línea de producción. Las distintas estructuras de película presentan diferente rigidez, características de termosellado y comportamiento electrostático durante las operaciones de llenado de bolsas con boquilla.
Si está investigando una máquina de llenado de bolsas stand up con boquilla para operaciones de pequeñas empresas, tenga en cuenta que las películas más gruesas y rígidas, diseñadas para productos químicos agresivos, pueden requerir presiones de mordazas y tiempos de sellado diferentes a los de las películas estándar de grado alimentario. Comparta siempre su especificación de material con su proveedor de equipos de llenado antes de comprar cualquiera de los dos componentes.
Consideraciones clave de llenado según el material
| Estructura de la película | Impacto en la velocidad de llenado | Ajuste de parámetros de sellado |
|---|---|---|
| PET/AL/PE (estándar) | Óptimo para la mayoría de las máquinas | Temperatura y tiempo de permanencia estándar |
| BOPA/AL/CPP (llenado en caliente) | Se requiere un enfriamiento ligeramente más lento | Temperatura de sellado más alta, tiempo de permanencia más prolongado |
| Mono-PE (reciclable) | Puede requerir tratamiento antiestático | Ventana de sellado más estrecha, se requiere un control preciso |
| Película química de calibre grueso | Velocidad de línea reducida en un 10-15% | Mayor presión, enfriamiento prolongado |
Escenarios reales: cómo las marcas aciertan en la selección de materiales
Permítanos compartir algunos patrones que hemos observado al trabajar con marcas de distintas categorías de producto. No son hipotéticos: reflejan conversaciones habituales que mantenemos cada semana.
Escenario 1: Marca de jugo prensado en frío
Una empresa de jugos con sede en EE. UU. necesitaba envases para una mezcla cítrica de alta acidez (pH 3.2) con una vida útil refrigerada de 90 días. Su proveedor inicial utilizaba adhesivos estándar que se deslaminaban a los 45 días. Recomendamos una estructura PET/AL/LLDPE con laminación resistente a ácidos y un sellante de 100μm. Seis meses después: cero quejas de campo.
Escenario 2: Startup de productos de limpieza naturales
Una startup buscaba envases tipo pouch líquido ecológicos para un limpiador multiusos de origen vegetal. La fórmula incluía d-limoneno (un disolvente cítrico) que ataca al PE estándar. Pasamos a un sellante coextruido con una capa interior resistente a los productos químicos, manteniendo la estructura exterior reciclable. El enfoque híbrido les ofreció tanto rendimiento como una propuesta de sostenibilidad creíble.
Escenario 3: Marca de salsas personalizadas a granel
Una marca de suministros para restaurantes que buscaba pouches stand up con pico e impresión personalizada en cantidades mayoristas necesitaba capacidad de llenado en caliente a 92°C para su línea de salsa barbacoa. Los pouches de PE estándar fallaron durante las pruebas de llenado. El cambio a una estructura BOPA/AL/CPP resolvió el problema térmico y mantuvo la calidad de impresión con acabado mate premium que deseaban para el crossover al canal minorista.
Señales de alerta al evaluar proveedores para aplicaciones de llenado agresivo
No todos los fabricantes de pouches comprenden la química del llenado agresivo. Esto es lo que debe preocuparle durante el proceso de evaluación de proveedores:
- Afirmaciones de "una estructura para todo": Cualquier proveedor que sugiera la misma película para jugo y para limpiador industrial no comprende la ciencia de los materiales.
- Ausencia de pruebas de migración o compatibilidad: Si no pueden realizar pruebas, no pueden garantizar el rendimiento.
- Especificaciones vagas del adhesivo: El sistema adhesivo es donde ocurre la mayoría de los fallos. Exija detalles concretos.
- Falta de experiencia en su categoría de producto: Solicite referencias o casos de estudio con llenados similares.
- Falta de disposición a proporcionar muestras para sus propias pruebas de llenado: Esta es una expectativa básica para cualquier fabricante serio.
Al trabajar con marcas de Norteamérica, Europa y el sudeste asiático, hemos observado que el error más común es elegir un proveedor basándose únicamente en el costo unitario sin verificar la compatibilidad de los materiales. Un pouch que es un 15% más barato pero que falla al tercer mes no le ahorra dinero a nadie.
Cómo iniciar la conversación con su socio de envasado
Cuando se ponga en contacto con un fabricante para consultar sobre el diseño de bolsas resellables para productos de llenado agresivo, prepare estos datos. Agilizan considerablemente el proceso de recomendación de materiales:
- Formulación exacta del producto (o, como mínimo: nivel de pH, porcentaje de alcohol, contenido de aceite, principios activos químicos)
- Temperatura de llenado
- Vida útil objetivo
- Condiciones de almacenamiento (ambiente, refrigeradas o variables)
- Tamaño de bolsa deseado y volumen estimado de pedido
- Requisitos normativos aplicables (FDA, contacto alimentario en la UE, EPA para productos químicos)
Cuanto más detalle comparta desde el principio, más rápido un fabricante calificado podrá acotar la estructura ideal para su producto. En YLTPACK, normalmente proporcionamos recomendaciones de materiales en un plazo de 48 horas tras recibir un resumen completo — y le enviamos muestras físicas para que realice sus propias pruebas antes de cualquier compromiso de compra a granel.
¿Tiene dudas sobre qué estructura funciona mejor para su fórmula específica? Escríbanos por WhatsApp al +86 182 1944 5665 o por correo electrónico a [email protected]. Con gusto revisaremos los detalles de su producto y le sugeriremos una configuración de material probada, sin ningún compromiso.
Preguntas frecuentes
¿Puedo usar el mismo material de bolsa para jugo y para productos de limpieza?
No. El jugo requiere estructuras aptas para alimentos, resistentes a los ácidos y con sellantes que cumplan la normativa de la FDA, mientras que los productos de limpieza necesitan películas resistentes a los químicos que soporten disolventes y oxidantes. Los sistemas adhesivos, las químicas de los sellantes y los requisitos de barrera son fundamentalmente diferentes. Adapte siempre la estructura al perfil químico específico de su producto.
¿Cómo sé si mi producto califica como "relleno agresivo"?
Si su producto tiene un pH inferior a 4.0, contiene más de un 10% de alcohol, incluye aceites esenciales o disolventes, requiere llenado en caliente por encima de 80°C, o contiene agentes oxidantes — se considera un relleno agresivo. En caso de duda, proporcione su formulación a su socio de envasado y solicite pruebas de compatibilidad antes de comprometerse con la producción.
¿Cuál es la cantidad mínima de pedido para bolsas personalizadas de relleno agresivo?
Varía según el proveedor y la complejidad. En YLTPACK, los mínimos dependen del tamaño de la bolsa, la estructura y los requisitos de impresión. Las estructuras personalizadas para rellenos agresivos pueden tener mínimos ligeramente superiores debido a la obtención especializada de materiales, pero trabajamos con marcas de distintas escalas, desde startups emergentes hasta distribuidores consolidados que producen millones de unidades al mes.
¿Cuánto tiempo lleva la prueba de cualificación de materiales antes de poder iniciar la producción a gran escala?
Las pruebas estándar de compatibilidad requieren de 2–4 semanas para la simulación acelerada de vida útil. Si su relleno es especialmente agresivo (alto contenido de alcohol, pH extremo o disolventes fuertes), puede recomendarse una prueba extendida de 6 semanas. Tenga en cuenta este plazo en su calendario de lanzamiento del producto: es mucho menos costoso que descubrir fallos después de haber llenado 50,000 unidades.
¿Existen opciones reciclables para aplicaciones de relleno agresivo con envases flexibles?
Para rellenos agresivos moderados (zumos ligeramente ácidos, productos ligeros a base de aceite), las estructuras reciclables de mono-PE son cada vez más viables. Sin embargo, los rellenos muy agresivos — disolventes fuertes, ácidos extremos o productos a alta temperatura — todavía suelen requerir estructuras multimaterial con barreras de aluminio o EVOH. La tecnología evoluciona rápidamente y están entrando en el mercado nuevas películas monomaterial de alta barrera. Consulte a su proveedor sobre las opciones más recientes para su aplicación específica.