Perché i "riempimenti aggressivi" sono il vero banco di prova della scelta del vostro imballaggio
Dopo oltre vent'anni di collaborazione con marchi dei settori alimentare, delle bevande, dei prodotti chimici per la casa e della cura della persona, noi di YLTPACK abbiamo constatato quanto spesso gli acquirenti sottovalutino l'interazione chimica tra il prodotto di riempimento e la busta. Questa guida illustra passo dopo passo come abbinare i materiali ai riempimenti aggressivi, così da poter ordinare con sicurezza.
Cosa si intende per "riempimento aggressivo" — e perché è importante per l'integrità della busta
Un "riempimento aggressivo" è qualsiasi prodotto liquido o semi-liquido che sollecita chimicamente, termicamente o meccanicamente l'imballaggio flessibile in misura maggiore rispetto all'acqua semplice. Va considerato come uno spettro piuttosto che come una categoria binaria.
Principali categorie di riempimento aggressivo
| Tipo di riempimento | Esempi | Sollecitazione principale sulla pellicola |
|---|---|---|
| Liquidi altamente acidi | Succo di agrumi, aceto, kombucha | Degradazione chimica degli strati adesivi |
| Prodotti oleosi / grassi | Olio d'oliva, condimenti per insalate, oli di CBD | Migrazione dei plastificanti, delaminazione |
| A base alcolica | Disinfettante per le mani, tinture, collutori | Attacco da solventi sullo strato di sigillatura |
| Prodotti per riempimento a caldo | Zuppe, salse riempite oltre 85°C | Cedimento della termosaldatura, deformazione |
| Sostanze chimiche aggressive | Candeggina, detergenti industriali, fertilizzanti | Ossidazione, degradazione della barriera |
Ogni categoria aggredisce l'imballaggio in modo diverso. I riempimenti acidi attaccano gli adesivi di laminazione. Gli oli migrano lentamente attraverso i film monostrato. Gli alcoli possono sciogliere alcune resine di sigillatura. Comprendere quale sollecitazione genera il proprio prodotto è il primo passo nella selezione dei materiali.
L'anatomia di una busta multistrato — Dove si verificano effettivamente i cedimenti
Una tipica busta stand up con beccuccio utilizza da tre a cinque strati distinti, ciascuno con una funzione specifica. Quando i riempimenti aggressivi causano un cedimento, questo non avviene quasi mai in modo uniforme sull'intera struttura. Colpisce l'anello più debole.
Analisi strato per strato
- Strato di stampa esterno (PET o BOPA): Fornisce struttura, stampabilità e resistenza alla perforazione. Raramente viene attaccato direttamente dai prodotti di riempimento.
- Strato barriera (foglio di alluminio o EVOH): Blocca ossigeno, umidità e luce. Fondamentale per la durata di conservazione del prodotto.
- Strati adesivi: Tengono insieme tutti gli strati. Questo è il punto più vulnerabile per i prodotti di riempimento acidi e a base di solventi.
- Strato sigillante interno (PE o CPP): È l'unico strato che entra in contatto diretto con il prodotto. Se scelto in modo errato, possono verificarsi migrazione o cedimento della saldatura.
Nel nostro stabilimento in sala bianca di 6,800㎡, eseguiamo test di invecchiamento accelerato che simulano 12 mesi di contatto con lo scaffale in sole 4 settimane. Questo ci permette di individuare problemi di delaminazione o migrazione prima della produzione, non dopo che il vostro prodotto raggiunge gli scaffali dei punti vendita.
Abbinare i materiali al vostro specifico prodotto di riempimento: un modello decisionale
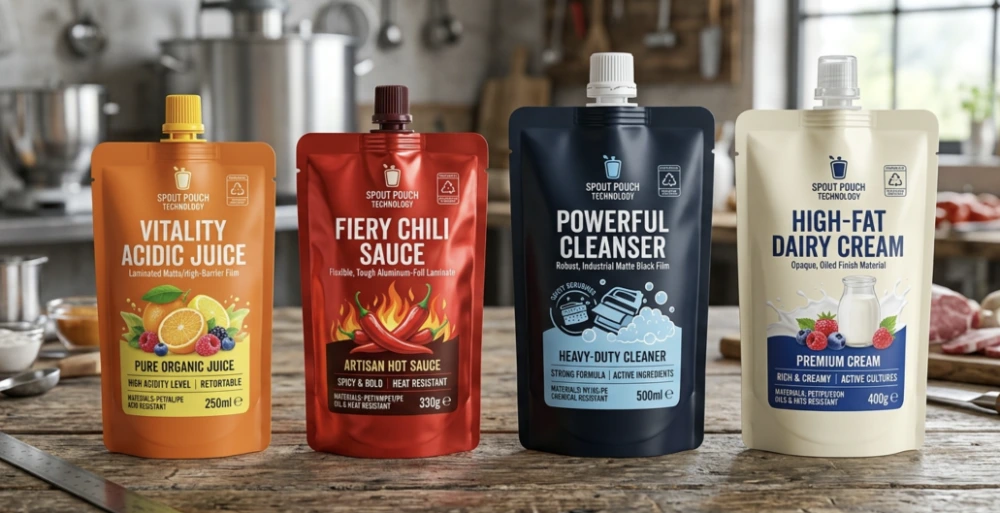
Anziché memorizzare tabelle chimiche, utilizzate questo approccio pratico. Parte dalla caratteristica dominante del prodotto di riempimento e la collega alle strutture consigliate.
Per prodotti di riempimento acidi (pH inferiore a 4.0)
Succhi di agrumi, bevande fermentate e salse a base di aceto richiedono adesivi resistenti agli acidi e uno strato sigillante interno robusto. Gli adesivi a base di solventi standard si degradano a pH basso nel tempo. La soluzione? Adesivi poliuretanici privi di solventi abbinati a uno strato sigillante di polietilene lineare a bassa densità (LLDPE) di spessore elevato.
Una busta stand up con beccuccio e tappo per succhi, ad esempio, deve resistere a 6–12 mesi di contatto continuo con acidi senza alcun trasferimento di gusto. Per queste applicazioni raccomandiamo tipicamente una struttura PET/AL/LLDPE con colla per laminazione resistente agli acidi.
Per prodotti di riempimento oleosi e grassi
Gli oli sono insidiosi. Non attaccano visibilmente l'imballaggio, ma permeano lentamente attraverso gli strati sigillanti non sufficientemente spessi, causando rammollimento e infine perdite da micro-fori. Per oli da cucina, burri di frutta a guscio in forma liquida o tinture di CBD, sono necessari:
- Uno strato sigillante di almeno 80 micron (preferibilmente 100μm per una maggiore durata di conservazione)
- Nylon (BOPA) come strato esterno per una resistenza superiore alla formazione di crepe da flessione
- Barriera in foglio di alluminio per prevenire l'ossidazione e l'irrancidimento
Poiché siamo in possesso delle certificazioni FDA e ISO 22000, raccomandiamo resine conformi al contatto alimentare che abbiano superato specifici test di migrazione per simulanti di alimenti grassi — non semplici etichette generiche "sicuro per alimenti".
Per riempimenti a base alcolica
Un alcol con concentrazione superiore al 20% agisce come solvente. Può dissolvere alcuni adesivi e attaccare i sigillanti standard in polietilene. La soluzione prevede l'uso di film sigillanti coestrusi resistenti agli agenti chimici e adesivi reattivi a due componenti che polimerizzano completamente prima del riempimento.
I marchi che lanciano disinfettanti per le mani o collutori a base alcolica in buste flessibili spesso lo scoprono a proprie spese. Abbiamo aiutato diversi marchi nordamericani a riprogettare la struttura del loro imballaggio dopo che le buste del fornitore iniziale hanno iniziato a perdere al terzo mese.
Per applicazioni di riempimento a caldo (oltre 85°C)
I sigillanti in polietilene standard si ammorbidiscono intorno ai 90°C, causando il cedimento della saldatura durante il riempimento. La soluzione è il polipropilene colato (CPP) o film di grado retort che mantengono l'integrità a temperature elevate.
| Tipo di sigillante | Temperatura massima di riempimento | Caso d'uso tipico |
|---|---|---|
| LDPE standard | 70°C | Liquidi a temperatura ambiente, bevande fredde |
| PE a media densità | 85°C | Salse da riempimento a caldo, prodotti lattiero-caseari |
| CPP (polipropilene colato) | 121°C | Zuppe da riempimento a caldo, prodotti sterilizzati in autoclave |
| CPP di grado retort | 135°C | Alimenti sterilizzati, liquidi medicali |
Il riempimento a caldo richiede anche un'attenta selezione del beccuccio. Il gruppo beccuccio e tappo deve utilizzare resine a base PP con resistenza termica adeguata — un dettaglio che molti marchi trascurano finché i tappi non si deformano durante il riempimento.
Per prodotti chimici aggressivi e detergenti
Detergenti per la casa, solventi industriali e prodotti chimici agricoli richiedono le strutture più robuste. Diventano necessari polietilene ad alta densità (HDPE) o film coestrusi specializzati con strati di legame resistenti agli agenti chimici. In molti casi, una struttura mono-materiale in PE (per la riciclabilità) può comunque funzionare, purché lo spessore della parete sia adeguato.
Se stai valutando un fornitore di buste stand up con beccuccio riciclabili, chiedi in modo specifico di strutture mono-PE certificate per riempimenti chimici. Non tutte le opzioni riciclabili sono in grado di gestire formulazioni aggressive.
Il beccuccio in sé: un punto critico spesso trascurato
Ecco una cosa che molti team acquisti non considerano affatto: il film della busta potrebbe essere perfetto, ma il beccuccio cede. I beccucci sono componenti stampati a iniezione saldati al film. Anche il loro materiale deve resistere a qualsiasi prodotto contenuto.
Compatibilità dei materiali del beccuccio
- Beccucci in PP standard: Adatti ad acqua, succhi, vino e la maggior parte dei prodotti alimentari
- Beccucci in HDPE: Migliore resistenza chimica per detergenti e solventi
- PP modificato con additivi: Per applicazioni a pH o temperature estremi
La zona di saldatura tra beccuccio e film è il punto di perdita più comune in assoluto. Richiede un controllo preciso della temperatura durante la produzione, aspetto che dipende fortemente dalla taratura delle attrezzature e dalla competenza degli operatori. Il nostro team di progettazione interno aiuta spesso i marchi che hanno solo un'idea approssimativa dei propri requisiti, realizzando campioni di compatibilità prima di avviare la produzione completa.
Protocolli di test che dovresti richiedere a qualsiasi fornitore
La selezione dei materiali sulla carta è solo metà del lavoro. Le prestazioni reali richiedono test di validazione. Prima di approvare una struttura per la produzione di massa, insista su questi test:
Checklist dei test essenziali
- Test di migrazione: Garantisce che nessuna sostanza nociva passi dall'imballaggio al prodotto (obbligatorio per alimenti e prodotti per la cura della persona)
- Test di resistenza della saldatura: Misura la tenuta delle saldature sotto pressione dopo un prolungato contatto con il prodotto
- Simulazione accelerata della shelf-life: Sottopone le buste riempite a temperatura e umidità elevate per prevedere in poche settimane le prestazioni a 12–18 mesi
- Test di caduta: Le buste riempite vengono fatte cadere da altezze definite per verificare l'integrità della saldatura e del film sotto impatto
- Test di schiacciamento/pressione: Simula la compressione durante il trasporto e la manipolazione da parte del consumatore
In qualità di produttore con oltre 20 anni di esperienza nella produzione di imballaggi, forniamo report di test completi per ogni qualificazione dei materiali. Abbiamo riscontrato che i brand che saltano questa fase vanno spesso incontro a guasti sul campo che costano da 5–10 volte più del costo dei test stessi.
Considerazioni di sostenibilità per buste per riempimenti aggressivi
Nel settore degli imballaggi si sta diffondendo una tensione crescente: i brand vogliono materiali sostenibili, ma i riempimenti aggressivi richiedono spesso strutture multistrato e multimateriale difficili da riciclare. Ecco il quadro reale.
Le buste in PE monomateriale (ampiamente riciclabili) possono gestire molte applicazioni alimentari e per bevande. Tuttavia, i prodotti altamente acidi, il hot-fill o quelli chimici richiedono spesso ancora barriere in foglio di alluminio o strati di EVOH, che complicano i flussi di riciclo. Secondo un report del 2025 della Flexible Packaging Association, circa il 34% delle applicazioni in buste per liquidi può già passare a strutture monomateriale riciclabili senza perdita di prestazioni, ma il restante 66% richiede ancora soluzioni multimateriale.
La nostra raccomandazione: partite prima dai requisiti prestazionali, quindi valutate dove le alternative riciclabili possono soddisfarli. Imporre una struttura sostenibile a un riempimento aggressivo spesso porta al guasto del prodotto, che genera più rifiuti rispetto all'utilizzo del materiale corretto fin dall'inizio.
Compatibilità con le attrezzature di riempimento: il ponte tra materiale e produzione
La scelta del materiale influisce anche sull'efficienza con cui è possibile riempire i sacchetti sulla linea di produzione. Strutture di film diverse presentano rigidità, caratteristiche di termosaldatura e comportamento elettrostatico differenti durante le operazioni di riempimento di buste con beccuccio.
Se state valutando una macchina riempitrice per buste stand up con beccuccio per piccole attività, tenete presente che i film più spessi e rigidi, progettati per resistere a sostanze chimiche aggressive, possono richiedere pressioni delle ganasce e tempi di saldatura diversi rispetto ai film standard di grado alimentare. Condividete sempre la specifica del materiale con il fornitore delle attrezzature di riempimento prima di acquistare entrambi i componenti.
Principali considerazioni sul riempimento per materiale
| Struttura del film | Impatto sulla velocità di riempimento | Regolazione dei parametri di saldatura |
|---|---|---|
| PET/AL/PE (standard) | Ottimale per la maggior parte delle macchine | Temperatura e tempo di permanenza standard |
| BOPA/AL/CPP (hot-fill) | Richiede un raffreddamento leggermente più lento | Temperatura di saldatura più elevata, tempo di permanenza più lungo |
| Mono-PE (riciclabile) | Potrebbe richiedere un trattamento antistatico | Finestra di saldatura più stretta, è necessario un controllo preciso |
| Film chimico di spessore elevato | Velocità di linea ridotta del 10-15% | Pressione più elevata, raffreddamento prolungato |
Scenari reali: come i brand scelgono correttamente il materiale
Vi presentiamo alcuni schemi che abbiamo riscontrato collaborando con brand di diverse categorie di prodotto. Non si tratta di ipotesi: riflettono conversazioni comuni che abbiamo ogni settimana.
Scenario 1: Marchio di succhi di frutta a freddo
Un'azienda statunitense di succhi di frutta necessitava di un imballaggio per una miscela di agrumi ad alta acidità (pH 3,2) con una shelf life refrigerata di 90 giorni. Il loro fornitore iniziale utilizzava adesivi standard che si delaminavano dopo 45 giorni. Abbiamo raccomandato una struttura PET/AL/LLDPE con laminazione resistente agli acidi e uno strato sigillante da 100μm. Sei mesi dopo, zero reclami dal mercato.
Scenario 2: Startup di prodotti per la pulizia naturali
Una startup desiderava un imballaggio a sacchetto liquido ecologico per un detergente universale a base vegetale. La formula includeva d-limonene (un solvente agli agrumi) che attacca il PE standard. Siamo passati a un sigillante coestruso con uno strato interno resistente agli agenti chimici, mantenendo la struttura esterna riciclabile. L'approccio ibrido ha garantito sia le prestazioni sia una credibile narrazione di sostenibilità.
Scenario 3: Marchio di salse personalizzate per grandi volumi
Un marchio di forniture per ristorazione che approvvigionava buste stand up con beccuccio, stampate su misura in quantità all'ingrosso, necessitava di una capacità di riempimento a caldo a 92°C per la propria linea di salse BBQ. Le buste PE standard hanno ceduto durante le prove di riempimento. La transizione a una struttura BOPA/AL/CPP ha risolto il problema termico, mantenendo la qualità di stampa con finitura opaca premium richiesta per il crossover nella vendita al dettaglio.
Segnali di allarme nella valutazione dei fornitori per applicazioni di riempimento aggressive
Non tutti i produttori di buste comprendono la chimica dei riempimenti aggressivi. Ecco cosa dovrebbe far riflettere durante il processo di valutazione dei fornitori:
- Affermazioni del tipo "una struttura va bene per tutto": Qualsiasi fornitore che suggerisca la stessa pellicola per un succo di frutta e un detergente industriale non conosce la scienza dei materiali.
- Assenza di test di migrazione o compatibilità: Se non sono in grado di testare, non possono garantire le prestazioni.
- Specifiche vaghe sui adesivi: Il sistema adesivo è la causa della maggior parte dei guasti. Pretendete dettagli precisi.
- Nessuna esperienza nella vostra categoria di prodotto: Chiedete referenze o casi di studio con riempimenti simili.
- Riluttanza a fornire campioni per i vostri test di riempimento: Questa è una aspettativa di base per qualsiasi produttore serio.
Lavorando con marchi in Nord America, Europa e Sud-est asiatico, abbiamo riscontrato che l'errore più comune è scegliere un fornitore basandosi esclusivamente sul costo unitario senza verificare la compatibilità dei materiali. Una busta che costa il 15% in meno ma cede al terzo mese non fa risparmiare nessuno.
Come avviare la conversazione con il vostro partner per l'imballaggio
Quando si contatta un produttore per la progettazione di buste richiudibili per prodotti aggressivi, è utile preparare in anticipo questi dettagli. Accelera notevolmente il processo di raccomandazione dei materiali:
- Formulazione esatta del prodotto (o almeno: livello di pH, percentuale di alcol, contenuto di olio, principi attivi chimici)
- Temperatura di riempimento
- Shelf life target
- Condizioni di conservazione (ambiente, refrigerazione o variabili)
- Dimensione desiderata della busta e volume stimato dell'ordine
- Eventuali requisiti normativi (FDA, contatto alimentare UE, EPA per prodotti chimici)
Più dettagli si forniscono in anticipo, più rapidamente un produttore qualificato può individuare la struttura ideale. In YLTPACK, di norma forniamo raccomandazioni sui materiali entro 48 ore dalla ricezione di un brief completo — e inviamo campioni fisici per i vostri test prima di qualsiasi impegno per la produzione in grande quantità.
Hai domande su quale struttura sia più adatta alla tua specifica formulazione? Contattaci via WhatsApp al numero +86 182 1944 5665 oppure via email all'indirizzo [email protected]. Siamo lieti di esaminare i dettagli del tuo prodotto e suggerire una configurazione di materiali testata — senza alcun impegno.
Domande frequenti
Posso usare lo stesso materiale per buste di succhi di frutta e prodotti per la pulizia?
No. I succhi richiedono strutture resistenti agli acidi e adatte al contatto alimentare, con sigillanti conformi alla normativa FDA, mentre i prodotti per la pulizia necessitano di film resistenti alle sostanze chimiche in grado di gestire solventi e agenti ossidanti. I sistemi adesivi, le chimiche dei sigillanti e i requisiti di barriera differiscono in modo sostanziale. Abbinare sempre la struttura al profilo chimico specifico del prodotto da confezionare.
Come faccio a sapere se il mio prodotto rientra nella categoria "harsh fill"?
Se il prodotto ha un pH inferiore a 4,0, contiene più del 10% di alcol, include oli essenziali o solventi, richiede un riempimento a caldo superiore a 80°C, oppure contiene agenti ossidanti, si tratta di un "harsh fill". In caso di dubbio, fornisca la formulazione al proprio partner di confezionamento e richieda test di compatibilità prima di avviare la produzione.
Qual è la quantità minima d'ordine per buste personalizzate per harsh fill?
Varia in base al fornitore e alla complessità. In YLTPACK, i minimi dipendono dalle dimensioni della busta, dalla struttura e dai requisiti di stampa. Le strutture personalizzate per riempimenti aggressivi possono avere minimi leggermente più elevati a causa dell'approvvigionamento di materiali specializzati, ma collaboriamo con marchi di diverse dimensioni, dalle start-up emergenti ai distributori affermati che producono milioni di unità al mese.
Quanto tempo richiede il test di qualificazione dei materiali prima di poter avviare la produzione in serie?
Il test di compatibilità standard richiede da 2 a 4 settimane per la simulazione accelerata della shelf-life. Se il riempimento è particolarmente aggressivo (alto contenuto di alcol, pH estremo o solventi forti), può essere consigliato un test esteso di 6 settimane. Consideri questa tempistica nel piano di lancio del prodotto: è molto meno costoso che scoprire eventuali difetti dopo aver riempito 50.000 unità.
Esistono opzioni riciclabili per applicazioni harsh fill con imballaggi flessibili?
Per riempimenti harsh moderati (succhi leggermente acidi, prodotti leggeri a base oleosa), le strutture riciclabili mono-PE stanno diventando sempre più praticabili. Tuttavia, i riempimenti particolarmente aggressivi, come solventi forti, acidi estremi o prodotti ad alta temperatura, richiedono ancora generalmente strutture multimateriale con barriere in alluminio o EVOH. La tecnologia si sta evolvendo rapidamente e stanno entrando sul mercato nuove pellicole mono-materiale ad alta barriera. Chieda al fornitore le opzioni più recenti per la sua specifica applicazione.