A margem de selagem é frequentemente esquecida. Os compradores medem a embalagem, não acrescentam nada para a aba ou a sobreposição e encomendam filme que fica alguns milímetros abaixo do necessário. Este método de seleção da largura do filme para VFFS leva do produto e do tamanho da bolsa até uma largura de filme, especificações da bobina e um briefing de pedido que seu fornecedor pode cotar sem suposições.
Comece pela resposta: a largura do filme é igual à circunferência da bolsa mais a margem de selagem
Em uma máquina vertical de formação, enchimento e selagem (VFFS), a largura do filme é igual à circunferência da bolsa cheia mais a sobreposição de selagem, e depois confirmada contra o tubo formador. Duas variáveis alteram o resultado: se a selagem traseira é do tipo aba (fin seal) ou sobreposição (lap seal), e a circunferência real da embalagem cheia, não a largura plana da bolsa.
Uma máquina VFFS puxa o filme plano de uma bobina, envolve-o em um tubo formador oco (o formador), sela a parte traseira, sela o fundo, deposita o produto e sela o topo. O filme envolve o tubo uma vez. Assim, a largura é um laço de material, e o laço precisa fechar com filme suficiente para formar uma selagem. A selagem tipo aba une as duas faces internas e deixa uma nervura saliente na parte traseira. A selagem tipo sobreposição sobrepõe uma borda sobre a outra, ficando plana, mas exige que as camadas interna e externa se unam.
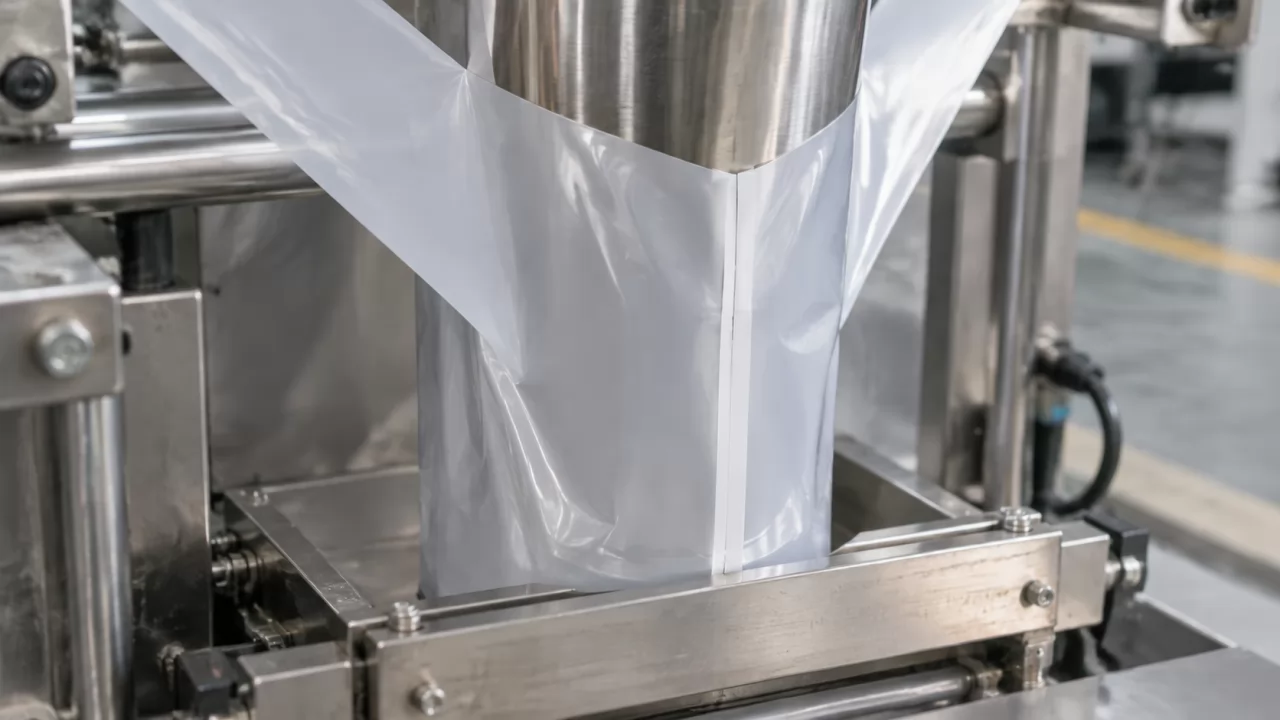
A margem necessária difere entre os dois tipos. Selagens tipo aba normalmente exigem filme para duas larguras de selagem, enquanto selagens tipo sobreposição exigem filme para uma única sobreposição. Os valores exatos dependem da barra de selagem da máquina e da estrutura do filme, portanto devem ser obtidos no manual da máquina e em um teste real, e não de uma regra prática.
Reúna estes dados antes de calcular
Algumas informações vêm de documentos e outras apenas de um enchimento real. Colete ambas primeiro, pois uma largura calculada somente a partir do peso indicado na embalagem é a causa mais comum de falha na primeira produção.
No manual da máquina ou com o operador da linha, você precisa do diâmetro ou da faixa de tamanho do formador, da largura mínima e máxima de filme que a máquina aceita, do tamanho do núcleo do desbobinador e do diâmetro máximo da bobina, e do tipo de barra (uma selagem horizontal por crimpagem, ou barra plana ou serrilhada). Do produto, você precisa do peso de enchimento e da densidade aparente como envasado, não como despejado solto. Pós e grânulos assentam após algumas quedas, e um snack com ar se comporta de forma diferente do mesmo snack esmagado.
- Registre o peso de enchimento por bolsa e a densidade aparente assentada a partir de um enchimento de teste real.
- Anote o estilo da bolsa: almofada (pillow), com soleira lateral (gusseted) ou com fundo em bloco (block bottom).
- Copie o tamanho do formador e os limites de largura de filme da máquina a partir do manual.
- Confirme se a selagem é do tipo aba ou sobreposição, e a largura de selagem que as barras produzem.
- Anote o tamanho do núcleo e o diâmetro máximo do rolo da desenroladeira.
- Guarde um saco de referência da linha atual ou um saco de amostra de sua preferência.
O manual indica os limites. Somente um enchimento de teste revela a densidade, e a densidade determina todas as etapas seguintes.
Calcule a largura em seis etapas ordenadas
Cada etapa termina com algo que pode ser medido em um saco de amostra, de modo que um erro seja detectado cedo, e não na linha de produção.
- Converta o peso de enchimento e a densidade assentada em volume, para saber quanto espaço o produto necessita.
- Escolha uma largura e um comprimento de saco alvo que comportem esse volume, com espaço livre (headspace) para a selagem superior.
- Calcule a circunferência: para um saco tipo almofada, aproximadamente o dobro da largura plana do saco, medida entre as bordas de selagem.
- Escolha a selagem de aba (fin seal) ou a selagem sobreposta (lap seal) e adicione sua margem à circunferência.
- Compare o resultado com a circunferência do formador e com os limites de largura da máquina.
- Faça um saco de amostra formado manualmente a partir de uma sobra do filme e verifique as selagens, o encaixe e o aspecto antes de fazer o pedido.
Defina a largura alvo do saco e o volume de enchimento
Divida o peso de enchimento pela densidade assentada para obter o volume. Em seguida, escolha uma largura e um comprimento de saco planos que comportem esse volume, deixando espaço livre acima do produto, já que as mandíbulas superiores devem selar um filme limpo, sem pó preso. Se você conhece apenas o volume de enchimento e não o tamanho do saco, uma calculadora de capacidade de embalagens flexíveis ajuda a obter uma primeira dimensão para testar.
Escolha a selagem em aba (fin seal) ou a selagem sobreposta (lap seal) e adicione a margem necessária
A selagem em aba é mais tolerante e sela bem na maioria dos filmes, mas consome largura extra de filme e deixa uma saliência que precisa ficar plana na prateleira. A selagem sobreposta economiza largura e oferece um painel traseiro mais plano, mas exige um filme cuja face externa adira à face interna, o que nem todo laminado permite. Escolha primeiro o estilo adequado à estrutura e, depois, adicione a margem.
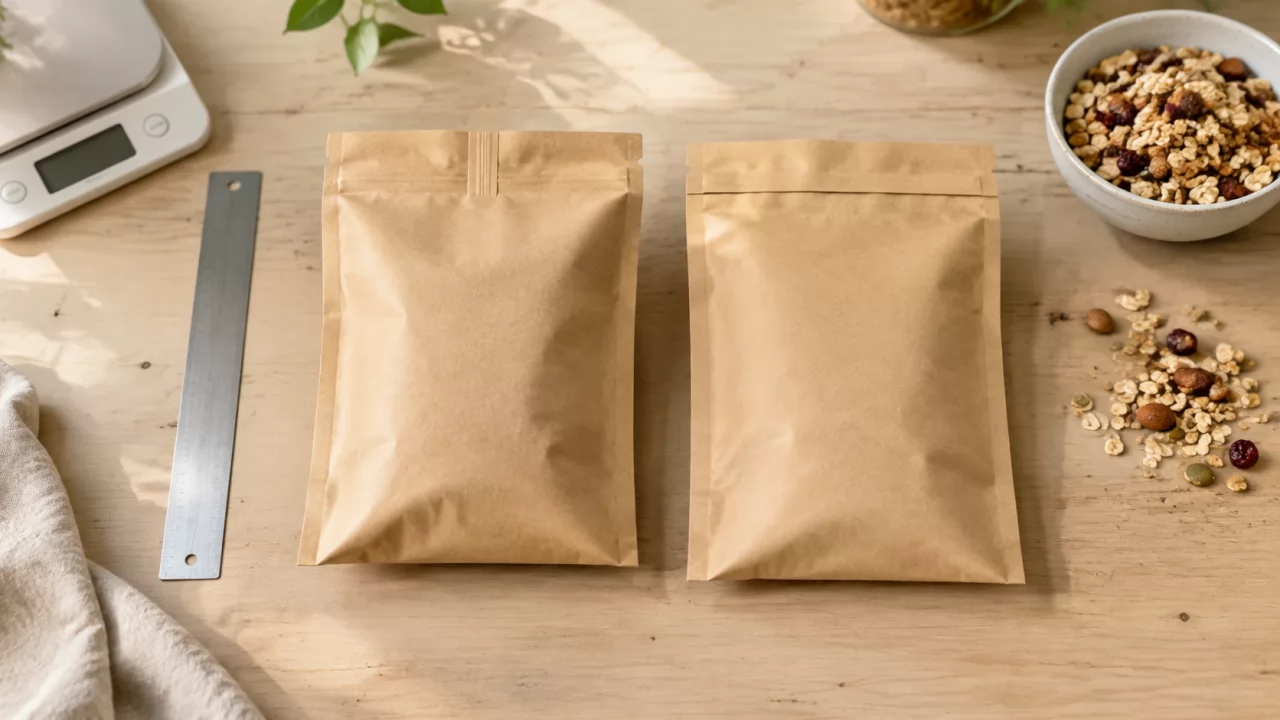
Verifique a largura em relação ao tubo formador
O filme precisa envolver o formador com a tensão correta. Se for largo demais, ele se enruga e se desloca. Se for estreito demais, não consegue fechar ou afina a selagem. Se a largura calculada ficar entre duas larguras padrão que a máquina pode operar, informe ambas ao fornecedor e deixe que o teste defina a escolha.
O comprimento de repetição e o tamanho da bobina são definidos pelo saco, não pelo fornecedor de filme
O comprimento de repetição do rolo de filme é a distância de um desenho impresso de saco até o próximo ao longo do filme, e deve ser igual ao comprimento de saco que a máquina corta. Ele é definido pelo saco, não pelo fabricante do filme. A marca do olho fotoelétrico (um pequeno bloco impresso que o sensor lê) fica no mesmo ponto em cada repetição, para que o registro se mantenha de saco para saco.
Se a repetição estiver errada, mesmo que por uma pequena diferença, a impressão se desloca em relação à selagem ao longo de um rolo longo. O controle de registro da máquina pode absorver alguma deriva, mas não um erro sistemático. Informe ao fornecedor o comprimento de saco que você realmente utiliza, além da cor, do tamanho e da posição da marca do olho, e confirme esses dados por escrito com a prova de arte.
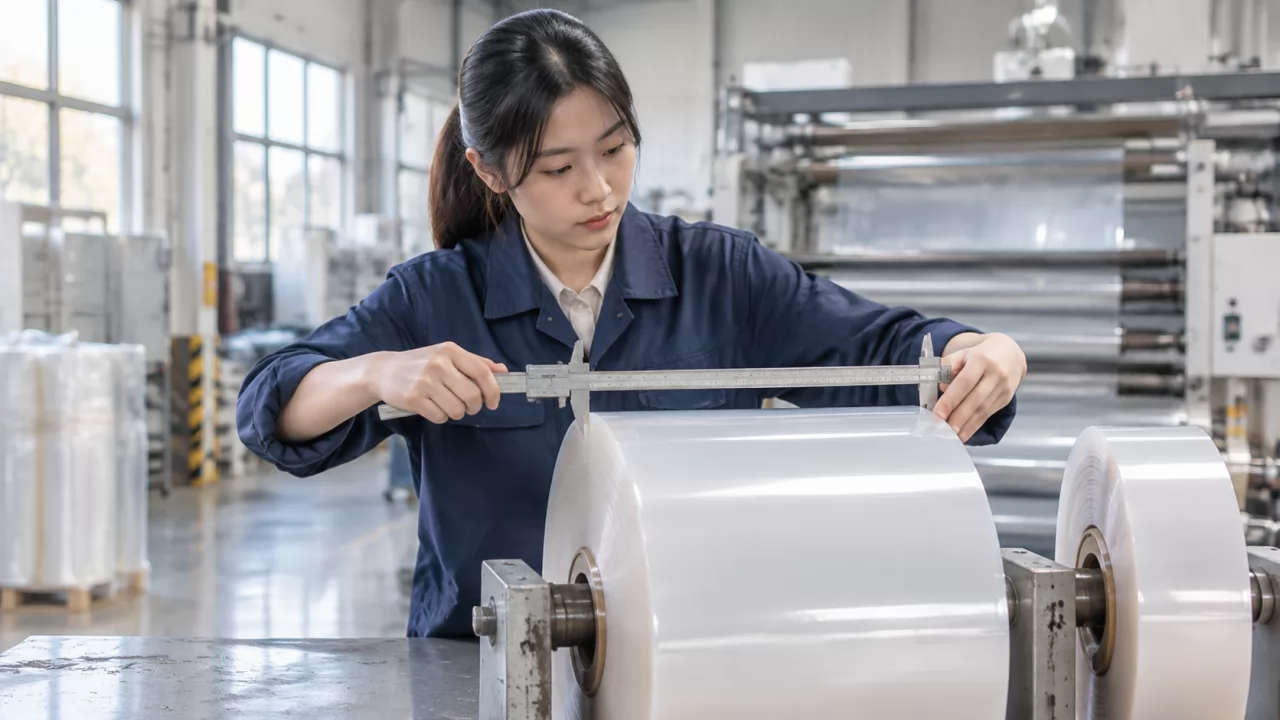
O tamanho do núcleo e o diâmetro da bobina são determinados pelo desenrolador, não por preferência. Os tamanhos de núcleo mais comuns são 3 polegadas (76 mm) e, com menor frequência, 6 polegadas, mas verifique as especificações da sua própria máquina. Uma bobina maior reduz as trocas, porém pode exceder o limite do desenrolador ou o peso que um operador consegue levantar. Uma calculadora gratuita de bobinas de filme fornece comprimento, diâmetro e peso a partir da espessura e da largura do filme, o que ajuda a definir um diâmetro adequado.
Compare suas opções em uma única tabela antes de solicitar cotações
O estilo de selagem, o formato do saco e a estrutura do filme alteram largura e custo em direções diferentes. A tabela reúne essas compensações lado a lado, usando apenas valores qualitativos.
| Critério | Selagem de aba | Selagem sobreposta | Saco almofada com soufflé |
|---|---|---|---|
| Largura de filme necessária | Mais larga | Mais estreita | Mais larga, mais filme para o soufflé |
| Aspecto do painel traseiro | Nervura na parte traseira | Traseira plana | Laterais planas, dobradas |
| Restrição de filme | Poucos | As faces interna e externa devem aderir entre si | Necessita de formador compatível com soldas em gusset |
| Consumo de filme por saco | Maior | Menor | Máximo |
| Ideal para | A maioria dos laminados, uso geral | Embalagens de fundo plano, economia de filme | Embalagens estáveis e mais quadradas |
A selagem tipo fin seal é o ponto de partida mais seguro para a maioria das estruturas, e a selagem por sobreposição (lap seal) vale ser testada quando você souber que o filme adere a si mesmo.
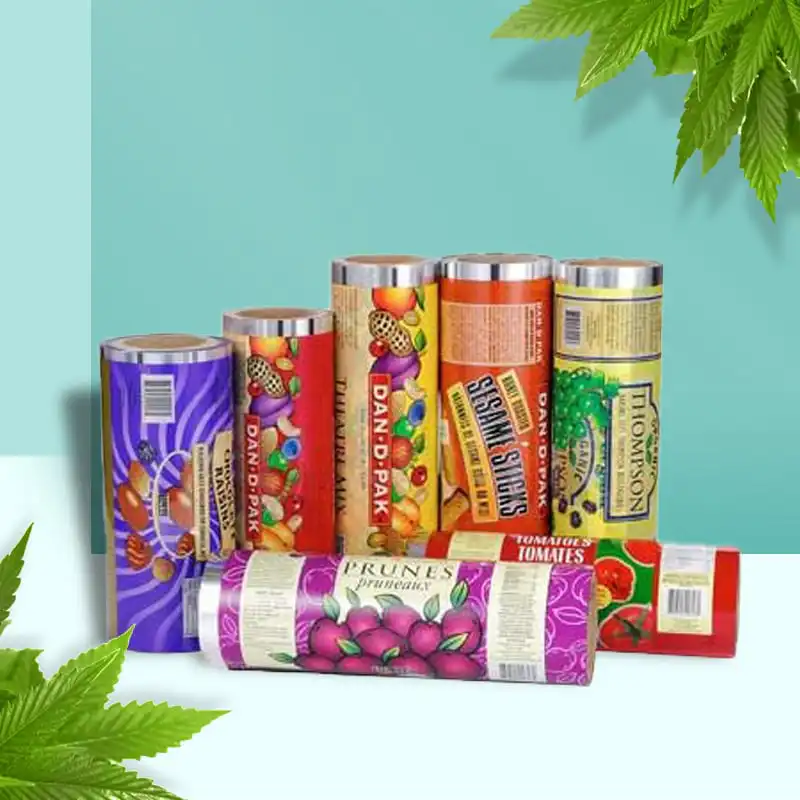
Como a estrutura do filme altera a largura que você pode operar?
A estrutura do filme altera a largura que você pode operar porque rigidez, elasticidade e espessura afetam a forma como o filme envolve o formador e mantém a tolerância. Laminados mais rígidos exigem uma largura mais precisa, enquanto filmes mais macios toleram pequenos erros, mas podem esticar sob tensão e desalinhar as selagens.
Uma folha de alumínio ou outro laminado de alta barreira costuma ser mais rígido e resistente ao estiramento, por isso acompanha bem a trajetória, mas apresenta vincos na aba longitudinal. Um filme à base de polietileno (PE) é normalmente mais macio e sela em temperaturas mais baixas, porém pode esticar se a tensão for ajustada em nível muito alto. A espessura é geralmente expressa em micras, e uma calculadora de espessura de filme converte entre micra, mil e gauge quando as especificações chegam em unidades diferentes. Escolha primeiro a estrutura de acordo com as necessidades de barreira do produto contra oxigênio, umidade e luz e, em seguida, confirme a largura para essa estrutura. Quando a impressão e a laminação são feitas sob o mesmo teto, como em nossa fábrica, a largura e a estrutura podem ser ajustadas em conjunto, eliminando uma etapa de transferência entre setores.
Dicas do lado do comprador para evitar uma primeira produção desperdiçada
A tolerância de corte longitudinal é o primeiro ponto onde um bom cálculo costuma falhar. O filme é cortado na largura dentro de uma tolerância, e a máquina aceita apenas determinada variação. Solicite ao fornecedor a tolerância da largura de corte e a variação permitida no comprimento de repetição, e compare-as com o que a sua linha consegue absorver.
Não aprove a arte até que a posição da marca de olho, o comprimento de repetição e a área de selagem estejam indicados na prova. Uma marca que caia dentro da zona de selagem não pode ser corrigida após a impressão.
Encomende um rolo de teste antes de uma produção completa. Um rolo curto permite testar o acompanhamento, a resistência da selagem e o registro na sua própria máquina e na sua velocidade. Guarde uma embalagem de referência do teste, identificada com a data e as configurações, para que os rolos futuros possam ser comparados com algo real.
Os pedidos mínimos dependem do método de impressão e da estrutura do filme e são confirmados no orçamento. A impressão digital geralmente atende tiragens menores e vários designs, enquanto a rotogravura é adequada para volumes com repetição. Estruturas especiais podem ter pedidos mínimos mais altos que as padrão.
Solução de problemas: como uma largura incorreta se manifesta na linha
A maioria dos problemas de largura aparece como falhas de selagem ou desvio de acompanhamento. A tabela relaciona o sintoma à sua causa provável e à primeira correção a ser tentada.
| Sintoma | Causa provável | Primeira correção |
|---|---|---|
| Selagem traseira enrugada | Filme muito largo ou tensão irregular | Verifique a largura em relação ao formador |
| Filme desloca-se lateralmente | Bobina descentralizada ou incompatibilidade de largura | Recentralize a bobina e verifique o encaixe do núcleo |
| Saco muito apertado no enchimento | Circunferência muito pequena | Aumente a largura ou reduza o enchimento |
| Saco frouxo, mole | Circunferência muito grande | Reduza a largura ou aumente o enchimento |
| Vazamento na aleta | Margem de selagem insuficiente | Amplie a selagem ou aumente a temperatura das mandíbulas |
| Impressão desalinhada da marca | O comprimento de repetição não corresponde ao comprimento do saco | Verifique novamente a repetição em relação ao comprimento de corte |
Altere uma coisa de cada vez e anote cada mudança. Caso contrário, não será possível identificar qual ajuste resolveu a falha.
Perguntas frequentes
Uma mesma largura de filme pode atender a dois tamanhos de saco?
Às vezes, sim. Se ambos os sacos tiverem a mesma circunferência e diferirem apenas no comprimento, uma única largura funciona com comprimentos de corte diferentes, mas o comprimento de repetição deve ser alterado conforme a arte.
Um filme mais largo sempre proporciona uma selagem mais resistente?
Não. Uma área de selagem mais larga ajuda apenas até o ponto em que as barras de selagem conseguem aquecer de forma uniforme; a resistência da selagem depende principalmente da estrutura do filme, da temperatura das barras, da pressão e do tempo de permanência.
O que uma RFQ para rollstock deve incluir?
Produto e peso de enchimento, modelo da máquina, tamanho do formador, largura do filme e tolerância, comprimento de repetição, tamanho do núcleo, diâmetro máximo do rolo, posição da marca de registro (olho), estrutura, método de impressão e quantidade por design.
Quantas amostras devo testar antes de um pedido completo?
No mínimo, uma bobina de teste rodada na sua própria máquina. Aumente o número se alterar a estrutura, o tipo de selagem ou a densidade do produto.
Envie seu briefing e receba uma recomendação de largura
Qual dado da sua linha é menos certo neste momento: a densidade estabilizada, o tamanho do formador ou a margem de selagem? Envie essa informação, junto com o produto e o peso de enchimento, o modelo da máquina, um desenho ou foto da embalagem e a quantidade por design, e nossa equipe responderá com uma estrutura e largura recomendadas. As calculadoras de comprimento de bobina e de peso de filme disponíveis no site podem oferecer uma primeira estimativa antes de você escrever.