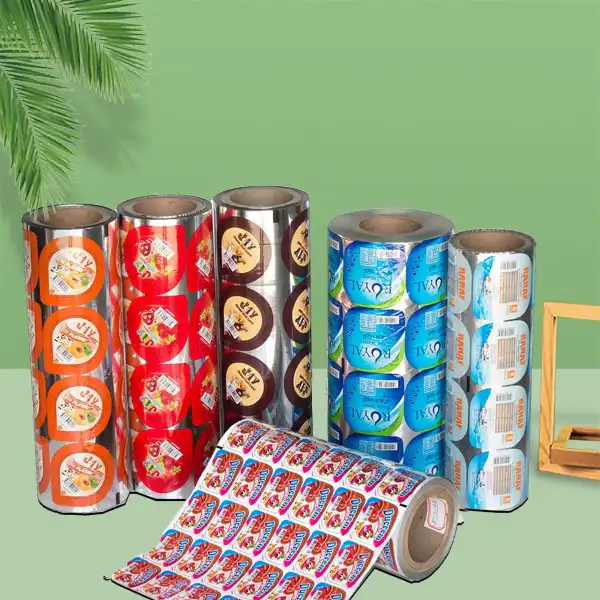
シール代を見落とされることがよくあります。購入者はパックの寸法を測り、フィンやラップ部分の余裕を加えないまま発注するため、フィルムの幅が数ミリ足りなくなります。この VFFS フィルム幅選定方法では、製品とバッグサイズから、フィルム幅、ロール仕様、そしてサプライヤーが推測なしで見積もれる発注ブリーフまでを導き出します。
結論から:フィルム幅=バッグの円周+シール代
縦型フォーム・フィル・シール(VFFS)機では、フィルム幅は充填後のバッグの円周にシールの重なり代を加えた値となり、その後フォーミングチューブに照らして確認します。結果を左右する変数は2つあります。背面シールがフィンシールかラップシールか、そして平らなバッグ幅ではなく充填後パックの実際の円周です。
VFFS機は、ロールから平らなフィルムを引き出し、中空のフォーミングチューブ(フォーマー)に巻き付け、背面をシールし、底をシールし、製品を投入して上部をシールします。フィルムはチューブを一周するため、幅とはループ状の素材のことであり、そのループを閉じるには、シールを作るのに十分な余剰フィルムが必要です。フィンシールは内側の面同士を接合し、背面から突出する稜線を残します。ラップシールは一方の端を他方の上に重ね合わせるため平らに収まりますが、内層と外層を接着させる必要があります。
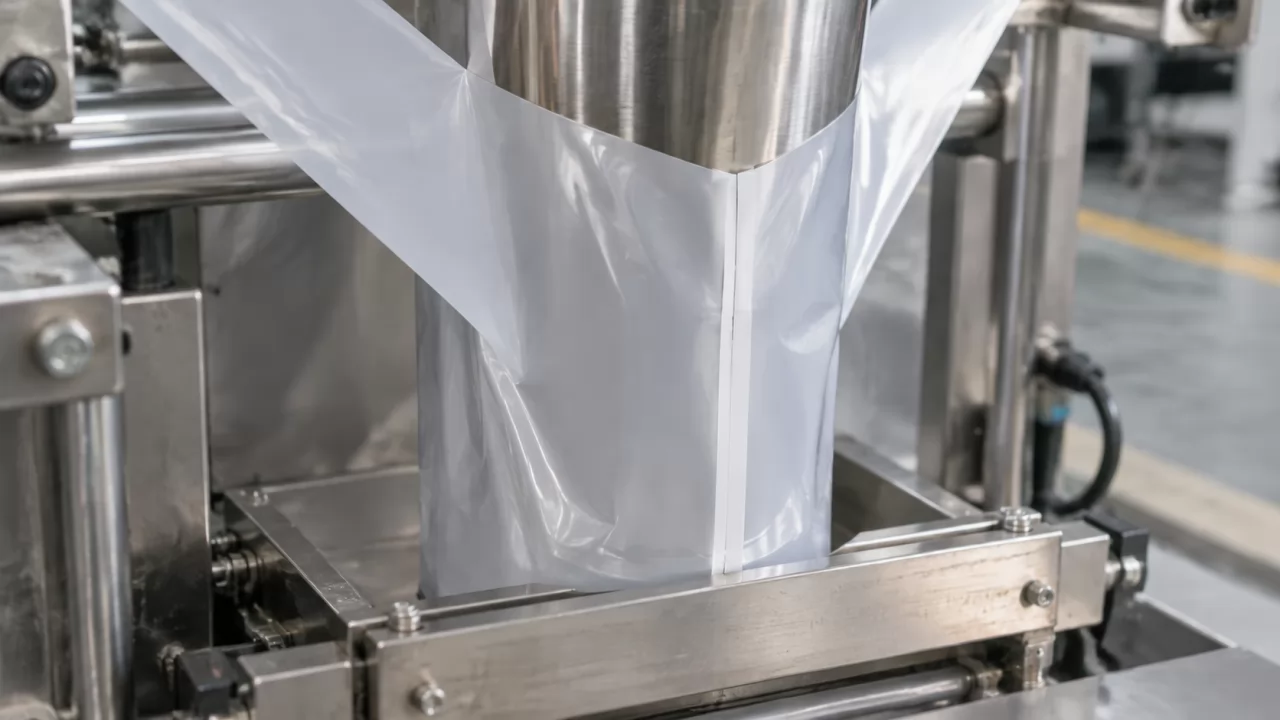
必要な余裕量は両者で異なります。フィンシールは通常、2つのシール幅分のフィルムを必要とするのに対し、ラップシールは1回の重ね代分のみで済みます。正確な数値は機械のシールジョーとフィルム構成によって異なるため、経験則ではなく機械マニュアルと試運転から値を取得してください。
計算前に以下の情報を収集してください
一部の情報は仕様書から、また一部は実際の充填試験からのみ得られます。両方を先に集めてください。表示重量だけから算出したフィルム幅は、初回稼働が失敗する最も一般的な原因です。
機械マニュアルまたはライン作業者から、フォーマーの直径またはサイズ範囲、機械が受け入れ可能なフィルム幅の最大値と最小値、アンワインドのコア径と最大ロール径、およびジョーの種類(水平クリンプ、または平型もしくは波刃型ジョー)を確認してください。製品については、充填重量と、ゆるく注いだ状態ではなく充填済みの状態での嵩密度を把握してください。粉体や粒状物は数回落下させると沈降しますし、空気を含んだスナックと押しつぶしたスナックでは挙動が異なります。
- 実際の試験充填から、1袋あたりの充填重量と沈降後の嵩密度を記録してください。
- バッグのスタイルを確認してください:ピロー型、ガセット型、またはブロック底型のいずれか。
- フォーマーのサイズと機械のフィルム幅の上下限を、マニュアルから転記してください。
- フィンシールかラップシールか、またジョーが形成するシール幅を確認してください。
- コアサイズと、アンワインド(フィルム原反)の最大巻径を書き出してください。
- 現在のラインで使用している参考用の袋、または気に入ったサンプル袋を1枚用意してください。
マニュアルには制限値が記載されています。密度を知るには試充填のみが有効で、密度は後工程のすべてを左右します。
幅の算出を6つの手順で進めます
各手順はサンプル袋で測定可能な項目で完了するため、誤りはライン上ではなく早い段階で判明します。
- 充填重量と沈降後の密度を体積に換算し、製品に必要なスペースを把握します。
- その体積を収め、トップシールの余白を確保できる目標袋幅と袋長を選定します。
- 円周を算出します。ピロー袋の場合、シール端の間で測定した平らな袋幅のおよそ2倍となります。
- フィンシールまたはラップシールを選択し、その代償分を円周に加算します。
- 結果をフォーマー(成形器)の円周および機械の幅の制限値と比較します。
- フィルムの端材から手作業でサンプル袋を作成し、発注前にシール、フィット感、外観を確認してください。
目標袋幅と充填容量を設定
充填重量を充填密度(沈降後の密度)で割って体積を求めます。次に、製品の上に余裕を残して収まるよう、平らな袋の幅と長さを選びます。トップジョーは粉体ではなくフィルムを確実にシールする必要があるためです。充填体積はわかっていても袋のサイズがわからない場合は、パウチ容量計算ツールを使うと、テストに使える最初の寸法を得られます。
フィンシールかラップシールかを選び、シールしろを加えます
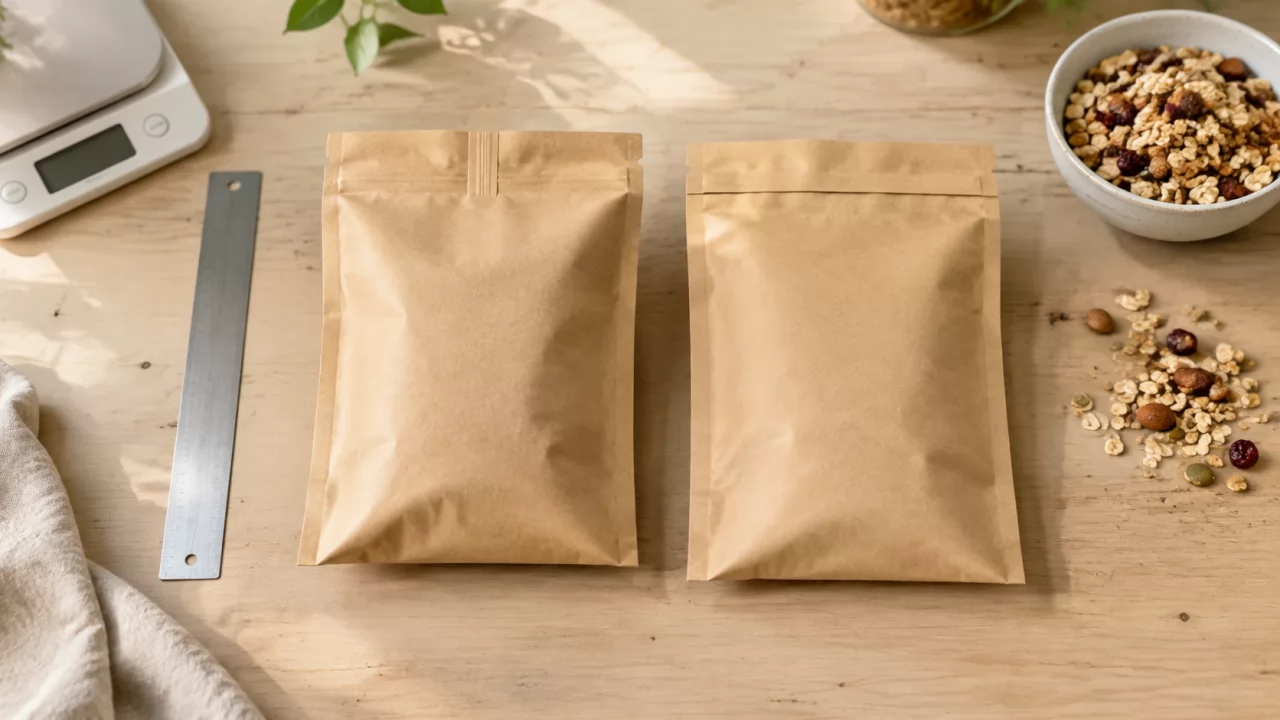
フィンシールは許容範囲が広く、ほとんどのフィルムで良好にシールできますが、余分なフィルム幅が必要になり、棚に平らに置くために折り畳む必要のある突起が生じます。ラップシールは幅を節約でき、背面パネルがより平らになりますが、外面が内面に接着できるフィルムが必要で、すべての積層材がこれに対応しているわけではありません。まず構造に適したスタイルを選び、その後にシールしろを加えてください。
フォーミングチューブに対して幅を確認します
フィルムは適切な張力でフォーマーに巻き付く必要があります。幅が広すぎると、たるんだり蛇行したりします。狭すぎると、閉じられないか、シールが薄くなります。計算した幅が、機械で稼働可能な2つの標準幅の間に入る場合は、両方の幅をサプライヤーに伝え、テストの結果で判断してください。
リピート長とロールサイズはフィルムサプライヤーではなく、袋によって決まります
ロールストックのリピート長とは、フィルム上で1つの印刷された袋のデザインから次のデザインまでの距離であり、機械が切断する袋の長さと等しくなければなりません。これはフィルムメーカーではなく袋によって決まります。アイマーク(センサーが読み取る小さな印刷ブロック)は、すべてのリピートで同じ位置にあるため、袋ごとに位置合わせが保たれます。
リピートがわずかでも誤っていると、長いロールにわたって印刷がシール部に対してずれていきます。機械の位置合わせ制御でいくらかのずれは吸収できますが、系統的な誤差は吸収できません。サプライヤーには実際に稼働させる袋の長さと、アイマークの色、サイズ、位置を伝え、校正刷りとともに書面で合意してください。
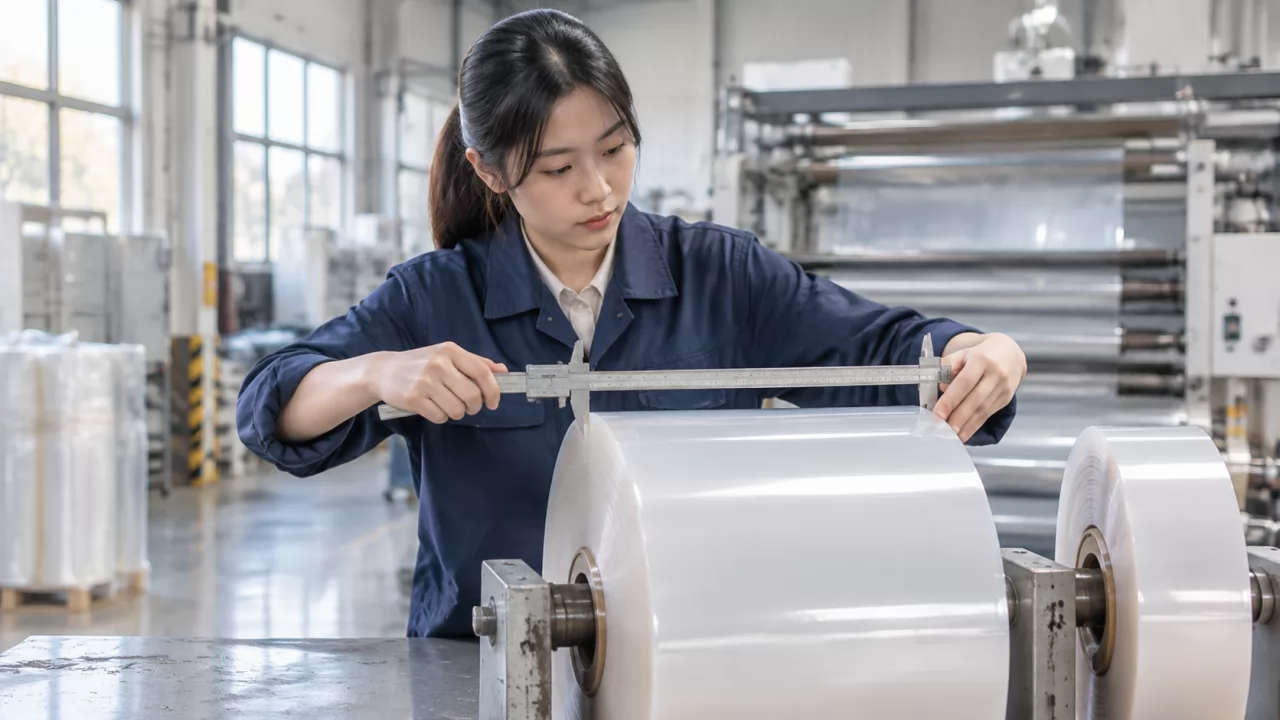
コアサイズとロール直径は、好みではなくアンワインダーによって決まります。一般的なコアサイズは3インチ(76 mm)で、6インチはそれほど多くありませんが、お使いの機械を必ず確認してください。ロールを大きくすると段取り替えの回数は減りますが、アンワインダーの限界値や作業者が持ち上げられる重量を超える可能性があります。無料のフィルムロール計算ツールを使えば、フィルムの厚さと幅から長さ、直径、重量を求められ、適切な直径の設定に役立ちます。
見積もりを依頼する前に、選択肢を1つの表で比較してください
シールスタイル、袋の形式、フィルム構造はそれぞれ幅とコストを異なる方向に動かします。この表では、定性的な値のみを使用して、トレードオフを並べて比較できるようにしています。
| 評価基準 | フィンシール | ラップシール | ガセット付きピローバッグ |
|---|---|---|---|
| 必要なフィルム幅 | より広い | より狭い | より広い(マチ用フィルムを追加) |
| 背面パネルの外観 | 背面の折り目(リッジ) | フラットな背面 | フラットな側面(折り畳み) |
| フィルムの制約 | 少ない | 内面と外面が接着している必要があります | ガセット対応の成形器が必要 |
| 袋1枚あたりのフィルム使用量 | 多い | 少ない | 最も多い |
| 最適な用途 | ほとんどの積層材、一般用途 | 平底パック、フィルム節約 | 安定した、箱型のパック |
ほとんどの構造では、フィンシールが最も安全な出発点です。フィルムが自己接着するかを確認できたら、ラップシールも試す価値があります。
フィルム構成によって対応可能な幅はどのように変わりますか?
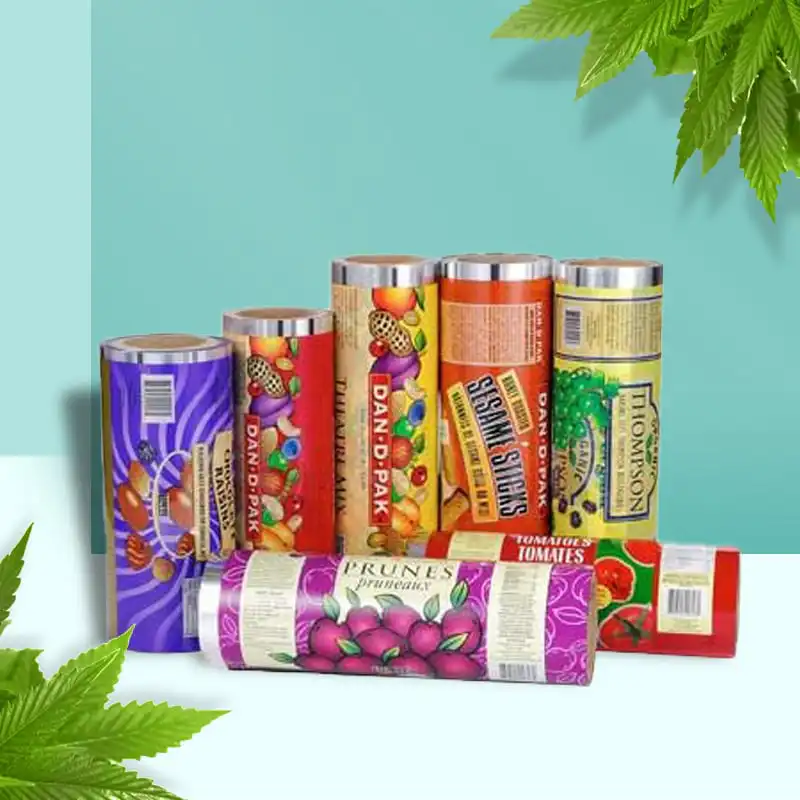
フィルム構成は、剛性・伸び・厚みがフォーマー周りでの巻き付けやサイズ公差の維持に影響するため、対応可能な幅が変わります。剛性の高いラミネートは幅の精度がより厳密に求められ、柔らかいフィルムは多少の誤差を許容しますが、張力下で伸びてシール位置がずれる場合があります。
箔やその他の高バリア性ラミネートは一般に剛性が高く伸びにくいため、トラッキングは良好ですが、フィン部分にしわが出やすい傾向があります。ポリエチレン(PE)系フィルムは一般に柔らかく、低温でシールできますが、張力を高く設定しすぎると伸びることがあります。厚みはミクロン単位で示されることが一般的で、異なる単位の仕様を受け取った際には、フィルム厚み計算ツールでミクロン、ミル、ゲージを換算できます。まず製品に必要な酸素・水分・光に対するバリア性能に基づいて構成を選定し、そのうえで幅を確認してください。当社工場のように印刷とラミネートを自社で一貫して行う場合は、幅と構成を同時に調整できるため、工程間の引き渡しを減らせます。
初回生産の無駄を防ぐための買い手側からのヒント
適切な計算が狂いやすい最初のポイントはスリット公差です。フィルムは許容公差内で幅にスリットされ、機械が吸収できるばらつきには限度があります。サプライヤーにスリット幅の公差と繰り返し長さの許容変動を確認し、お使いのラインが吸収できる範囲と比較してください。
校正刷りでアイマークの位置、繰り返し長さ、シールエリアが示されるまで、版下を承認しないでください。シールゾーン内に入ったマークは、印刷後には修正できません。
本生産の前に試し巻きを注文してください。短いロールを使えば、お使いの機械と速度でトラッキング、シール強度、見当合わせを試験できます。試し巻きから1袋を基準サンプルとして日付と設定を明記して保管しておくと、後のロールを実際の基準と比較できます。
最小ロット数は印刷方式とフィルム構成によって異なり、見積もりの際に確定します。デジタル印刷は一般に少量多品種に適し、グラビア印刷は同一デザインの大量生産に適しています。特殊構成の場合、標準品より高い最小ロット数が設定されることがあります。
トラブルシューティング:幅が合わない場合にラインで現れる症状
幅に関する不具合の多くは、シール不良またはトラッキングのずれとして現れます。下表では、症状と考えられる原因、および最初に試すべき対処法を示しています。
| 症状 | 考えられる原因 | 最初の対処法 |
|---|---|---|
| 背面シールのシワ | フィルムの幅が広すぎる、または張力が不均一 | フォーマーに対して幅を確認する |
| フィルムが横方向にずれる | ロールの中心ずれ、または幅の不一致 | ロールの中心を調整し、コアのはまりを確認する |
| 充填時に袋がきつすぎる | 周長が小さすぎる | 幅を増やすか、充填量を減らす |
| 袋がゆるく、たるんでいる | 周長が大きすぎます | 幅を小さくするか、充填量を増やしてください |
| シール部からの漏れ | シール代が不足しています | シール幅を広げるか、ジョー温度を上げてください |
| 印刷位置のずれ | リピート長がバッグの長さと一致しません | カット長に対してリピートを再確認してください |
一度に変更するのは一箇所だけにし、変更内容をそのつど記録してください。そうしないと、どの調整で不具合が解消したのか判断できなくなります。
よくあるご質問
1種類のフィルム幅で2つのバッグサイズを製造できますか?
場合によっては可能です。2つのバッグの周長が同じで長さonly が異なる場合は、1つの幅で異なるカット長に対応できますが、リピート長は絵柄に合わせて変更する必要があります。
より広いフィルムの方が常に強いシールになるとは限りません。
いいえ。シール面積を広げても、ジョーが均一に加熱できる範囲でのみ効果があります。シール強度は主にフィルム構成、ジョー温度、圧力、保持時間によって決まります。
ロールストック用RFQに含めるべき内容は何ですか?
製品および充填重量、機械機種、フォーマー寸法、フィルム幅および公差、リピート長、コアサイズ、最大ロール径、アイマーク位置、構成、印刷方式、デザインごとの数量。
本発注の前に何本のサンプルを試験すべきでしょうか?
最低でも、お客様の機械で少なくとも1本のテストロールを稼働させてください。構成、シール方式、または製品密度を変更する場合は、本数を増やしてください。
ご要件をお送りいただき、幅の推奨値をご確認ください。
現在、貴社のラインで最も不確かな数値はどれでしょうか?落ち着いた状態での密度、フォーマー寸法、またはシールの余裕代のいずれかをお知らせください。あわせて、製品および充填重量、機械機種、袋の図面または写真、デザインごとの数量をお送りいただければ、当社チームが推奨構成と幅をご返信いたします。ご依頼前に、ウェブサイトのロール長およびフィルム重量計算ツールで最初の概算を出すこともできます。