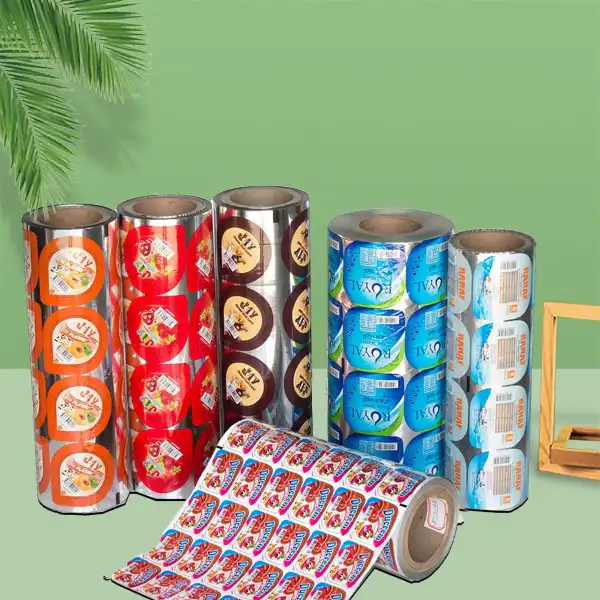
L'allocation pour le joint est souvent oubliée. Les acheteurs mesurent l'emballage, n'ajoutent rien pour la languette ou le recouvrement, et commandent un film qui est de quelques millimètres trop court. Cette méthode de sélection de la largeur de film pour machine VFFS vous guide depuis le produit et la taille du sachet jusqu'à une largeur de film, des spécifications de bobine et un cahier des charges de commande que votre fournisseur peut chiffrer sans conjecture.
Commencez par la réponse : la largeur de film est égale à la circonférence du sachet plus l'allocation de soudure
Sur une machine de formage-remplissage-scellage vertical (VFFS), la largeur de film est égale à la circonférence du sachet rempli plus le chevauchement de soudure, puis confirmée par rapport au tube de formage. Deux variables modifient le résultat : le type de soudure dorsale, soudure en fin ou soudure à recouvrement, et la circonférence réelle de l'emballage rempli, et non la largeur à plat du sachet.
Une machine VFFS tire du film à plat depuis une bobine, l'enroule autour d'un tube de formage creux (le formeur), scelle le dos, scelle le fond, introduit le produit puis scelle le haut. Le film n'enveloppe le tube qu'une fois. La largeur correspond donc à une boucle de matière, et cette boucle doit se refermer en laissant assez de film pour réaliser une soudure. Une soudure en fin assemble les deux faces internes et laisse une arête saillante sur le dos. Une soudure à recouvrement superpose un bord sur l'autre ; elle reste plane, mais nécessite que les couches interne et externe adhèrent entre elles.
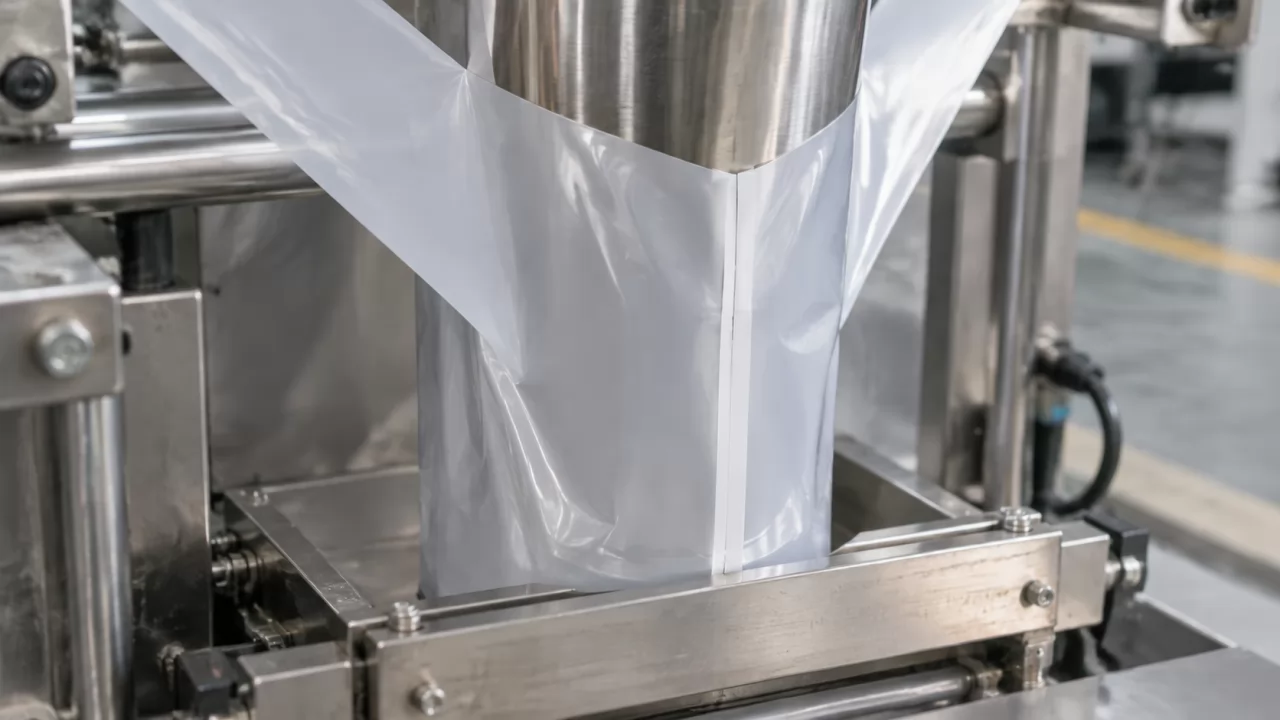
L'allocation diffère selon les deux types. Les soudures en fin nécessitent généralement du film pour deux largeurs de soudure, tandis que les soudures à recouvrement n'en nécessitent que pour un chevauchement. Les valeurs exactes dépendent des mâchoires de soudure de la machine et de la structure du film ; elles doivent être tirées du manuel de la machine et d'un essai en production, et non d'une règle empirique.
Rassemblez ces données avant de calculer
Certaines données proviennent de documents, d'autres uniquement d'un remplissage réel. Collectez les deux au préalable, car une largeur calculée uniquement à partir du poids indiqué sur l'étiquette est la cause la plus fréquente d'échec d'un premier essai.
Auprès du manuel de la machine ou de l'opérateur de ligne, vous avez besoin du diamètre ou de la plage de tailles du formeur, de la largeur de film minimale et maximale acceptée par la machine, de la taille du mandrin de la dérouleuse et du diamètre maximal de la bobine, ainsi que du type de mâchoires (sertissage horizontal, ou mâchoires plates ou crantées). Concernant le produit, vous avez besoin du poids de remplissage et de la masse volumique apparente telle que remplie, et non en vrac versé. Les poudres et granulés se tassent après quelques chutes, et un snack contenant de l'air se comporte différemment du même snack écrasé.
- Notez le poids de remplissage par sachet et la masse volumique tassée à partir d'un remplissage d'essai réel.
- Indiquez le style de sachet : pillow, à soufflets latéraux ou à fond plat.
- Reportez la taille du formeur et les limites de largeur de film de la machine depuis le manuel.
- Confirmez la soudure en fin ou la soudure à recouvrement, ainsi que la largeur de soudure produite par les mâchoires.
- Notez la taille du mandrin et le diamètre maximal de rouleau du dérouleur.
- Conservez un sachet de référence de la ligne actuelle, ou un sachet d'échantillon que vous appréciez.
Le manuel indique les limites. Seul un essai de remplissage donne la densité, et la densité détermine tout le reste en aval.
Déterminez la largeur en six étapes ordonnées
Chaque étape se termine par une mesure réalisable sur un sachet d'échantillon, afin qu'une erreur apparaisse tôt plutôt que sur la ligne.
- Convertissez le poids de remplissage et la densité après tassement en volume, afin de connaître l'espace nécessaire au produit.
- Choisissez une largeur et une longueur de sachet cibles qui contiennent ce volume, avec un espace de tête pour le scellage supérieur.
- Calculez la circonférence : pour un sachet coussin, environ deux fois la largeur à plat du sachet, mesurée entre les bords de scellage.
- Choisissez un scellage à soufflet central ou à recouvrement et ajoutez sa marge à la circonférence.
- Comparez le résultat à la circonférence du formeur et aux limites de largeur de la machine.
- Réalisez un sachet d'échantillon formé à la main à partir d'une chute de film et vérifiez les scellages, l'ajustement et l'aspect avant de passer commande.
Définissez la largeur cible du sachet et le volume de remplissage
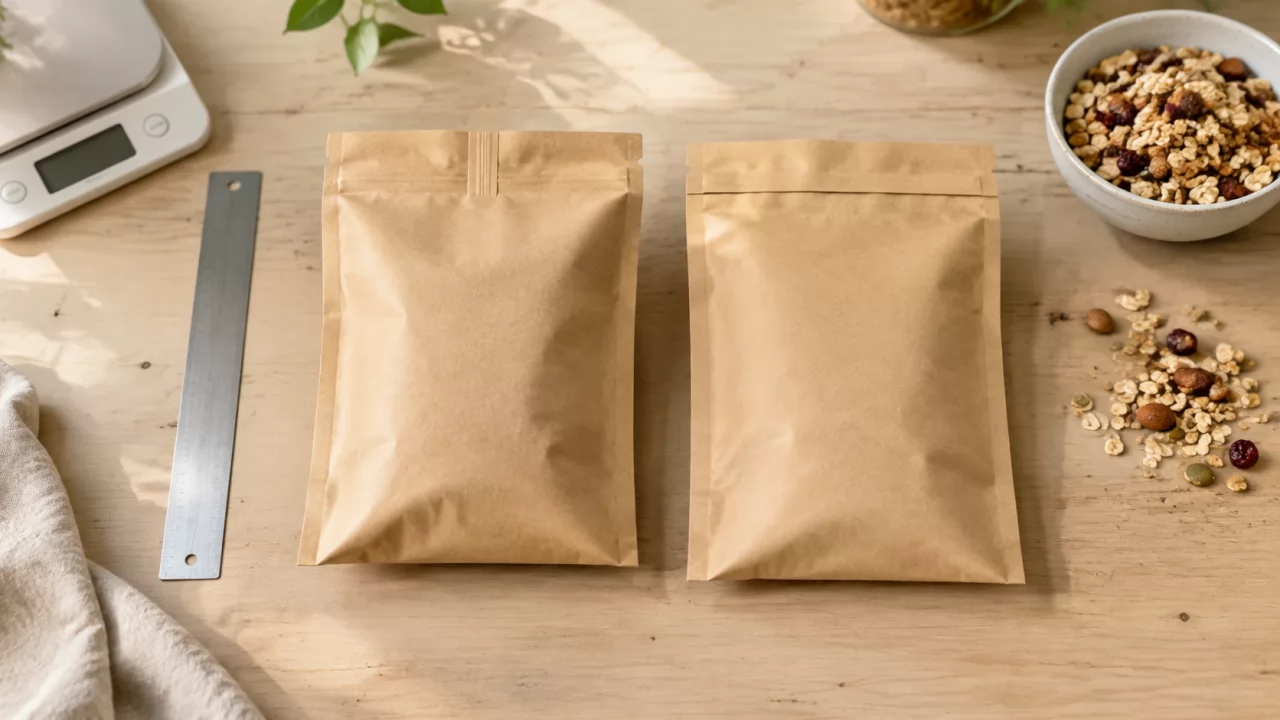
Divisez le poids de remplissage par la densité tassée pour obtenir le volume. Choisissez ensuite une largeur et une longueur de sachet à plat qui le contiennent, en laissant un espace au-dessus du produit, car les mâchoires supérieures doivent sceller un film propre et non du poudre piégée. Si vous ne connaissez que le volume de remplissage et non la taille du sachet, un calculateur de capacité de sachet vous donnera une première dimension à tester.
Choisissez un soudage à ailette ou à recouvrement et ajoutez la marge nécessaire
Un soudage à ailette est plus tolérant et scelle bien sur la plupart des films, mais il coûte de la largeur de film supplémentaire et laisse une arête qu'il faut replier à plat sur l'étagère. Un soudage à recouvrement économise de la largeur et offre un panneau arrière plus plat, mais il nécessite un film dont la face externe adhère à sa face interne, ce que tous les laminés ne permettent pas. Choisissez d'abord le style adapté à la structure, puis ajoutez la marge.
Vérifiez la largeur par rapport au tube de formage
Le film doit envelopper le formeur avec la bonne tension. Trop large, il se froisse et dérive. Trop étroit, il ne peut pas se refermer ou il amincit le soudage. Si votre largeur calculée se situe entre deux largeurs standard que la machine peut utiliser, indiquez les deux au fournisseur et laissez l'essai trancher.
La longueur de répétition et la taille de bobine sont définies par le sachet, et non par le fournisseur de film
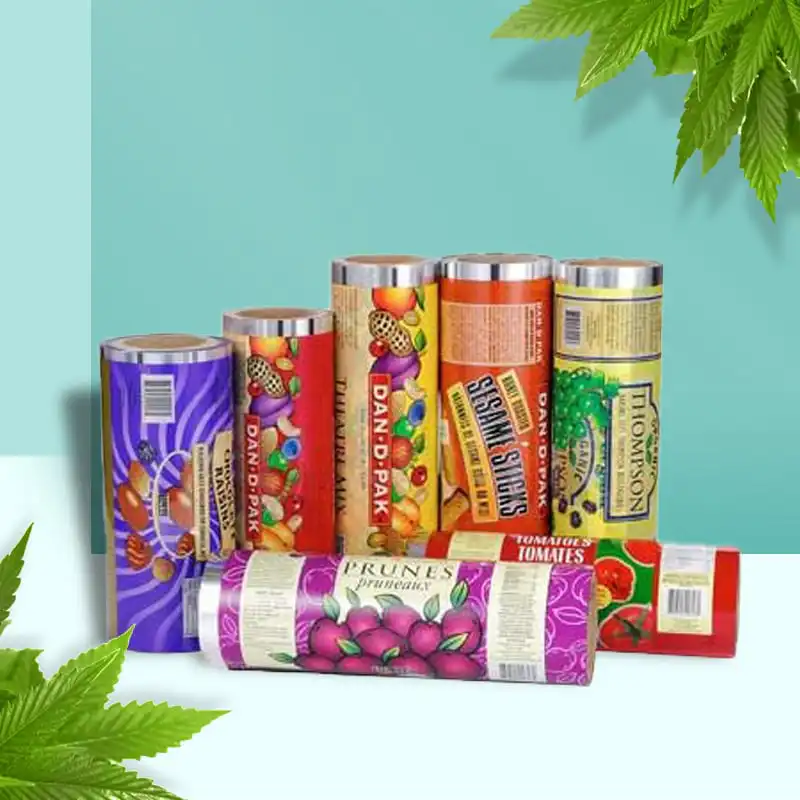
La longueur de répétition du film imprimé correspond à la distance entre un motif de sachet imprimé et le suivant le long du film ; elle doit être égale à la longueur de sachet que la machine découpe. Elle est déterminée par le sachet, et non par le fabricant de film. La marque œil photoélectrique (un petit bloc imprimé que le capteur lit) se trouve au même point dans chaque répétition, ce qui maintient le repérage d'un sachet à l'autre.
Si la répétition est fausse, même légèrement, l'impression dérive par rapport au soudage sur une longue bobine. La commande de repérage de la machine peut absorber une certaine dérive, mais pas une erreur systématique. Communiquez au fournisseur la longueur de sachet réellement utilisée, ainsi que la couleur, la taille et la position de la marque œil, et convenez-en par écrit avec l'épreuve du graphisme.
Le diamètre du mandrin et le diamètre de la bobine dépendent du dérouleur, et non de vos préférences. Les mandrins courants sont de 3 pouces (76 mm) et, plus rarement, de 6 pouces, mais vérifiez les caractéristiques de votre machine. Une bobine plus grande réduit les changements de rouleau, mais peut dépasser la limite du dérouleur ou le poids qu'un opérateur peut soulever. Un calculateur gratuit de bobine de film donne la longueur, le diamètre et le poids à partir de l'épaisseur et de la largeur du film, ce qui vous aide à choisir un diamètre adapté.
Comparez vos options dans un seul tableau avant de demander des devis
Le style de soudage, le format du sachet et la structure du film modifient chacun la largeur et le coût dans des directions différentes. Le tableau présente ces compromis côte à côte, avec des valeurs qualitatives uniquement.
| Critère | Soudure en fin | Soudure à recouvrement | Sachet coussin à soufflet |
|---|---|---|---|
| Largeur de film nécessaire | Plus large | Plus étroit | Plus large, plus film pour le soufflet |
| Aspect du panneau arrière | Arête à l'arrière | Dos plat | Côtés plats, pliés |
| Contrainte de film | Peu | Les faces intérieure et extérieure doivent adhérer entre elles | Nécessite une formeuse compatible avec les soufflets |
| Consommation de film par sac | Plus élevée | Plus faible | La plus élevée |
| Idéal pour | La plupart des stratifiés, usage général | Sachets à dos plat, économie de film | Emballages stables et plus carrés |
Le soudage en fin (fin seal) est le point de départ le plus sûr pour la plupart des structures, et le soudage à recouvrement (lap seal) mérite d'être testé une fois que vous savez que le film adhère à lui-même.
Comment la structure du film modifie-t-elle la largeur utilisable ?
La structure du film modifie la largeur utilisable, car la rigidité, l'allongement et l'épaisseur influent tous sur la manière dont le film enveloppe le formeur et maintient la tolérance. Les stratifiés plus rigides exigent une largeur plus précise, tandis que les films plus souples tolèrent de petites erreurs, mais peuvent s'étirer sous tension et désaligner les soudures.
Une feuille d'aluminium ou un autre stratifié à haute barrière est généralement plus rigide et résiste à l'étirement ; il suit bien le parcours, mais présente des plis au niveau de l'aileron. Un film à base de polyéthylène (PE) est généralement plus souple et se soude à plus basse température, mais peut s'étirer si la tension est trop élevée. L'épaisseur est couramment exprimée en microns, et un calculateur d'épaisseur de film permet de convertir les microns, les mils et les jauges lorsque les spécifications arrivent dans des unités différentes. Choisissez d'abord la structure en fonction des besoins de barrière du produit contre l'oxygène, l'humidité et la lumière, puis confirmez la largeur pour cette structure. Lorsque l'impression et la lamination sont réalisées sous le même toit, comme dans notre usine, la largeur et la structure peuvent être ajustées ensemble, ce qui évite un cycle d'échanges supplémentaire.
Conseils côté acheteur pour éviter un premier tirage raté
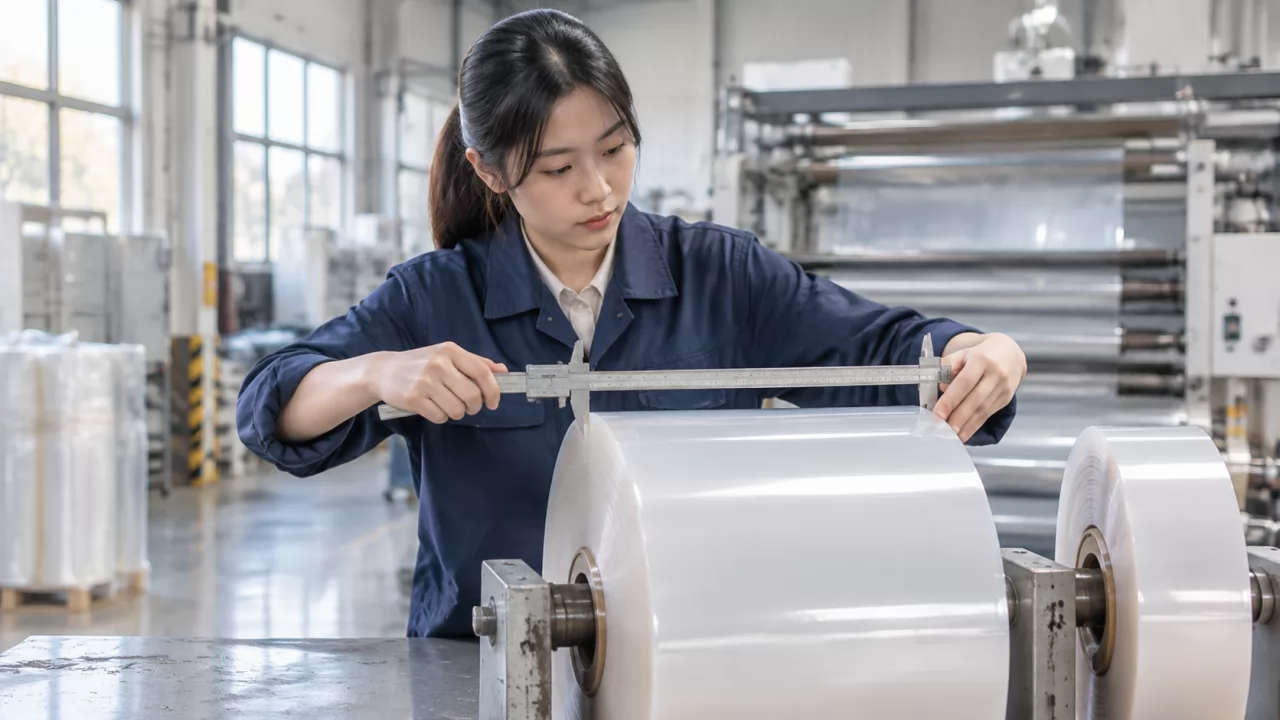
La tolérance de refendage est le premier point où un bon calcul peut échouer. Le film est refendu à la largeur dans une certaine tolérance, et la machine n'accepte qu'une variation limitée. Demandez au fournisseur la tolérance sur la largeur refendue et la variation admise sur la longueur de répétition, puis comparez-les à ce que votre ligne peut absorber.
N'approuvez pas les visuels tant que la position de la marque d'repérage, la longueur de répétition et la zone de soudure ne figurent pas sur l'épreuve. Une marque tombant dans la zone de soudure ne peut plus être corrigée après impression.
Commandez une bobine d'essai avant un tirage complet. Une courte bobine vous permet de tester le guidage, la résistance de soudure et le repérage sur votre propre machine et à votre propre vitesse. Conservez un sachet de référence issu de l'essai, étiqueté avec la date et les réglages, afin que les bobines suivantes puissent être comparées à un échantillon réel.
Les quantités minimales dépendent du procédé d'impression et de la structure du film ; elles sont confirmées dans le devis. L'impression numérique convient généralement aux petites séries et à plusieurs modèles, tandis que l'héliogravure convient aux volumes répétitifs. Les structures spéciales peuvent présenter des minimums plus élevés que les structures standard.
Dépannage : à quoi ressemble une largeur incorrecte sur la ligne
La plupart des problèmes de largeur se manifestent par des défauts de soudure ou une dérive du guidage. Le tableau associe chaque symptôme à sa cause probable et à la première solution à essayer.
| Symptôme | Cause probable | Première solution |
|---|---|---|
| Soudure arrière plissée | Film trop large ou tension inégale | Vérifier la largeur par rapport au formeur |
| Le film dérive latéralement | Bobine décentrée ou largeur non conforme | Recentrer la bobine, vérifier l'ajustement du mandrin |
| Sachet trop serré au remplissage | Circonférence trop petite | Augmenter la largeur ou réduire le remplissage |
| Sachet lâche, mou | Circonférence trop grande | Réduire la largeur ou augmenter le remplissage |
| Fuite au niveau de la languette | Marge de soudure insuffisante | Élargir la soudure ou augmenter la température des mâchoires |
| Impression décalée par rapport au repère | La longueur de répétition ne correspond pas à la longueur du sac | Vérifier à nouveau la répétition par rapport à la longueur de coupe |
Modifiez un seul paramètre à la fois et notez chaque modification. Sinon, il sera impossible de déterminer quel réglage a résolu le défaut.
FAQ
Une même largeur de film peut-elle servir à deux tailles de sac ?
Parfois, oui. Si les deux sacs ont la même circonférence et seule la longueur diffère, une seule largeur convient avec des longueurs de coupe différentes, mais la longueur de répétition doit être modifiée en fonction du visuel.
Une pellicule plus large donne-t-elle toujours un scellage plus solide ?
Non. Une zone de scellage plus large n'aide que jusqu'au point où les mâchoires peuvent chauffer uniformément ; la résistance du scellage dépend surtout de la structure du film, de la température des mâchoires, de la pression et du temps de contact.
Que doit contenir une demande de devis (RFQ) pour film en bobine ?
Produit et poids de remplissage, modèle de machine, dimension du formeur, largeur de film et tolérance, longueur de répétition, diamètre de mandrin, diamètre maximal de bobine, position du repère œil, structure, méthode d'impression et quantité par modèle.
Combien d'échantillons faut-il tester avant une commande complète ?
Au moins une bobine d'essai sur votre propre machine. Augmentez ce nombre si vous modifiez la structure, le type de scellage ou la densité du produit.
Envoyez votre cahier des charges et obtenez une recommandation de largeur
Quel chiffre de votre ligne est actuellement le moins certain : la densité stabilisée, la dimension du formeur ou la marge de scellage ? Indiquez-le, ainsi que le produit et le poids de remplissage, le modèle de machine, un plan ou une photo de sachet et la quantité par modèle. Notre équipe vous répondra avec une structure et une largeur recommandées. Les calculateurs de longueur de bobine et de poids de film disponibles sur le site peuvent vous donner une première estimation avant de rédiger votre demande.