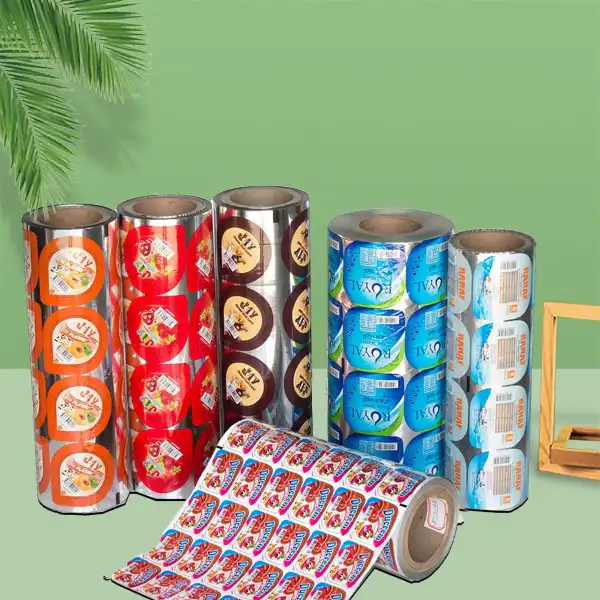
Il margine per la saldatura viene spesso trascurato. Gli acquirenti misurano la confezione, non aggiungono nulla per la sovrapposizione o l'aletta, e ordinano una pellicola di pochi millimetri più corta. Questo metodo di selezione della larghezza della pellicola per macchine VFFS vi guida dal prodotto e dalle dimensioni del sacchetto fino a una larghezza della pellicola, alle specifiche della bobina e a una richiesta d'ordine che il vostro fornitore può quotare senza approssimazioni.
Iniziamo dalla risposta: la larghezza della pellicola equivale alla circonferenza del sacchetto più il margine di saldatura
Su una macchina verticale di formatura, riempimento e sigillatura (VFFS), la larghezza della pellicola equivale alla circonferenza del sacchetto riempito più la sovrapposizione di saldatura, quindi verificata rispetto al tubo di formatura. Due variabili modificano il risultato: se la saldatura posteriore è a aletta (fin seal) o a sovrapposizione (lap seal), e la reale circonferenza della confezione riempita, non la larghezza del sacchetto piatto.
Una macchina VFFS preleva la pellicola piatta da una bobina, la avvolge attorno a un tubo di formatura cavo (il formatore), salda il lato posteriore, salda il fondo, inserisce il prodotto e salda la parte superiore. La pellicola avvolge il tubo una sola volta. La larghezza corrisponde quindi a un anello di materiale, che deve chiudersi lasciando pellicola sufficiente per realizzare una saldatura. La saldatura a aletta unisce le due facce interne e lascia una nervatura che sporge dal retro. La saldatura a sovrapposizione fa combaciare un bordo sull'altro: la confezione risulta piatta, ma gli strati interno ed esterno devono legarsi tra loro.
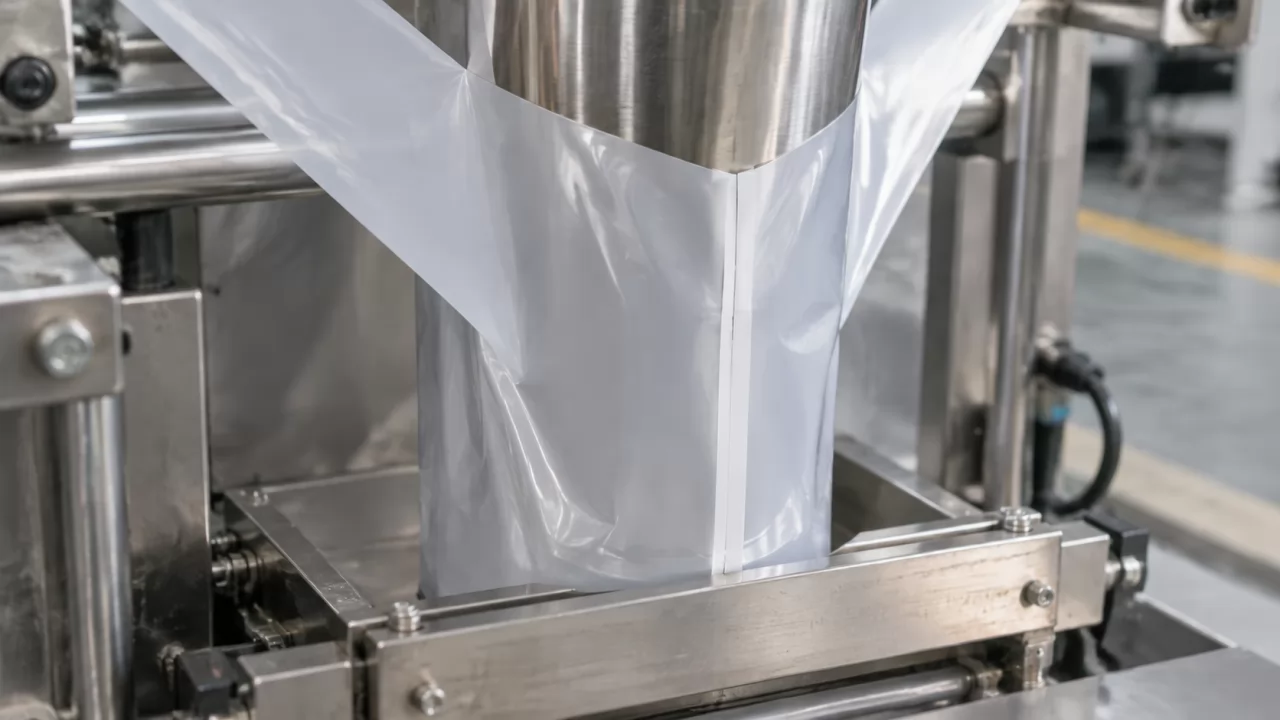
Il margine necessario varia tra i due tipi. Le saldature a aletta richiedono in genere pellicola per due larghezze di saldatura, mentre quelle a sovrapposizione richiedono pellicola per una sola sovrapposizione. I valori esatti dipendono dalle ganasce di saldatura della macchina e dalla struttura della pellicola, quindi vanno ricavati dal manuale della macchina e da una prova di produzione, non da una regola empirica.
Raccogliete questi dati prima di effettuare il calcolo
Alcuni dati provengono dalla documentazione, altri solo da un riempimento reale. Raccoglieteli entrambi prima di tutto, perché una larghezza calcolata sul solo peso indicato in etichetta è la causa più frequente di un primo ciclo di produzione non riuscito.
Dal manuale della macchina o dall'operatore di linea occorrono: il diametro o l'intervallo di dimensioni del formatore, la larghezza minima e massima della pellicola accettata dalla macchina, le dimensioni del mandrino della bobina e il diametro massimo della bobina, e il tipo di ganascia (crimpatura orizzontale, ganascia piatta o dentellata). Dal prodotto occorrono il peso di riempimento e la densità apparente come riempito, non come versato sciolto. Polveri e granuli si assestano dopo alcuni colpi, e uno snack con aria al suo interno si comporta diversamente dallo stesso snack schiacciato.
- Registrate il peso di riempimento per sacchetto e la densità apparente assestata da una prova di riempimento reale.
- Annotate lo stile del sacchetto: a cuscino (pillow), a soffietto (gusseted) o a fondo quadro (block bottom).
- Copiate dal manuale le dimensioni del formatore e i limiti di larghezza della pellicola della macchina.
- Confermate la saldatura a aletta o a sovrapposizione, e la larghezza di saldatura prodotta dalle ganasce.
- Annotare la dimensione del nucleo e il diametro massimo della bobina di svolgimento.
- Conservare un sacchetto di riferimento della linea attuale, oppure un campione di sacchetto che si apprezza.
Il manuale indica i limiti. Solo un riempimento di prova fornisce la densità, e la densità determina tutto ciò che segue.
Calcolare la larghezza in sei fasi ordinate
Ogni fase si conclude con un valore misurabile su un sacchetto campione, così eventuali errori emergono subito anziché sulla linea di produzione.
- Convertire il peso di riempimento e la densità assestata in volume, così da sapere quanto spazio richiede il prodotto.
- Scegliere una larghezza e una lunghezza del sacchetto di destinazione che contengano tale volume, lasciando spazio di testa per la saldatura superiore.
- Calcolare la circonferenza: per un sacchetto a cuscino, circa il doppio della larghezza piatta del sacchetto, misurata tra i bordi di saldatura.
- Scegliere la saldatura a fin seal o a lap seal e aggiungere il relativo margine alla circonferenza.
- Confrontare il risultato con la circonferenza del formatore e con i limiti di larghezza della macchina.
- Realizzare un sacchetto campione formato a mano da un ritaglio di film e verificare saldature, adattamento e aspetto prima di effettuare l'ordine.
Impostare la larghezza di destinazione del sacchetto e il volume di riempimento
Dividere il peso di riempimento per la densità assestata per ottenere il volume. Quindi scegliere una larghezza e una lunghezza piatte del sacchetto che lo contengano lasciando spazio sopra il prodotto, poiché le ganasce superiori devono sigillare una pellicola pulita e non polvere intrappolata. Se si conosce solo il volume di riempimento e non le dimensioni del sacchetto, un calcolatore della capacità delle bustine aiuta a ottenere una prima dimensione da testare.
Scegliere la saldatura a fin seal o a lap seal e aggiungere il margine necessario
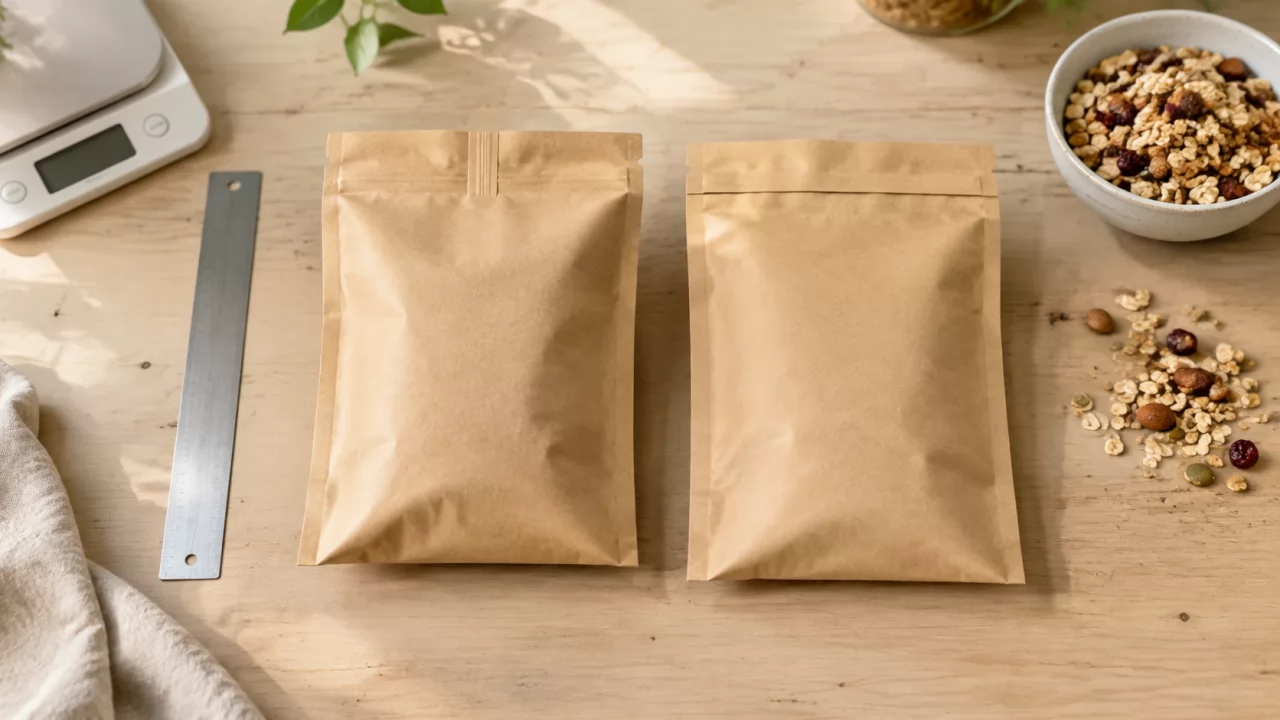
La saldatura fin seal è più tollerante e sigilla bene sulla maggior parte delle pellicole, ma richiede più larghezza di film e lascia una nervatura che deve essere piegata a filo sullo scaffale. La saldatura lap seal fa risparmiare larghezza e offre un pannello posteriore più piatto, ma richiede una pellicola la cui superficie esterna si leghi alla superficie interna, cosa che non tutti i laminati permettono. Scegliere prima lo stile più adatto alla struttura, poi aggiungere il margine.
Verificare la larghezza rispetto al tubo di formatura
La pellicola deve avvolgere il formatore con la giusta tensione. Se è troppo larga si accartoccia e si sposta. Se è troppo stretta non riesce a chiudersi oppure assottiglia la saldatura. Se la larghezza calcolata cade tra due larghezze standard che la macchina può gestire, comunicarle entrambe al fornitore e lasciare che sia la prova a decidere.
La lunghezza di ripetizione e le dimensioni della bobina sono determinate dal sacchetto, non dal fornitore della pellicola
La lunghezza di ripetizione del rotolo è la distanza da un disegno stampato del sacchetto al successivo lungo la pellicola, e deve essere uguale alla lunghezza del sacchetto che la macchina taglia. È determinata dal sacchetto, non dal produttore della pellicola. La marca per fotocellula (un piccolo blocco stampato che il sensore legge) si trova nello stesso punto in ogni ripetizione, così la registrazione si mantiene da un sacchetto all'altro.
Se la ripetizione è errata anche di poco, la stampa si sposta rispetto alla saldatura nel corso di un rotolo lungo. Il controllo di registrazione della macchina può compensare una certa deriva, ma non un errore sistematico. Comunicare al fornitore la lunghezza del sacchetto effettivamente utilizzata, insieme al colore, alle dimensioni e alla posizione della marca per fotocellula, e concordare questi dati per iscritto con la bozza grafica.
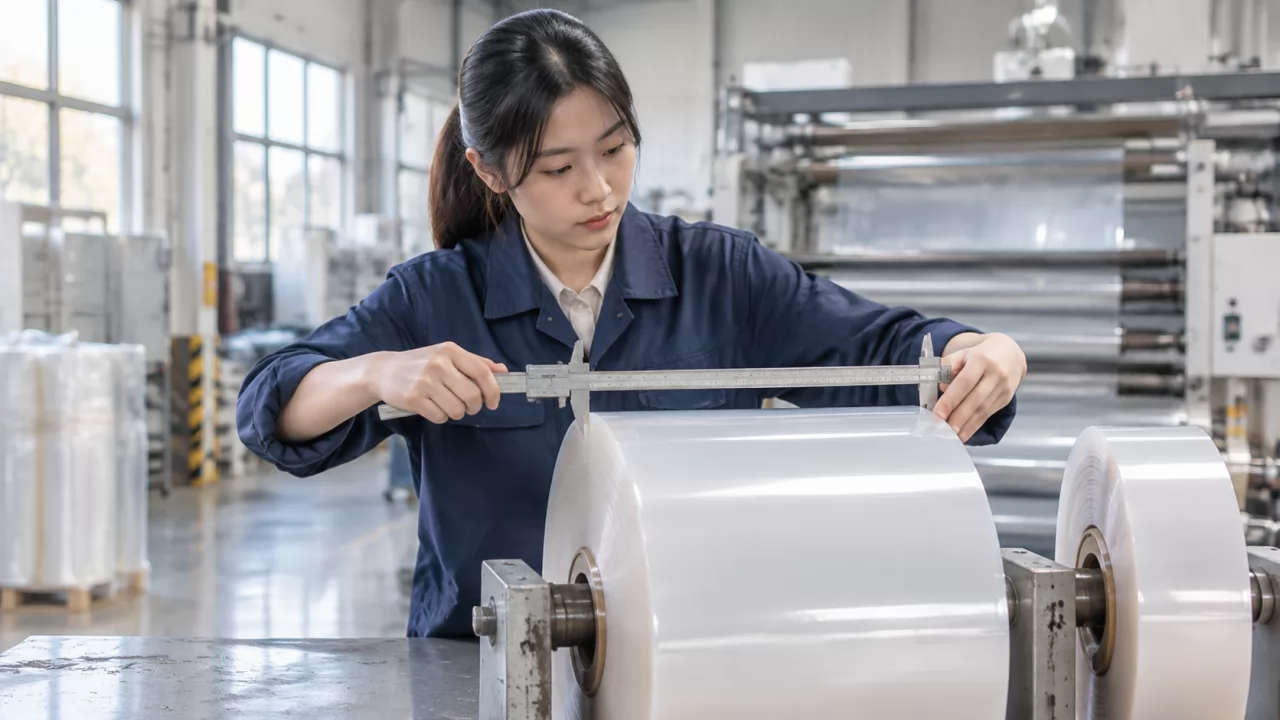
Il diametro del mandrino e del rotolo dipendono dallo svolgitore, non dalle proprie preferenze. Le dimensioni comuni del mandrino sono 3 pollici (76 mm) e, meno frequentemente, 6 pollici, ma verificare la propria macchina. Un rotolo più grande riduce i cambi, ma può superare il limite dello svolgitore o il peso che un operatore può sollevare. Un calcolatore gratuito del rotolo di film fornisce lunghezza, diametro e peso a partire dallo spessore e dalla larghezza della pellicola, il che aiuta a stabilire un diametro adeguato.
Confrontare le opzioni in un'unica tabella prima di richiedere preventivi
Lo stile di saldatura, il formato del sacchetto e la struttura della pellicola influiscono su larghezza e costi in direzioni diverse. La tabella mette a confronto i compromessi affiancandoli, utilizzando soltanto valori qualitativi.
| Criterio | Sigillatura a fin | Sigillatura a sovrapposizione | Busta a cuscino con soffietto |
|---|---|---|---|
| Larghezza film necessaria | Più larga | Più stretta | Più larga, più film per il soffietto |
| Aspetto del pannello posteriore | Cordone sul retro | Retro piatto | Fianchi piatti, ripiegati |
| Vincolo del film | Pochi | Le facce interna ed esterna devono aderire tra loro | Richiede una formatrice in grado di realizzare soffietti |
| Consumo di film per sacchetto | Più alto | Più basso | Massimo |
| Ideale per | La maggior parte dei laminati, uso generale | Confezioni con fondo piatto, risparmio di film | Confezioni stabili e più squadrate |
La saldatura a linguetta (fin seal) è il punto di partenza più sicuro per la maggior parte delle strutture, mentre la saldatura a sovrapposizione (lap seal) vale la pena di essere testata una volta verificato che il film aderisce a se stesso.
In che modo la struttura del film influisce sulla larghezza utilizzabile?
La struttura del film influisce sulla larghezza utilizzabile perché rigidità, allungamento e spessore incidono su come il film avvolge il formatore e mantiene le tolleranze. I laminati più rigidi richiedono una larghezza più precisa, mentre i film più morbidi tollerano piccoli errori ma possono allungarsi sotto tensione e spostare le saldature.
Una lamina o un altro laminato ad alta barriera è di norma più rigido e resiste all'allungamento, quindi tiene bene la traccia ma mostra pieghe in corrispondenza della linguetta. Un film a base polietilene (PE) è in genere più morbido e salda a temperature più basse, ma può allungarsi se la tensione è impostata troppo alta. Lo spessore è comunemente indicato in micron, e un calcolatore dello spessore del film converte tra micron, mil e gauge quando le specifiche arrivano in unità diverse. Scegliete prima la struttura in base alle esigenze di barriera del prodotto contro ossigeno, umidità e luce, quindi confermate la larghezza per quella struttura. Quando stampa e laminazione vengono eseguite nello stesso stabilimento, come nel nostro, larghezza e struttura possono essere regolate insieme, eliminando un passaggio di consegne.
Consigli dal lato acquirente per evitare una prima tiratura sprecata
La tolleranza di taglio in larghezza è il primo punto in cui un calcolo accurato può fallire. Il film viene tagliato in larghezza entro una tolleranza, e la macchina accetta solo un certo grado di variazione. Chiedete al fornitore la tolleranza sulla larghezza di taglio e la variazione ammessa sulla lunghezza del passo, e confrontatele con ciò che la vostra linea può assorbire.
Non approvate il file grafico finché la posizione della tacca di registro, la lunghezza del passo e l'area di saldatura non sono indicate sulla bozza. Un segno che cade all'interno della zona di saldatura non può essere corretto dopo la stampa.
Ordinate un rotolo di prova prima di una tiratura completa. Un rotolo corto vi consente di testare traccia, resistenza della saldatura e registro sulla vostra macchina e alla vostra velocità. Conservate una busta di riferimento della prova, etichettata con data e impostazioni, così che i rotoli successivi possano essere confrontati con qualcosa di concreto.
I quantitativi minimi dipendono dal metodo di stampa e dalla struttura del film e sono confermati nel preventivo. La stampa digitale è generalmente adatta a tirature brevi e a più disegni, mentre la rotocalco è adatta ai volumi ripetitivi. Le strutture speciali possono prevedere minimi più elevati rispetto a quelle standard.
Risoluzione dei problemi: come si presenta una larghezza errata in linea
La maggior parte dei problemi di larghezza si manifesta come difetti di saldatura o deriva della traccia. La tabella collega il sintomo alla sua probabile causa e alla prima correzione da provare.
| Sintomo | Causa probabile | Prima soluzione |
|---|---|---|
| Saldatura posteriore grinzita | Film troppo largo o tensione irregolare | Verificare la larghezza rispetto alla formatrice |
| Il film si sposta lateralmente | Bobina fuori centro o larghezza non corrispondente | Ricentrare la bobina, verificare l'accoppiamento con l'anima |
| Sacchetto troppo stretto al momento del riempimento | Circonferenza troppo piccola | Aumentare la larghezza o ridurre il riempimento |
| Sacchetto lasco, cedevole | Circonferenza troppo grande | Ridurre la larghezza o aumentare il riempimento |
| Perdita dalla linguetta | Margine di saldatura troppo ridotto | Allargare la saldatura o aumentare la temperatura delle ganasce |
| Stampa fuori registro | La lunghezza del ripetitore non corrisponde alla lunghezza del sacchetto | Ricontrollare il ripetitore rispetto alla lunghezza di taglio |
Modificare una variabile alla volta e annotare ogni modifica. In caso contrario non sarà possibile capire quale regolazione ha risolto il difetto.
Domande frequenti
Una stessa larghezza di film può servire per due formati di sacchetto?
In alcuni casi sì. Se entrambi i sacchetti hanno la stessa circonferenza e differiscono solo per la lunghezza, una sola larghezza può funzionare con lunghezze di taglio diverse, ma la lunghezza del ripetitore deve cambiare in base alla grafica.
Una pellicola più larga garantisce sempre una saldatura più resistente?
No. Un'area di saldatura più ampia aiuta solo fino al punto in cui le ganasce riescono a riscaldare in modo uniforme; la resistenza della saldatura dipende principalmente dalla struttura della pellicola, dalla temperatura delle ganasce, dalla pressione e dal tempo di permanenza.
Cosa deve includere una RFQ per il materiale in bobina (rollstock)?
Prodotto e peso di riempimento, modello della macchina, dimensione del formatore, larghezza della pellicola e tolleranza, lunghezza di ripetizione, dimensione del mandrino, diametro massimo della bobina, posizione della tacca di registro, struttura, metodo di stampa e quantità per ogni design.
Quanti campioni dovreste testare prima di un ordine completo?
Almeno una bobina di prova eseguita sulla vostra macchina. Aumentate il numero se modificate la struttura, il tipo di saldatura o la densità del prodotto.
Invia il tuo brief e ricevi una raccomandazione sulla larghezza
Quale dato della vostra linea è attualmente il meno certo: la densità a regime, la dimensione del formatore o il margine di saldatura? Inviateci questo dato, insieme al prodotto e al peso di riempimento, al modello della macchina, a un disegno o a una foto del sacchetto e alla quantità per ogni design, e il nostro team vi risponderà con una struttura e una larghezza consigliate. I calcolatori di lunghezza della bobina e di peso della pellicola disponibili sul sito possono fornire una prima stima prima che scriviate la richiesta.