Der Siegelzugabe-Anteil wird häufig vergessen. Käufer messen die Verpackung, addieren nichts für die Siegelnaht oder Überlappung und bestellen Folie, die einige Millimeter zu schmal ist. Diese Methode zur Auswahl der Folienbreite für VFFS-Maschinen führt von Produkt- und Beutelgröße zu einer Folienbreite, Rollenspezifikationen und einem Bestellbriefing, das Ihr Lieferant ohne Schätzungen anbieten kann.
Ausgangspunkt: Die Folienbreite entspricht dem Beutelumfang plus Siegelzugabe
Bei einer Vertikal-Form-Füll-Siegel-Maschine (VFFS) entspricht die Folienbreite dem Umfang des gefüllten Beutels zuzüglich der Siegelüberlappung und wird anschließend anhand des Formrohrs bestätigt. Zwei Variablen beeinflussen das Ergebnis: ob die Rückennaht eine Fin-Seal- oder eine Lap-Seal-Naht ist und der tatsächliche Umfang der gefüllten Verpackung, nicht die flache Beutelbreite.
Eine VFFS-Maschine zieht flache Folie von einer Rolle ab, wickelt sie um ein hohles Formrohr (den Former), siegelt die Rückseite, siegelt den Boden, gibt das Produkt hinein und siegelt die Oberseite. Die Folie umschließt das Rohr einmal. Die Breite ist also eine geschlossene Materialschlaufe, und diese Schlaufe muss mit genügend überschüssiger Folie geschlossen werden, um eine Siegelnaht zu bilden. Eine Fin-Seal-Naht verbindet die beiden inneren Seiten und hinterlässt einen Wulst auf der Rückseite. Eine Lap-Seal-Naht überlappt eine Kante über der anderen, liegt daher flach auf, benötigt aber, dass die innere und äußere Lage miteinander verschweißen.
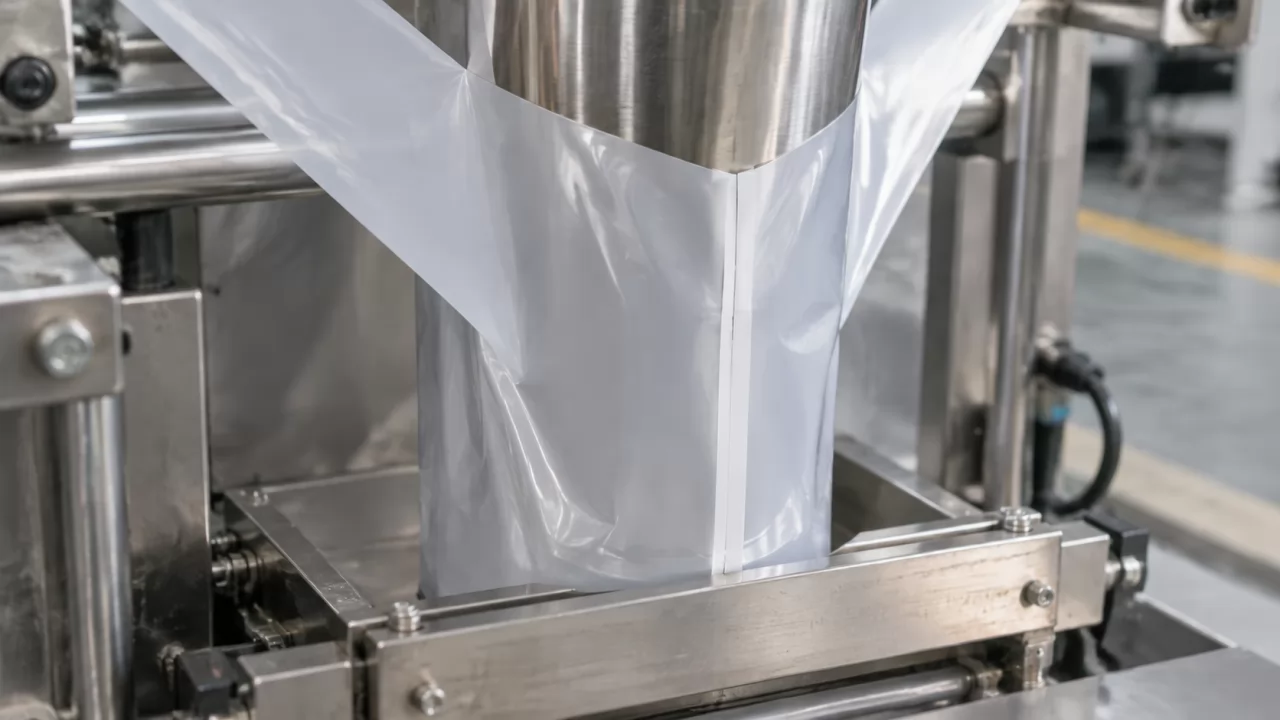
Die Zugabe unterscheidet sich zwischen beiden Varianten. Fin-Seal-Nähte benötigen in der Regel Folie für zwei Siegelbreiten, während Lap-Seal-Nähte Folie für eine Überlappung benötigen. Die genauen Werte hängen von den Siegelbacken der Maschine und dem Folienaufbau ab. Entnehmen Sie sie daher dem Maschinenhandbuch und einem Probelauf, nicht einer Faustregel.
Sammeln Sie diese Angaben, bevor Sie berechnen
Einige Angaben stammen aus Dokumenten, andere nur aus einem realen Füllvorgang. Erfassen Sie beides zuerst, denn eine Breite, die allein aus dem Etikettengewicht abgeleitet wird, ist der häufigste Grund dafür, dass ein erster Produktionslauf scheitert.
Aus dem Maschinenhandbuch oder von der Bedienperson der Linie benötigen Sie den Formerdurchmesser bzw. den Größenbereich des Formers, die minimale und maximale Folienbreite, die die Maschine akzeptiert, die Kerngröße des Abwicklers und den maximalen Rollendurchmesser sowie den Backentyp (eine horizontale Crimpnaht oder eine glatte bzw. gezahnte Backe). Vom Produkt benötigen Sie das Füllgewicht und die Schüttdichte im gefüllten Zustand, nicht im lose geschütteten Zustand. Pulver und Granulate setzen sich nach einigen Fallbewegungen, und ein Snack mit Luftanteil verhält sich anders als derselbe Snack zerdrückt.
- Erfassen Sie das Füllgewicht pro Beutel und die gesetzte Schüttdichte aus einem realen Probefüllvorgang.
- Notieren Sie den Beutelstil: Kissenbeutel, Seitenfaltenbeutel oder Bodenbeutel mit Blockboden.
- Übernehmen Sie die Formergröße und die Folienbreiten-Grenzwerte der Maschine aus dem Handbuch.
- Bestätigen Sie Fin-Seal- oder Lap-Seal-Naht sowie die Siegelbreite, die die Backen erzeugen.
- Notieren Sie die Kernhülsengröße und den maximalen Wickeldurchmesser der Abwicklung.
- Behalten Sie einen Referenzbeutel aus der aktuellen Linie oder einen Mustersbeutel, der Ihnen gefällt.
Das Handbuch nennt Ihnen die Grenzwerte. Nur ein Probebefüllen liefert die Dichte, und die Dichte bestimmt alles Weitere.
Ermitteln Sie die Breite in sechs aufeinanderfolgenden Schritten
Jeder Schritt endet mit einem Wert, den Sie an einem Mustersbeutel messen können, sodass sich Fehler frühzeitig zeigen und nicht erst an der Linie.
- Rechnen Sie Füllgewicht und gesetzte Dichte in Volumen um, damit Sie wissen, wie viel Raum das Produkt benötigt.
- Wählen Sie eine Zielbreite und -länge für den Beutel, die dieses Volumen mit Kopfraum für die Obersiegelung aufnimmt.
- Berechnen Sie den Umfang: bei einem Kissenbeutel etwa das Doppelte der flachen Beutelbreite, gemessen zwischen den Siegelkanten.
- Wählen Sie Fin-Seal- oder Lap-Seal-Naht und addieren Sie deren Zugabe zum Umfang.
- Vergleichen Sie das Ergebnis mit dem Umfang des Formatrohrs und den Breitengrenzen der Maschine.
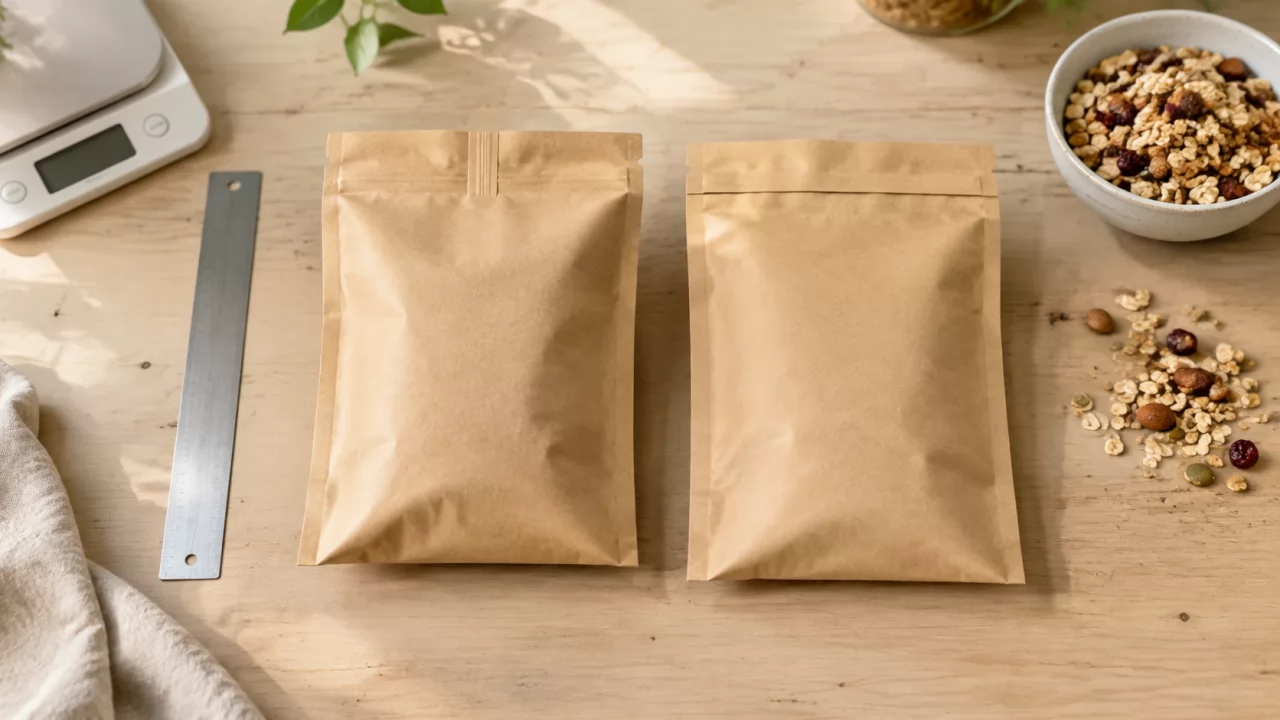
- Fertigen Sie von Hand einen Musterbeutel aus einem Folienabschnitt an und prüfen Sie Siegelungen, Passform und Erscheinungsbild, bevor Sie bestellen.
Zielbeutelbreite und Füllvolumen festlegen
Teilen Sie das Füllgewicht durch die gesetzte Schüttdichte, um das Volumen zu erhalten. Wählen Sie dann eine flache Beutelbreite und -länge, die es aufnimmt und oberhalb des Produkts Platz lässt, da die oberen Siegelbacken eine saubere Folie und kein eingeschlossenes Pulver versiegeln müssen. Wenn Sie nur das Füllvolumen, aber nicht die Beutelgröße kennen, hilft ein Beutelkapazitätsrechner, eine erste Abmessung zum Testen zu ermitteln.
Wählen Sie Fin-Seal- oder Lap-Seal-Naht und fügen Sie die Zugabe hinzu
Eine Fin-Seal-Naht ist nachsichtiger und siegelt auf den meisten Folien gut, verbraucht jedoch zusätzliche Folienbreite und hinterlässt einen Grat, der im Regal flach umgelegt sein muss. Eine Lap-Seal-Naht spart Breite und ergibt eine glattere Rückwand, erfordert jedoch eine Folie, deren Außenseite sich mit ihrer Innenseite verbinden lässt, was nicht jeder Laminataufbau zulässt. Wählen Sie zuerst die Bauform, die zur Struktur passt, und fügen Sie dann die Zugabe hinzu.
Prüfen Sie die Breite gegen das Formrohr
Die Folie muss das Formrohr mit der richtigen Spannung umschließen. Ist sie zu breit, staucht sie sich und wandert. Ist sie zu schmal, kann sie sich nicht schließen oder die Naht wird dünn. Liegt Ihre berechnete Breite zwischen zwei Standardbreiten, die die Maschine verarbeiten kann, teilen Sie dem Lieferanten beide mit und lassen Sie den Probelauf entscheiden.
Repeat-Länge und Rollengröße werden durch den Beutel bestimmt, nicht durch den Folienlieferanten
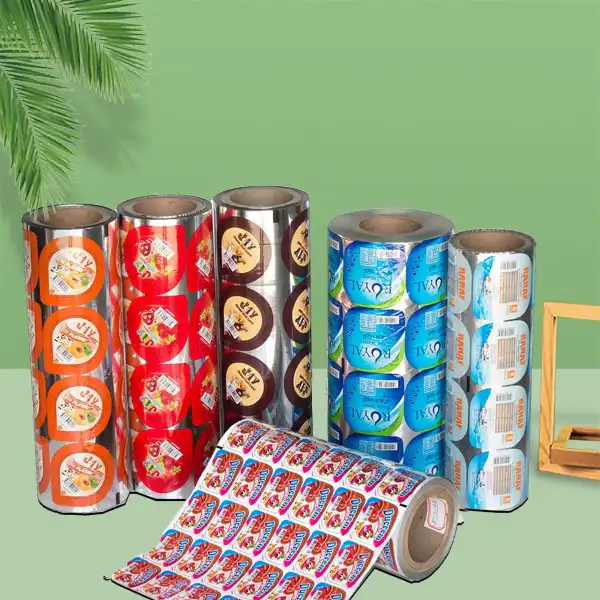
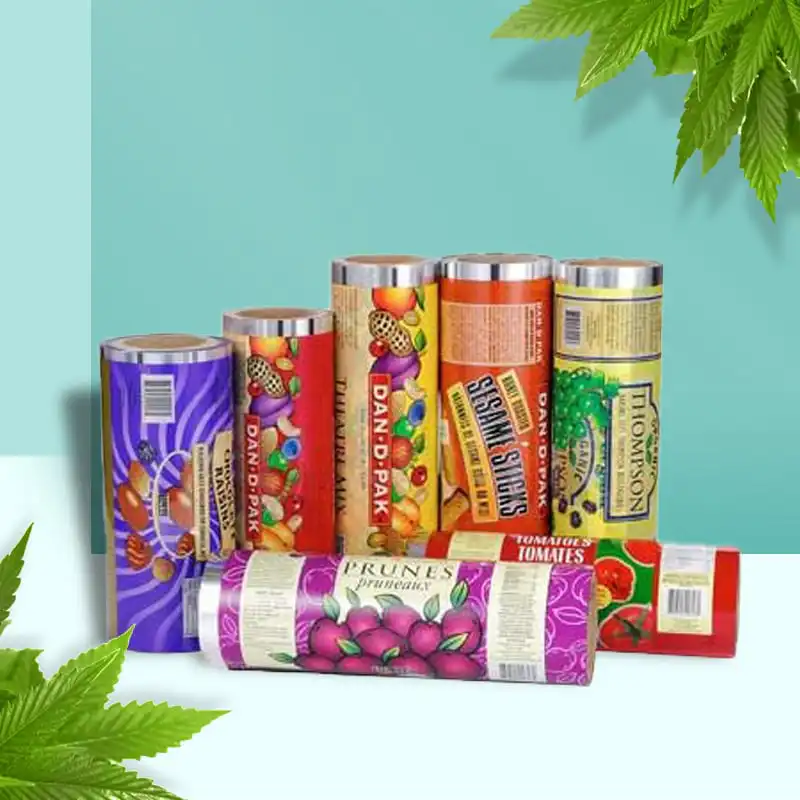
Die Repeat-Länge der Rollenfolie ist der Abstand von einem bedruckten Beutelmotiv zum nächsten entlang der Folie und muss der Beutellänge entsprechen, die die Maschine schneidet. Sie wird durch den Beutel festgelegt, nicht durch den Folienhersteller. Die Registermarke (ein kleiner gedruckter Block, den der Sensor liest) befindet sich bei jedem Repeat an derselben Stelle, sodass die Registerhaltigkeit von Beutel zu Beutel gewährleistet ist.
Wenn das Repeat auch nur geringfügig falsch ist, wandert das Druckbild über eine lange Rolle gegen die Siegelnaht. Die Registerregelung der Maschine kann etwas Abweichung ausgleichen, aber keinen systematischen Fehler. Geben Sie dem Lieferanten die tatsächlich gefahrene Beutellänge sowie Farbe, Größe und Position der Registermarke an und vereinbaren Sie diese schriftlich mit dem Druckfreigabemuster.
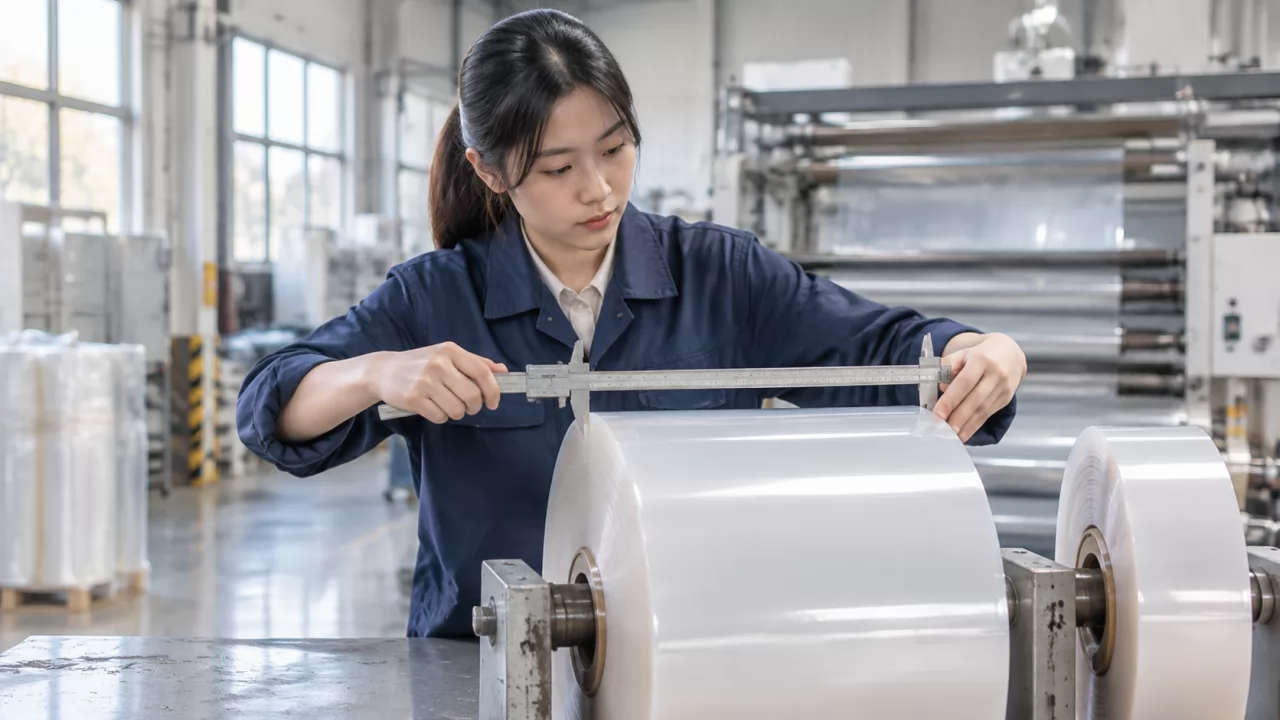
Kerngröße und Rollendurchmesser ergeben sich aus der Abwickelstation, nicht aus Ihrer Präferenz. Übliche Kerngrößen sind 3 Zoll (76 mm) und seltener 6 Zoll, prüfen Sie jedoch die Angaben Ihrer eigenen Maschine. Eine größere Rolle spart Rüstzeiten, kann aber die Grenzen der Abwickelstation oder das Gewicht, das eine Bedienperson heben kann, überschreiten. Ein kostenloser Rollenfolienrechner ermittelt Länge, Durchmesser und Gewicht aus Foliendicke und -breite und hilft Ihnen, einen passenden Durchmesser festzulegen.
Vergleichen Sie Ihre Optionen in einer Tabelle, bevor Sie Angebote anfragen
Nahtform, Beutelformat und Folienaufbau verändern Breite und Kosten jeweils in eine andere Richtung. Die Tabelle stellt die Abwägungen nebeneinander dar und verwendet ausschließlich qualitative Werte.
| Kriterium | Fin-Siegel | Überlappungssiegel | Kissenbeutel mit Seitenfalte |
|---|---|---|---|
| Benötigte Folienbreite | Breiter | Schmaler | Breiter, zuzüglich Folie für Seitenfalte |
| Rückenteil-Optik | Wulst auf der Rückseite | Flache Rückseite | Flache Seiten, gefaltet |
| Folienbeschränkung | Wenige | Innen- und Außenseiten müssen verschweißbar sein | Benötigt einen Formleger mit Seitenfaltenfunktion |
| Folienverbrauch pro Beutel | Höher | Niedriger | Am höchsten |
| Ideal für | Die meisten Verbundfolien, allgemeine Anwendungen | Flachrückenbeutel, Folieneinsparung | Stabile, eher kantige Beutel |
Die Fin-Seal-Naht ist für die meisten Strukturen der sicherere Ausgangspunkt, während die Überlappungsnaht getestet werden sollte, sobald feststeht, dass die Folie an sich selbst haftet.
Wie beeinflusst der Folienaufbau die mögliche Verarbeitungsbreite?
Der Folienaufbau bestimmt die mögliche Verarbeitungsbreite, weil Steifigkeit, Dehnung und Dicke alle beeinflussen, wie sich die Folie um den Formatkragen legt und die Toleranz einhält. Steifere Laminate benötigen eine genauere Breite, während weichere Folien kleine Abweichungen verzeihen, sich unter Zug jedoch dehnen und Siegelnähte aus der Linie ziehen können.
Eine Aluminiumverbundfolie oder ein anderes hochsperrendes Laminat ist in der Regel steifer und dehnt sich kaum, daher läuft sie gut, zeigt aber an der Längsnaht leicht Knitterfalten. Eine Folie auf Polyethylen-Basis (PE) ist typischerweise weicher und siegelt bei niedrigeren Temperaturen, kann sich jedoch dehnen, wenn die Spannung zu hoch eingestellt ist. Die Dicke wird üblicherweise in Mikrometern angegeben; ein Foliendicken-Rechner wandelt zwischen Mikrometer, Mil und Gauge um, wenn Spezifikationen in unterschiedlichen Einheiten vorliegen. Wählen Sie den Aufbau zuerst anhand der Barriereanforderungen des Produkts an Sauerstoff, Feuchtigkeit und Licht aus und bestätigen Sie danach die Breite für diesen Aufbau. Wenn Bedruckung und Kaschierung unter einem Dach erfolgen, wie in unserem Werk, können Breite und Aufbau gemeinsam angepasst werden, was eine Runde an Schnittstellen erspart.
Tipps aus Einkaufssicht, um einen verschwendeten ersten Produktionslauf zu vermeiden
Die Schneidtoleranz ist die erste Stelle, an der eine gute Berechnung scheitern kann. Die Folie wird innerhalb einer Toleranz auf Breite geschnitten, und die Maschine verträgt nur begrenzte Abweichungen. Fragen Sie den Lieferanten nach der Toleranz der Schnittbreite und der zulässigen Abweichung der Wiederholungslänge und vergleichen Sie diese mit dem, was Ihre Linie verkraften kann.
Geben Sie Druckvorlagen erst frei, wenn Passermarkenposition, Wiederholungslänge und Siegelbereich im Proof ausgewiesen sind. Eine Marke, die innerhalb der Siegelzone liegt, lässt sich nach dem Druck nicht mehr korrigieren.
Bestellen Sie vor einem Vollauftrag eine Testrolle. Eine kurze Rolle erlaubt es, Lauf, Siegelfestigkeit und Registerhaltigkeit auf Ihrer eigenen Maschine und mit Ihrer eigenen Geschwindigkeit zu prüfen. Bewahren Sie einen Referenzbeutel aus dem Test auf, beschriftet mit Datum und Einstellungen, damit spätere Rollen mit einem realen Muster verglichen werden können.
Mindestmengen hängen von der Druckmethode und dem Folienaufbau ab und werden im Angebot bestätigt. Digitaldruck eignet sich in der Regel für kürzere Auflagen und mehrere Motive, während Tiefdruck für große Wiederholungsmengen geeignet ist. Spezialaufbauten können höhere Mindestmengen haben als Standardaufbauten.
Fehlerbehebung: Woran sich eine falsche Breite an der Linie zeigt
Die meisten Breitenprobleme zeigen sich als Siegelfehler oder als Laufabweichung. Die Tabelle ordnet jedes Symptom seiner wahrscheinlichen Ursache und der ersten zu prüfenden Abhilfe zu.
| Symptom | Wahrscheinliche Ursache | Erste Abhilfe |
|---|---|---|
| Faltige Rückseitennaht | Folie zu breit oder Spannung ungleichmäßig | Breite mit dem Formatkragen vergleichen |
| Folie läuft seitlich weg | Rolle außermittig oder Breite passt nicht | Rolle neu zentrieren, Sitz des Kerns prüfen |
| Beutel beim Befüllen zu straff | Umfang zu klein | Breite erhöhen oder Füllmenge reduzieren |
| Beutel locker, schlaff | Umfang zu groß | Breite verringern oder Füllmenge erhöhen |
| Undichte Seitennaht | Siegelrand zu schmal | Siegelnaht verbreitern oder Siegelbackentemperatur erhöhen |
| Druckbild verrutscht aus der Markierung | Wiederholungslänge stimmt nicht mit der Beutellänge überein | Wiederholung mit der Schnittlänge erneut prüfen |
Ändern Sie jeweils nur eine Einstellung und dokumentieren Sie jede Änderung. Andernfalls lässt sich nicht feststellen, welche Anpassung den Fehler behoben hat.
FAQ
Kann eine Folienbreite zwei Beutelgrößen bedienen?
Manchmal ja. Haben beide Beutel denselben Umfang und unterscheiden sich nur in der Länge, funktioniert eine Breite mit unterschiedlichen Schnittlängen. Die Wiederholungslänge muss sich jedoch mit dem Motiv ändern.
Ergibt eine breitere Folie immer eine stärkere Siegelnaht?
Nein. Ein breiterer Siegelbereich hilft nur so lange, wie die Siegelbacken gleichmäßig erwärmt werden können. Die Siegelfestigkeit hängt vor allem vom Folienaufbau, der Backentemperatur, dem Druck und der Verweilzeit ab.
Was sollte eine Anfrage (RFQ) für Rollenware enthalten?
Produkt und Füllgewicht, Maschinenmodell, Formatrohrgröße, Folienbreite und Toleranz, Wiederholungslänge, Kerngröße, maximaler Rollendurchmesser, Registermarkenposition, Aufbau, Druckverfahren und Menge pro Design.
Wie viele Muster sollten Sie vor einer Gesamtbestellung testen?
Mindestens einen Testlauf mit einer Rolle auf Ihrer eigenen Maschine. Erhöhen Sie die Anzahl, wenn Sie den Aufbau, den Siegeltyp oder die Produktdichte ändern.
Senden Sie Ihre Anforderung und erhalten Sie eine Breitenempfehlung
Welcher Wert auf Ihrer Linie ist derzeit am wenigsten sicher: die eingependelte Dichte, die Formatrohrgröße oder die Siegelzugabe? Senden Sie diesen Wert zusammen mit Produkt und Füllgewicht, Maschinenmodell, einer Beutelzeichnung oder einem Foto sowie der Menge pro Design. Unser Team antwortet mit einer empfohlenen Struktur und Breite. Die Rechner für Rollenlänge und Foliengewicht auf der Website können Ihnen vor dem Schreiben eine erste Schätzung liefern.