Il segreto per mantenere croccanti le patatine e croccanti le noci per mesi sta nella scelta di materiali di imballaggio con le giuste proprietà barriera, in particolare film che bloccano ossigeno, umidità e luce mantenendo l'integrità della saldatura durante la distribuzione. I film flessibili ad alta barriera, tipicamente costituiti da più strati di PET metallizzato, foglio di alluminio o EVOH, sono lo standard di riferimento per estendere la shelf life da alcune settimane a 12-18 mesi, se correttamente progettati.
Perché la protezione barriera conta più di quanto si pensi
Ogni giorno in cui il prodotto resta sullo scaffale, deve combattere tre nemici invisibili: l'ossigeno che rende rancidi i grassi, l'umidità che rende molli le consistenze e la luce UV che degrada gli aromi. Per i marchi di snack non si tratta solo di qualità, ma anche della reputazione e dei tassi di reso.
Ecco cosa accade senza una protezione adeguata: le patatine perdono croccantezza entro 48 ore dall'esposizione a livelli di umidità ambientale superiori al 3%. Le noci tostate sviluppano off-flavor dovuti all'ossidazione lipidica in appena 30 giorni, quando i tassi di trasmissione dell'ossigeno superano 1 cc/m²/giorno. L'impatto economico? I marchi riferiscono che un imballaggio inadeguato è responsabile del 18-23% dei resi di prodotto nella categoria snack.
Lavorando con produttori alimentari in tutto il Nord America da oltre 20 anni, abbiamo visto marchi perdere interi lotti di produzione perché avevano sottovalutato l'ingresso di umidità durante le spedizioni estive in ambienti umidi. Il costo di passaggio a materiali barriera adeguati è tipicamente pari al 15-20% del costo della confezione, ma previene perdite che possono raggiungere il 40% del valore al dettaglio.
Comprendere le tre barriere critiche che il vostro imballaggio per snack deve avere
Barriera all'ossigeno: la prima linea di difesa contro la rancidità
L'ossigeno è il principale responsabile del sapore stantio, simile al cartone, delle patatine e delle note amare nelle noci ossidate. Per la maggior parte delle applicazioni snack, sono necessari film per imballaggio con un tasso di trasmissione dell'ossigeno (OTR) inferiore a 1,0 cc/m²/giorno a 23°C e 0% di umidità relativa.
I materiali barriera all'ossigeno per imballaggi snack più efficaci includono i film metallizzati (OTR fino a 0,05 cc/m²/giorno), i laminati in foglio di alluminio (trasmissione essenzialmente nulla) e le strutture a base di EVOH (0,3-0,8 cc/m²/giorno a seconda dello spessore). Ciascuno presenta compromessi in termini di costi, riciclabilità e aspetto visivo.
| Tipo di materiale | OTR tipico (cc/m²/giorno) | Fattore di costo | Ideale per |
|---|---|---|---|
| PET/PE standard | 8-15 | 1x (base di riferimento) | Breve durata di conservazione (30-45 giorni) |
| PET/PE metallizzato | 0.05-0.5 | 1,3-1,5x | Snack premium, durata di conservazione di 9-12 mesi |
| Film coestrusi in EVOH | 0.3-0.8 | 1,6-2,0x | Finestre trasparenti, marchi attenti all'ambiente |
| Laminato in Foglio di Alluminio | <0.01 | 1.8-2.2x | Shelf life di 18+ mesi, mercati di esportazione |
Nel nostro impianto camera bianca certificato FDA da 6.800㎡, eseguiamo test di shelf life accelerati a 38°C e 90% UR per simulare sei mesi di esposizione reale in appena tre settimane. Questo aiuta i brand a verificare se la struttura scelta offre realmente la protezione promessa.
Barriera all'Umidità: Mantenere la Croccantezza dove Serve
Anche un aumento del 2% del contenuto di umidità può trasformare un chip croccante in uno deludentemente morbido. L'obiettivo per la maggior parte delle applicazioni snack è una velocità di trasmissione del vapore acqueo (WVTR) inferiore a 2.0 g/m²/giorno a 38°C e 90% UR.
Comprendere i requisiti di barriera all'umidità per imballaggi flessibili per snack significa riconoscere che prodotti diversi hanno tolleranze diverse. Le patatine sono estremamente sensibili (umidità finale target: 1.5-2.0%), mentre alcune noci possono tollerare livelli leggermente più alti (3-4%) prima che la texture ne risenta in modo evidente.
Le strutture a base di polipropilene offrono una discreta resistenza all'umidità (WVTR 3-5 g/m²/giorno) a costi inferiori. Per una protezione premium, i laminati multistrato che incorporano strati di alluminio o metallizzati possono raggiungere un WVTR inferiore a 0.5 g/m²/giorno—essenziale per i prodotti destinati a mercati tropicali o costieri, dove l'umidità supera regolarmente il 70%.
Barriera alla Luce: il Fattore Spesso Trascurato
I raggi UV e la luce visibile accelerano l'ossidazione dei lipidi e possono degradare coloranti naturali e condimenti. Ciò è particolarmente critico per i prodotti con un elevato contenuto di grassi insaturi—come noci gourmet, chips aromatizzate con ingredienti naturali o snack contenenti erbe e spezie.
Le pellicole opache (sia tramite metallizzazione, foglio di alluminio o strati pigmentati) garantiscono essenzialmente un blocco della luce del 100%. Le strutture trasparenti o traslucide, anche con additivi assorbenti i raggi UV, in genere bloccano solo l'85-95% delle lunghezze d'onda dannose. Se il team marketing insiste sulla trasparenza per la visibilità del prodotto, valuta una piccola finestra trasparente in una struttura altrimenti opaca—un compromesso che preserva gran parte delle prestazioni di barriera.
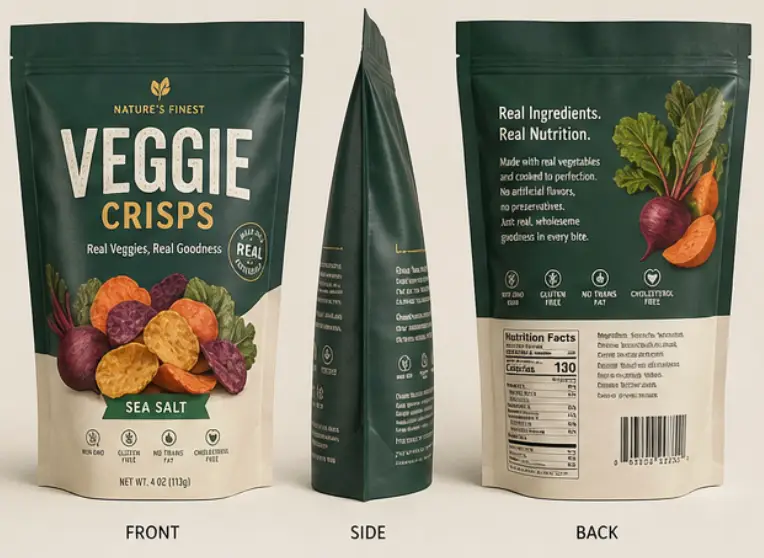
Adattare i requisiti di barriera al prodotto e alla realtà della distribuzione
Prodotti a shelf life breve (30-90 giorni)
Se sei un marchio artigianale locale che vende tramite mercati agricoli o rivenditori regionali con rotazione rapida, potresti cavartela con strutture standard PET/PE o BOPP/PE. Offrono una protezione moderata (OTR 8-12 cc/m²/giorno, WVTR 4-6 g/m²/giorno) al costo più contenuto.
Tuttavia, anche con aspettative di shelf life più brevi, l'integrità della saldatura è estremamente importante. Abbiamo visto marchi attribuire la colpa alle prestazioni del film quando il vero problema era una larghezza di saldatura insufficiente (minimo 5 mm raccomandati) o parametri di saldatura incompatibili che creavano microcanali per lo scambio di gas.
Distribuzione retail standard (6-12 mesi)
È la fascia in cui opera la maggior parte dei marchi di snack commerciali. Serve una protezione robusta perché si ha a che fare con condizioni di magazzino variabili, possibili cicli di temperatura durante il trasporto e condizioni di conservazione sconosciute presso il punto vendita.
Il punto di equilibrio per pellicole ad alta barriera per il packaging di snack in questa categoria è tipicamente costituito da strutture in PET metallizzato/PE o PET/PET metallizzato/PE. Offrono un OTR inferiore a 1.0 cc/m²/giorno e un WVTR di circa 1.5-2.5 g/m²/giorno, mantenendo un costo ragionevole e garantendo un'eccellente stampabilità per la grafica del marchio.
Poiché siamo in possesso delle certificazioni FDA e ISO 22000, raccomandiamo test accelerati che simulino l'intera catena di fornitura, non solo condizioni di conservazione ideali. Confezionate un lotto campione, esponetelo a 35°C per due settimane (equivalente a una spedizione estiva su camion), quindi valutatelo. Molti marchi scoprono che la loro barriera funziona bene in condizioni di laboratorio ma cede sotto le sollecitazioni della distribuzione reale.
Shelf life estesa e mercati di esportazione (12-18+ mesi)
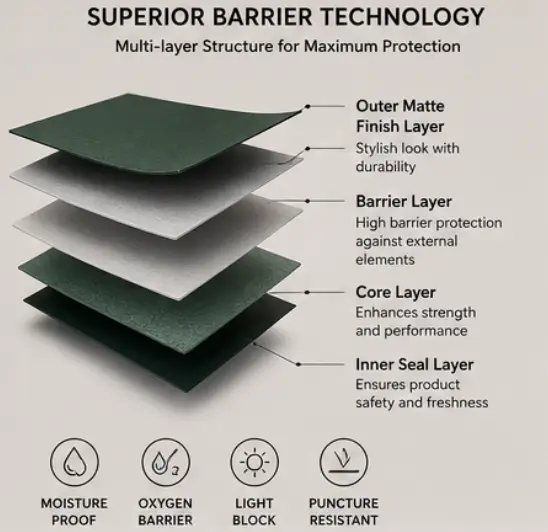
Per le spedizioni internazionali, i contratti militari o i prodotti destinati alla conservazione a lungo termine in dispensa, i laminati in lamina di alluminio diventano la scelta pratica nonostante i costi più elevati. Strutture tipiche come PET/lamina di alluminio/PE o PET/lamina di alluminio/nylon/PE offrono barriere quasi assolute (OTR <0.01 cc/m²/giorno).
Una considerazione spesso trascurata è la resistenza alla fessurazione per flessione. La lamina di alluminio può sviluppare microfessure durante la spedizione se la confezione subisce flessioni o compressioni ripetute. L'aggiunta di uno strato di nylon migliora la resistenza alla perforazione, mentre un'imbottitura accurata durante la pallettizzazione previene danni che compromettono l'integrità della barriera.
Standard di test da conoscere (e da verificare effettivamente)
Le schede tecniche dei fornitori sono un punto di partenza, non l'ultima parola. La verifica di terze parti sulle prestazioni barriera tutela da costose sorprese dopo l'immissione del prodotto sul mercato.
Metodi di prova essenziali
- ASTM D3985: Metodo di prova standard per la velocità di trasmissione dell'ossigeno gassoso, il riferimento del settore per la misurazione dell'OTR
- ASTM F1249: Prova della velocità di trasmissione del vapore acqueo, essenziale per validare le dichiarazioni di protezione dall'umidità
- ASTM F88/F88M: Prova della resistenza della saldatura per garantire che le chiusure mantengano la loro integrità durante la distribuzione
- ASTM F1980: Protocollo di invecchiamento accelerato che simula mesi di shelf life in poche settimane
Per esperienza maturata aiutando i brand a risolvere problemi di confezionamento, circa il 60% dei problemi deriva da guasti delle saldature piuttosto che da una barriera insufficiente del film. Per questo testiamo la resistenza della saldatura a più temperature (prestazione della saldatura a freddo a 5°C, saldatura a caldo a 45°C) per garantire affidabilità tutto l'anno.
Condizioni reali e condizioni di laboratorio
Gli standard di prova della barriera per il confezionamento di snack prevedono tipicamente 23°C e 0% o 50% di UR. Tuttavia, il vostro prodotto probabilmente affronta condizioni più severe: temperature nei magazzini che raggiungono i 35°C in estate, umidità relativa che oscilla dal 20% all'80% tra Denver e Miami, e una movimentazione che include cadute, compressioni e vibrazioni.
Richiedete prove in condizioni che rispecchino la vostra area di distribuzione. Se spedite nel Sud-est asiatico, testate a 38°C e 90% di UR. Se il vostro prodotto passa attraverso una distribuzione refrigerata prima dell'esposizione al dettaglio, testate i cicli termici tra -5°C e 25°C per verificare l'integrità della saldatura e la flessibilità del film alle estremità di temperatura.
Strategie di selezione dei materiali per le diverse categorie di snack
Patatine e patatine kettle
Queste sono probabilmente le applicazioni più impegnative, a causa del contenuto di umidità target estremamente basso (1,5-2%) e dell'elevato contenuto di olio superficiale, soggetto a ossidazione. Le strutture metallizzate sono qui lo standard di settore, poiché offrono un'eccellente barriera contro ossigeno e umidità, mantenendo al tempo stesso la caratteristica croccantezza e la sensazione tattile che i consumatori associano alla freschezza.
Un'osservazione emersa dal lavoro con marchi di chips di tipo "kettle": se si utilizzano olio di girasole ad alto contenuto di acido oleico od olio di avocado (più stabili all'ossidazione), è talvolta possibile adottare una specifica di barriera leggermente inferiore senza compromettere la shelf life—generando risparmi di costo che si sommano in modo significativo su larga scala.
Frutta a guscio e Miscele Trail Mix
Le noci tostate presentano una sfida particolare, poiché i loro oli sono direttamente esposti e altamente soggetti a irrancidimento. Le proprietà barriera per la shelf life del packaging di snack diventano fondamentali quando si promettono oltre 12 mesi di freschezza con ingredienti naturali e senza conservanti sintetici.
L'atmosfera modificata (MAP) combinata con film ad alta barriera offre i risultati migliori. Il lavaggio delle confezioni con azoto prima della sigillatura riduce l'ossigeno residuo a meno del 2%, mentre il film barriera impedisce l'ingresso di ossigeno durante la conservazione. Questa combinazione può estendere la shelf life da 4-6 mesi a 12-15 mesi per la maggior parte delle varietà di frutta a guscio.
Il nostro team di progettazione interno supporta spesso i brand che passano da contenitori rigidi a buste flessibili, soluzione che consente risparmi sui costi di trasporto del 60-70% ma richiede il potenziamento delle specifiche di barriera per compensare il profilo di spessore inferiore del materiale.
Snack Estrusi e Puffs
Prodotti come i cheese puffs, le veggie straws e gli snack estrusi di mais richiedono meno olio rispetto alle chips, ma sono altrettanto sensibili all'umidità. Di norma necessitano di una WVTR inferiore a 2,0 g/m²/giorno, ma possono tollerare una trasmissione di ossigeno leggermente superiore (OTR 2-3 cc/m²/giorno), poiché l'ossidazione procede più lentamente.
Le strutture standard BOPP/BOPP metallizzato/PE funzionano bene in questo caso, offrendo un buon equilibrio tra prestazioni barriera, stampabilità ed efficienza dei costi. Lo strato metallizzato garantisce una resistenza all'umidità adeguata, mentre la superficie in BOPP accetta una stampa flexo o rotocalco di alta qualità, per una presenza a scaffale accattivante.
Errori Comuni che Compromettono le Prestazioni Barriera
Trascurare la Contaminazione dell'Area di Saldatura
Polveri di prodotto, oli e polvere di condimento nell'area di saldatura creano vie di scambio gassoso anche quando il film in sé funziona perfettamente. Il processo di riempimento necessita di un sistema di aspirazione delle polveri o di una pulizia dell'area di saldatura; in alternativa, è possibile specificare fasce di saldatura più larghe (8-10 mm anziché i tradizionali 5 mm) per mantenere una certa integrità anche in presenza di lieve contaminazione.
Sottodimensionamento per l'abuso in fase di distribuzione
I test di laboratorio vengono eseguiti in condizioni controllate e con una manipolazione accurata. La distribuzione reale include pallet caduti, pile compresse, temperature estreme e movimentazioni brusche. Prevedete un margine di sicurezza: se i calcoli indicano la necessità di un OTR pari a 2,0 cc/m²/giorno, specificate 1,0 cc/m²/giorno per tenere conto del degrado nelle condizioni reali.
Concentrarsi solo sulla barriera iniziale, senza considerare le prestazioni nel tempo
Alcune strutture di film mostrano eccellenti proprietà barriera iniziali che si degradano nel tempo, soprattutto sotto stress. Le barriere in EVOH, ad esempio, perdono efficacia se esposte ad alta umidità. I rivestimenti metallizzati possono delaminare se l'adesione non è adeguatamente ottimizzata. Richiedete test su campioni invecchiati, non solo la caratterizzazione del film appena prodotto.
Trascurare la resistenza alla perforazione e allo strappo
Una barriera perfetta è inutile se la confezione sviluppa un foro durante il riempimento o la spedizione. Per gli snack con bordi taglienti (pretzel duri, alcune forme estruse), l'inserimento di uno strato di nylon migliora significativamente la resistenza alla perforazione. L'aumento di costo è in genere del 10-15%, ma previene il cedimento completo della barriera che si verifica anche con perforazioni minime.
Bilanciare le prestazioni della barriera con le aspettative di sostenibilità
Ecco la tensione che ogni marchio di snack oggi deve affrontare: i consumatori vogliono sia una freschezza prolungata sia la responsabilità ambientale, ma le strutture ad alta barriera tradizionali (film metallizzati, laminati in alluminio) restano difficili da riciclare nella maggior parte dei sistemi municipali.
Stanno emergendo diverse strade. Le strutture mono-materiale in PE con barriere in EVOH mantengono la riciclabilità nei flussi esistenti di PE, offrendo al tempo stesso prestazioni di barriera moderate (adatte a una shelf life di 6-9 mesi in molte applicazioni). I laminati a base carta con sottili rivestimenti barriera risultano attraenti per i consumatori attenti all'ambiente, ma richiedono un'ingegnerizzazione accurata per mantenere la protezione dall'umidità: l'igroscopicità intrinseca della carta gioca contro di voi.
In quanto produttore che realizza imballaggi da oltre 20 anni, abbiamo notato un andamento interessante: i marchi che hanno successo in questo ambito fissano priorità chiare. Se la sostenibilità è prioritaria e accettate una shelf life più breve (6 mesi anziché 12), le soluzioni mono-materiale diventano praticabili. Se il vostro modello di distribuzione richiede una shelf life di 18 mesi per i mercati di esportazione, i laminati in alluminio restano necessari, ma potete collaborare con programmi di riciclo specializzati, come TerraCycle, per offrire servizi di ritiro.
Il punto di equilibrio emergente riguarda le tecnologie di rivestimento avanzate, ovvero i rivestimenti di ossidi trasparenti su PET o PE che offrono prestazioni di barriera quasi equivalenti a quelle dei film metallizzati, mantenendo al tempo stesso la riciclabilità. Attualmente costano il 25-40% in più rispetto ai film metallizzati standard, ma offrono una reale storia di sostenibilità senza compromessi significativi sulle prestazioni.
Lavorare con il vostro partner di packaging per ottimizzare le specifiche della barriera
Quali informazioni fornire
Uno sviluppo efficace del packaging inizia con informazioni complete. Il vostro partner produttivo deve conoscere la durata di conservazione target, l'area geografica di distribuzione, le condizioni di conservazione previste, il contenuto di umidità e di grassi del prodotto, il peso di riempimento e gli eventuali requisiti di marketing relativi a trasparenza o estetica specifica.
Abbiamo riscontrato che i brand che hanno solo un'idea approssimativa dei propri requisiti traggono vantaggio da un processo di analisi strutturato: campionare il prodotto in 3-4 strutture candidate, sottoporle a invecchiamento accelerato e testarle a intervalli definiti. Questo approccio basato sui dati evita sia la sovra-ingegnerizzazione (pagare per prestazioni barriera non necessarie) sia una specifica insufficiente (affrontare costosi guasti dell'imballaggio dopo il lancio).
Domande da porre ai potenziali fornitori
- Quale struttura di film consigliate in modo specifico e quali sono i valori OTR e WVTR verificati?
- Potete fornire rapporti di prova di terze parti emessi da laboratori accreditati, e non solo schede tecniche del produttore?
- Quali sono le vostre procedure di controllo qualità per garantire la costanza delle prestazioni barriera tra i diversi lotti di produzione?
- Come validate l'integrità delle saldature e qual è il vostro tasso di difettosità per i guasti legati alle saldature?
- Quali quantitativi minimi d'ordine sono richiesti per le strutture personalizzate rispetto ai materiali di serie?
Diffidate dei fornitori che indicano solo categorie generiche di materiali ("film ad alta barriera metallizzato") senza specificare i tassi di trasmissione. Le prestazioni barriera variano in modo significativo anche all'interno della stessa classe di materiale, in funzione dello spessore degli strati, della densità della metallizzazione e degli adesivi di laminazione utilizzati.
Il valore della prototipazione e dei test di shelf life
Prima di impegnarsi in una produzione di 50.000 unità, investite in 500-1.000 confezioni prototipo per la convalida. Riempitele con il prodotto effettivo, conservatene metà in condizioni ambiente e metà sottoposte a invecchiamento accelerato (38°C, 75% UR), e valutatele a intervalli definiti per guadagno di umidità, ingresso di ossigeno e qualità sensoriale.
Questo approccio comporta un costo iniziale di $800-1.500, ma previene lo scenario catastrofico di scoprire una barriera inadeguata dopo che il prodotto è arrivato sugli scaffali della vendita al dettaglio, quando il costo di intervento è 100 volte superiore. Per i marchi che passano dalla distribuzione locale a quella regionale, questa fase di convalida è indispensabile.
Considerazioni pratiche sui costi
Il packaging rappresenta tipicamente l'8-15% del costo del prodotto consegnato per i marchi di snack, con il film barriera come componente più rilevante. Comprendere il rapporto costi-benefici aiuta a prendere decisioni consapevoli, anziché scegliere semplicemente l'opzione più economica.
Passare da PET/PE standard a PET/PE metallizzato comporta tipicamente un costo aggiuntivo di $0,008-0,015 per confezione, a seconda delle dimensioni. Per un prodotto venduto al dettaglio a $3,99, questo rappresenta un aumento dello 0,2-0,4% del costo totale, un importo trascurabile rispetto al rischio di guasti del prodotto e al danno reputazionale derivante dalla consegna di snack stantii.
Il volume è determinante. I MOQ per strutture personalizzate partono spesso da 10.000-15.000 unità, mentre le strutture standard possono essere disponibili in quantità minime di 5.000 unità. Per i marchi in fase di avvio, iniziare con film standard e passare a strutture personalizzate man mano che i volumi crescono ha senso dal punto di vista finanziario.
Considerare il costo totale di proprietà anziché solo il costo del materiale per unità. Una confezione che estende la shelf life da 6 a 12 mesi riduce la pressione sulle scorte, diminuisce gli sprechi dovuti ai prodotti scaduti e apre nuovi canali di distribuzione che richiedono una maggiore durata di conservazione. Questi vantaggi operativi spesso giustificano costi di packaging superiori del 20-30%.
Considerazioni normative e di certificazione
Tutti i materiali di packaging a contatto con alimenti devono essere conformi alle normative FDA (21 CFR Part 177 negli Stati Uniti) o a standard internazionali equivalenti. Per i mercati di esportazione potrebbero essere necessarie certificazioni aggiuntive, come la conformità UE per il contatto con alimenti (Regolamento 10/2011) o requisiti specifici di singoli Paesi, come gli standard GB cinesi.
Se si intende ottenere la certificazione biologica, verificare che i materiali di packaging e gli eventuali additivi (agenti scivolanti, agenti antibloccanti, inchiostri da stampa) siano approvati per il contatto con alimenti biologici. Alcuni film metallizzati utilizzano rivestimenti non conformi agli standard biologici, rendendo necessarie modifiche alle specifiche.
Per i marchi che effettuano dichiarazioni di sostenibilità, è importante essere precisi e sostenibili. La dicitura "riciclabile" è valida solo se il materiale è effettivamente accettato in una percentuale significativa dei programmi municipali di raccolta, un'affermazione che dovrà essere comprovata. Le dichiarazioni "plastica ridotta" richiedono dati comparativi. Le certificazioni di terze parti, come le etichette How2Recycle o specifici test di riciclabilità, offrono maggiore credibilità.
Tendenze future nella tecnologia delle barriere
Il settore del packaging sta sviluppando attivamente soluzioni che conciliano prestazioni, costi e sostenibilità. Diverse tecnologie meritano attenzione se si stanno pianificando lanci di prodotto a 12-24 mesi di distanza.
I polimeri barriera a base biologica derivati da fonti vegetali (PLA con rivestimenti barriera avanzati, strutture PHA) si stanno avvicinando alla fattibilità commerciale per le applicazioni negli snack. Le attuali limitazioni in termini di resistenza al calore e barriera all'umidità vengono affrontate tramite strutture multistrato e rivestimenti avanzati. Si prevede che i costi diventeranno competitivi con i materiali a base petrolchimica entro 2-3 anni, con l'aumento della scala produttiva.
I nano-rivestimenti rappresentano un'altra strada promettente: strati ultrasottili di materiali inorganici (ossido di alluminio, ossido di silicio) depositati tramite plasma o deposizione da vapore. Questi offrono un'eccellente prestazione barriera utilizzando una quantità minima di materiale, consentendo potenzialmente strutture monomateriale riciclabili con prestazioni paragonabili agli attuali laminati multistrato.
La stampa digitale e le tirature più brevi stanno diventando economicamente sostenibili, consentendo ai brand di testare più specifiche barriera nei mercati regionali o per le variazioni stagionali senza dover impegnare scorte di grandi dimensioni. Questa flessibilità è particolarmente vantaggiosa per i brand che si espandono in nuovi mercati geografici con sfide climatiche diverse.
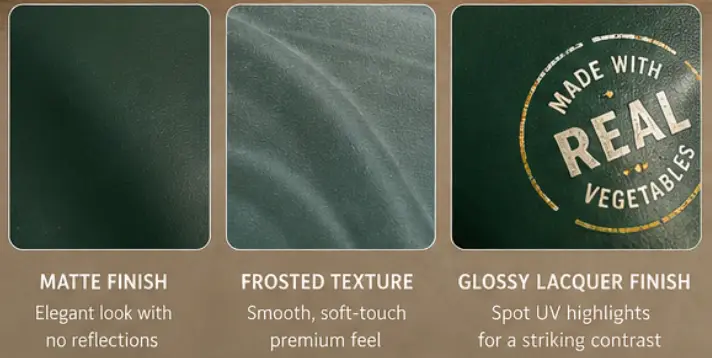
Prendere la decisione: un quadro operativo
Iniziate definendo i vostri requisiti irrinunciabili: shelf life richiesta, area geografica di distribuzione, priorità di sostenibilità e vincoli di budget. Mappate il profilo di sensibilità del prodotto: con quale rapidità la qualità si degrada in presenza di ossigeno e quale livello di umidità provoca variazioni di consistenza inaccettabili?
Abbinate questi requisiti alle opzioni di materiale utilizzando l'approccio a matrice decisionale. Ad esempio: se avete bisogno di una shelf life di 12 mesi, distribuite principalmente in climi temperati e date priorità all'efficienza dei costi, le strutture PET metallizzato/PE probabilmente rappresentano il compromesso ideale. Se vi rivolgete a rivenditori premium di prodotti naturali/biologici che attribuiscono valore al messaggio di sostenibilità, le strutture monomateriale a base EVOH meritano il sovrapprezzo, nonostante le prestazioni barriera leggermente inferiori.
Valutate l'impatto complessivo sui costi. Calcolate in che modo il costo dell'imballaggio per unità incide sul posizionamento del prezzo al dettaglio e sulla struttura dei margini. Considerate i potenziali risparmi derivanti da una minore deperibilità, da un numero inferiore di reclami dei clienti e dalle opportunità di distribuzione ampliate che una shelf life più lunga consente.
Infine, convalidate con test prima di scalare la produzione. L'investimento in prove prototipali e studi di shelf life accelerati si ripaga più volte, evitando costosi insuccessi dopo il lancio.
Iniziare con il partner giusto
Che stiate lanciando un nuovo brand di snack o riformulando il packaging di una linea di prodotti consolidata, il percorso da seguire inizia con un partner produttivo che comprenda sia la scienza della protezione barriera sia le reali esigenze operative della vostra attività.
In YLTPACK abbiamo maturato oltre vent'anni di esperienza nell'accompagnare i brand in queste decisioni, dalle start-up che producono le prime 5.000 buste fino alle aziende consolidate che passano a linee di prodotto con specifiche barriera più elevate. Il nostro approccio unisce competenza tecnica e consulenza pratica: vi consiglieremo il livello di barriera di cui avete realmente bisogno, non l'opzione più costosa che potremmo vendervi.
Il nostro stabilimento ISO 22000-certified gestisce ogni fase, dalla selezione dei materiali e dalla progettazione della struttura fino alla stampa, alla laminazione e alla produzione finale delle buste. Poiché controlliamo l'intero processo, possiamo ottimizzare ogni strato della struttura del vostro imballaggio per ottenere la massima efficienza barriera, mantenendo al tempo stesso la stampabilità e l'integrità della saldatura.
Pronti a discutere le vostre esigenze specifiche? Il nostro team tecnico può esaminare le caratteristiche del vostro prodotto, gli obiettivi di shelf life e i piani di distribuzione, per consigliare la soluzione barriera ottimale. Contattateci via WhatsApp al numero +86 182 1944 5665 oppure via email all'indirizzo [email protected] per avviare la conversazione. Vi porremo domande dettagliate sul prodotto e sul modello di distribuzione, per poi fornirvi raccomandazioni specifiche sui materiali con dati verificati sulle prestazioni barriera—non proposte generiche.
Domande frequenti
Quale velocità di trasmissione dell'ossigeno è necessaria per la maggior parte dei prodotti a base di patatine e frutta secca?
Per le normali patatine e la frutta secca salata con una shelf life target di 9-12 mesi, puntate a un OTR inferiore a 1,0 cc/m²/giorno, misurato a 23°C e 0% UR. I prodotti con un contenuto di grassi più elevato o con requisiti di shelf life più lunghi (12+ mesi) beneficiano di strutture ad altissima barriera con OTR inferiore a 0,3 cc/m²/giorno. Se il vostro prodotto ha un modello di rotazione rapida con una shelf life prevista di 60-90 giorni, potete accettare un OTR di 3-5 cc/m²/giorno, anche se generalmente consigliamo di sovradimensionare leggermente per tenere conto della variabilità della distribuzione.
Come faccio a sapere se la barriera della mia attuale confezione è adeguata?
Effettuate un semplice confronto di shelf life: conservate il prodotto nella confezione attuale insieme a campioni in una struttura ad alta barriera nota (laminato in foglio di alluminio come controllo) a 35°C e 75% UR. Valutate entrambi a intervalli settimanali per l'aumento di umidità (misurato con un analizzatore di umidità), i cambiamenti sensoriali (consistenza, sapore) e, se disponete di un laboratorio, il valore di perossidi (indicatore dell'ossidazione dei lipidi). Se la vostra confezione attuale mostra un degrado significativo rispetto al controllo entro il periodo di shelf life target, è il momento di migliorare le specifiche della barriera.
I materiali biodegradabili o riciclabili sono compatibili con i requisiti di alta barriera?
Le soluzioni emergenti stanno colmando questo divario, anche se permangono alcuni compromessi prestazionali. Le strutture monomateriale in PE con barriere in EVOH possono raggiungere un OTR di circa 0,8-1,5 cc/m²/giorno, pur restando riciclabili nei flussi esistenti di PE, e risultano adeguate per molte applicazioni con shelf life di 6-9 mesi. I laminati a base di carta con rivestimenti funzionali funzionano per snack secchi in ambienti con umidità controllata, ma faticano nei climi tropicali. Per una shelf life veramente prolungata (15+ mesi) in condizioni variabili, le strutture tradizionali metallizzate o in alluminio offrono ancora prestazioni superiori rispetto alle alternative sostenibili, sebbene il divario si stia riducendo con l'avanzamento delle tecnologie di rivestimento.
Qual è la differenza tra film metallizzato e laminato in foglio di alluminio?
I film metallizzati presentano un rivestimento di alluminio ultrasottile (tipicamente 30-50 nanometri) depositato sotto vuoto su un substrato plastico, con un OTR di circa 0,05-0,5 cc/m²/giorno. I laminati in foglio di alluminio utilizzano uno strato di foglio più spesso (tipicamente 6-9 micron) incollato tra strati plastici, garantendo una barriera quasi assoluta (OTR inferiore a 0,01 cc/m²/giorno). I film metallizzati costano il 30-40% in meno, offrono una migliore flessibilità e una superficie più adatta alla stampa, ma garantiscono prestazioni barriera leggermente inferiori. I laminati in foglio sono essenziali per la massima protezione, ma rischiano screpolature da flessione e sono più difficili da riciclare. Scegliete in base ai vostri requisiti di shelf life e ai fattori di stress della distribuzione.
Come bilanciare prestazioni della barriera e costo della confezione in un mercato competitivo?
Iniziate calcolando il costo reale di barriere inadeguate: tassi di deterioramento, resi dei clienti, canali di distribuzione limitati e impatto sulla reputazione del marchio. Spesso, il passaggio da film standard a film ad alta barriera aggiunge solo l'8-12% al costo di confezionamento, che si traduce in meno dell'1% del prezzo al dettaglio per la maggior parte degli snack. Questo investimento contenuto previene perdite che possono raggiungere il 20-40% del valore del prodotto. Concentrate l'investimento in barriere dove conta di più—protezione dall'ossigeno per gli snack a base di oli, protezione dall'umidità per i prodotti estrusi—piuttosto che sovradimensionare tutti i tipi di barriera. Valutate approcci a più livelli: barriere premium per prodotti con catene di distribuzione più lunghe, barriere moderate per prodotti regionali venduti direttamente al dettaglio con rotazione più rapida.