El secreto para mantener las papas fritas crujientes y las nueces crujientes durante meses radica en elegir materiales de envasado con las propiedades de barrera adecuadas, específicamente películas que bloqueen el oxígeno, la humedad y la luz, manteniendo al mismo tiempo la integridad del sellado durante toda la distribución. Las películas flexibles de alta barrera, normalmente compuestas por múltiples capas de PET metalizado, lámina de aluminio o EVOH, son el estándar de oro para extender la vida útil de semanas a 12-18 meses cuando se diseñan adecuadamente.
Por qué la protección de barrera importa más de lo que cree
Cada día que su producto permanece en el estante, enfrenta tres enemigos invisibles: el oxígeno que vuelve rancias las grasas, la humedad que ablanda las texturas y la luz UV que degrada los sabores. Para las marcas de snacks, esto no se trata solo de calidad, sino de su reputación y de las tasas de devolución.
Esto es lo que sucede sin una protección adecuada: las papas fritas pierden su crujiencia en 48 horas de exposición a niveles de humedad ambiental superiores al 3%. Las nueces tostadas desarrollan sabores desagradables por oxidación lipídica en tan solo 30 días cuando las tasas de transmisión de oxígeno superan 1 cc/m²/día. ¿El impacto financiero? Las marcas reportan que un envasado deficiente representa entre el 18-23% de las devoluciones de productos en la categoría de snacks.
Trabajando con fabricantes de alimentos en Norteamérica durante más de 20 años, hemos visto a marcas perder lotes de producción completos porque subestimaron la penetración de humedad durante los envíos de verano con alta humedad. El costo de actualizar a materiales de barrera adecuados suele representar entre el 15-20% del costo del envase, pero evita pérdidas que pueden alcanzar el 40% del valor de venta al público.
Comprensión de las tres barreras críticas que debe tener su envase de snacks
Barrera contra el oxígeno: su primera línea de defensa contra la rancidez
El oxígeno es el principal responsable del sabor a rancio, similar al cartón, en las papas fritas y de las notas amargas en las nueces oxidadas. Para la mayoría de las aplicaciones de snacks, se necesitan películas de envasado con una tasa de transmisión de oxígeno (OTR) inferior a 1.0 cc/m²/día a 23°C y 0% de humedad relativa.
Los materiales de barrera contra el oxígeno para envases de snacks más eficaces incluyen las películas metalizadas (OTR tan bajo como 0.05 cc/m²/día), los laminados de lámina de aluminio (transmisión prácticamente nula) y las estructuras a base de EVOH (0.3-0.8 cc/m²/día según el grosor). Cada una presenta compromisos en costo, reciclabilidad y atractivo visual.
| Tipo de material | OTR típico (cc/m²/día) | Factor de costo | Ideal para |
|---|---|---|---|
| PET/PE estándar | 8-15 | 1x (base) | Vida útil corta (30-45 días) |
| PET/PE metalizado | 0.05-0.5 | 1.3-1.5x | Snacks premium, vida útil de 9-12 meses |
| Películas coextruidas de EVOH | 0.3-0.8 | 1.6-2.0x | Ventanas transparentes, marcas ecoconscientes |
| Laminado de Lámina de Aluminio | <0.01 | 1.8-2.2x | Vida útil de más de 18 meses, mercados de exportación |
En nuestra instalación de sala limpia certificada por la FDA de 6.800 ㎡, realizamos pruebas de vida útil acelerada a 38°C y 90% HR para simular seis meses de exposición en condiciones reales en tan solo tres semanas. Esto ayuda a las marcas a validar si la estructura elegida realmente cumple con las promesas de protección que ofrece.
Barrera contra la Humedad: Manteniendo la Textura Crujiente donde Corresponde
Incluso un aumento del 2% en el contenido de humedad puede convertir una papa frita crujiente en una decepcionantemente blanda. El objetivo para la mayoría de las aplicaciones de snacks es una tasa de transmisión de vapor de agua (WVTR) inferior a 2,0 g/m²/día a 38°C y 90% HR.
Comprender los requisitos de barrera contra la humedad para envases flexibles de snacks implica reconocer que los distintos productos tienen diferentes tolerancias. Las papas fritas son extremadamente sensibles (objetivo de humedad final: 1,5-2,0%), mientras que algunos frutos secos pueden tolerar niveles ligeramente más altos (3-4%) antes de que su textura se vea afectada de forma notable.
Las estructuras a base de polipropileno ofrecen una resistencia a la humedad aceptable (WVTR de 3-5 g/m²/día) a un costo más bajo. Para una protección superior, los laminados multicapa que incorporan capas de aluminio o metalizadas pueden alcanzar una WVTR inferior a 0,5 g/m²/día, lo cual es esencial para productos destinados a mercados tropicales o costeros donde la humedad supera habitualmente el 70%.
Barrera contra la Luz: El Factor Frecuentemente Pasado por Alto
Los rayos UV y la luz visible aceleran la oxidación de los lípidos y pueden degradar los colorantes naturales y los condimentos. Esto es especialmente crítico para productos con alto contenido de grasas insaturadas, como frutos secos gourmet, papas fritas saborizadas con ingredientes naturales o snacks que contienen hierbas y especias.
Las películas opacas (ya sea mediante metalización, lámina de aluminio o capas pigmentadas) proporcionan prácticamente un bloqueo de luz del 100%. Las estructuras transparentes o translúcidas, incluso con aditivos absorbentes de UV, normalmente bloquean solo el 85-95% de las longitudes de onda dañinas. Si su equipo de marketing insiste en la transparencia para la visibilidad del producto, considere una pequeña ventana transparente en una estructura por lo demás opaca; es un compromiso que preserva la mayor parte del rendimiento de su barrera.
Adecuación de los requisitos de barrera a su producto y a la realidad de distribución
Productos de vida útil corta (30-90 días)
Si es una marca artesanal local que vende en mercados de agricultores o en minoristas regionales con alta rotación, es posible que pueda utilizar estructuras estándar de PET/PE o BOPP/PE. Estas ofrecen una protección moderada (OTR 8-12 cc/m²/día, WVTR 4-6 g/m²/día) al menor costo.
Sin embargo, incluso con expectativas de vida útil más corta, la integridad del sellado es de suma importancia. Hemos visto marcas que atribuyen los problemas a la película cuando la causa real era un ancho de sellado insuficiente (se recomienda un mínimo de 5 mm) o parámetros de sellado incompatibles que generaban microcanales para el intercambio de gases.
Distribución minorista estándar (6-12 meses)
Esta es la categoría en la que operan la mayoría de las marcas comerciales de snacks. Necesita una protección robusta, ya que debe enfrentarse a condiciones variables en almacenes, posibles ciclos de temperatura durante el transporte y condiciones de almacenamiento desconocidas en el punto de venta.
El punto óptimo para películas de alta barrera para envases de snacks en esta categoría suele ser las estructuras metalizadas de PET/PE o PET/PET metalizado/PE. Estas ofrecen una OTR inferior a 1,0 cc/m²/día y una WVTR de alrededor de 1,5-2,5 g/m²/día, manteniendo un costo razonable y proporcionando una excelente imprimibilidad para los gráficos de la marca.
Como contamos con certificaciones FDA y ISO 22000, recomendamos realizar pruebas aceleradas que simulen toda su cadena de suministro, y no solo condiciones de almacenamiento ideales. Envase un lote de muestra, expóngalo a 35°C durante dos semanas (equivalente a un envío en camión en verano) y luego evalúelo. Muchas marcas descubren que su barrera funciona bien en condiciones de laboratorio pero falla bajo el estrés de la distribución real.
Vida útil prolongada y mercados de exportación (12-18+ meses)
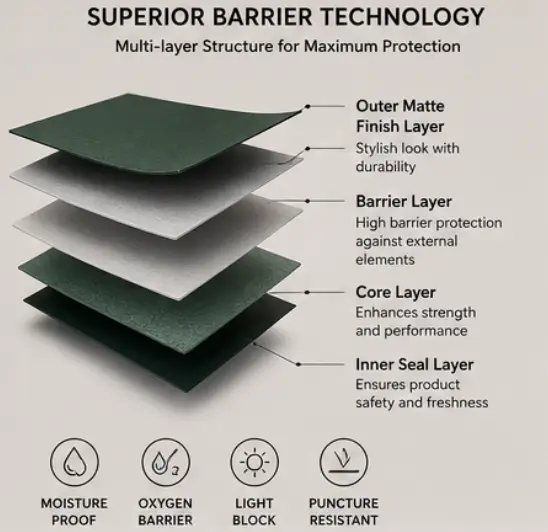
Para envíos internacionales, contratos militares o productos destinados al almacenamiento prolongado, los laminados de lámina de aluminio se convierten en la opción práctica, a pesar de sus costos más elevados. Las estructuras típicas como PET/lámina de aluminio/PE o PET/lámina de aluminio/nailon/PE ofrecen barreras casi absolutas (OTR <0,01 cc/m²/día).
Una consideración que suele pasarse por alto es la resistencia a la fisuración por flexión. La lámina de aluminio puede desarrollar microgrietas durante el envío si el envase sufre flexiones o compresiones repetidas. Añadir una capa de nailon mejora la resistencia a la perforación, mientras que un acolchado cuidadoso durante la paletización evita daños que comprometan la integridad de la barrera.
Normas de ensayo que debe conocer (y verificar realmente)
Las fichas técnicas de los proveedores son un punto de partida, no la última palabra. La verificación de terceros del rendimiento de barrera le protege de sorpresas costosas una vez que su producto llega al mercado.
Métodos de ensayo esenciales
- ASTM D3985: Método de ensayo estándar para la tasa de transmisión de gas oxígeno: el referente de la industria para la medición de la OTR
- ASTM F1249: Ensayo de la tasa de transmisión de vapor de agua, fundamental para validar las declaraciones de protección frente a la humedad
- ASTM F88/F88M: Ensayo de resistencia de sellado para garantizar que sus cierres mantengan su integridad durante el maltrato en la distribución
- ASTM F1980: Protocolo de envejecimiento acelerado que simula meses de vida útil en semanas
Según nuestra experiencia ayudando a marcas a diagnosticar fallos en el envasado, alrededor del 60 % de los problemas se deben a fallos en el sellado y no a una barrera insuficiente de la película. Por eso probamos la resistencia del sellado en varios puntos de temperatura (rendimiento del sellado en frío a 5 °C y sellado en caliente a 45 °C) para garantizar una fiabilidad durante todo el año.
Condiciones reales frente a condiciones de laboratorio
Las normas de ensayo de barrera para envases de aperitivos suelen especificar 23 °C y 0 % o 50 % de HR. Sin embargo, su producto probablemente se enfrenta a condiciones más severas: temperaturas de almacén que alcanzan los 35 °C en verano, humedad relativa que oscila entre el 20 % y el 80 % entre Denver y Miami, y una manipulación que incluye caídas, compresiones y vibraciones.
Solicite ensayos en condiciones que reflejen su área de distribución. Si envía a el sudeste asiático, ensaye a 38 °C y 90 % de HR. Si su producto pasa por una distribución refrigerada antes de exponerse en el punto de venta, ensaye ciclos térmicos entre -5 °C y 25 °C para verificar la integridad del sellado y la flexibilidad de la película en los extremos de temperatura.
Estrategias de selección de materiales para las distintas categorías de aperitivos
Patatas fritas y patatas fritas tipo kettle
Estas son quizás las aplicaciones más exigentes debido a su contenido de humedad objetivo extremadamente bajo (1,5-2 %) y al alto contenido de aceite superficial, susceptible a la oxidación. Las estructuras metalizadas son el estándar de la industria en este caso, ya que ofrecen excelentes barreras contra el oxígeno y la humedad, al tiempo que mantienen el crujido y la sensación táctil característicos que los consumidores asocian con la frescura.
Una observación de nuestra experiencia con marcas de patatas fritas tipo kettle: si utiliza aceite de girasol alto oleico o aceite de aguacate (más estables frente a la oxidación), en ocasiones puede optar por una especificación de barrera ligeramente inferior sin comprometer la vida útil, lo que genera ahorros de costes que se acumulan significativamente a gran escala.
Frutos secos y mezclas de frutos secos
Los frutos secos tostados presentan un desafío particular, ya que sus aceites están directamente expuestos y son muy propensos a enranciarse. Las propiedades de barrera que determinan la vida útil del envasado de productos snack resultan fundamentales cuando se prometen más de 12 meses de frescura con ingredientes naturales y sin conservantes sintéticos.
El envasado en atmósfera modificada (MAP) combinado con films de alta barrera ofrece los mejores resultados. Purgar los envases con nitrógeno antes del sellado reduce el oxígeno residual a menos del 2 %, mientras que el film de barrera impide la entrada de oxígeno durante el almacenamiento. Esta combinación puede ampliar la vida útil de 4-6 meses a 12-15 meses en la mayoría de las variedades de frutos secos.
Nuestro equipo de diseño interno suele ayudar a marcas que pasan de envases rígidos a bolsas flexibles, lo que supone un ahorro en transporte de entre el 60 y el 70 %, pero requiere mejorar las especificaciones de barrera para compensar el menor espesor del material.
Snacks extruidos y puffs
Productos como los puffs de queso, las pajitas de verduras y los snacks extruidos de maíz requieren menos aceite que las patatas fritas, pero son igual de sensibles a la humedad. Normalmente necesitan una WVTR inferior a 2,0 g/m²/día, pero pueden aceptar una transmisión de oxígeno ligeramente mayor (OTR de 2-3 cc/m²/día), ya que la oxidación progresa con mayor lentitud.
Las estructuras estándar BOPP/BOPP metalizado/PE funcionan bien en este caso, ya que ofrecen un buen equilibrio entre rendimiento de barrera, imprimibilidad y eficiencia de costes. La capa metalizada proporciona una resistencia a la humedad adecuada, mientras que la superficie de BOPP admite impresión flexográfica o de huecograbado de alta calidad para una presencia llamativa en el punto de venta.
Errores comunes que comprometen el rendimiento de barrera
Ignorar la contaminación en la zona de sellado
Los finos de producto, los aceites y el polvo de condimentos en la zona de sellado crean vías para el intercambio de gases, incluso cuando el film en sí funciona perfectamente. Su proceso de llenado necesita extracción de polvo o limpieza de la zona de sellado o, alternativamente, puede especificar bandas de sellado más anchas (8-10 mm en lugar de los 5 mm estándar) para mantener cierta integridad incluso con una contaminación leve.
Subespecificación por abuso en la distribución
Las pruebas de laboratorio se realizan en condiciones controladas y con un manejo cuidadoso. La distribución real incluye palets caídos, pilas comprimidas, temperaturas extremas y manipulación brusca. Incorpore un margen de seguridad: si los cálculos indican que necesita una OTR de 2.0 cc/m²/día, especifique 1.0 cc/m²/día para tener en cuenta la degradación en condiciones reales.
Centrarse solo en la barrera inicial, sin considerar el rendimiento sostenido
Algunas estructuras de película muestran propiedades de barrera iniciales excelentes que se degradan con el tiempo, especialmente bajo estrés. Las barreras de EVOH, por ejemplo, pierden efectividad cuando se exponen a una humedad elevada. Los recubrimientos metalizados pueden deslaminarse si la adhesión no está debidamente optimizada. Solicite pruebas con muestras envejecidas, no solo la caracterización de película recién fabricada.
Pasar por alto la resistencia a la perforación y al desgarro
Una barrera perfecta no sirve de nada si el envase desarrolla un orificio durante el llenado o el envío. En snacks con bordes afilados (pretzels duros, algunas formas extruidas), incorporar una capa de nailon mejora significativamente la resistencia a la perforación. El aumento de costo suele ser del 10-15%, pero evita el fallo completo de la barrera que ocurre incluso con perforaciones minúsculas.
Equilibrar el rendimiento de barrera con las expectativas de sostenibilidad
Esta es la tensión que enfrenta hoy toda marca de snacks: los consumidores quieren tanto una frescura prolongada como responsabilidad ambiental, pero las estructuras de alta barrera tradicionales (películas metalizadas, laminados de aluminio) siguen siendo difíciles de reciclar en la mayoría de los sistemas municipales.
Están surgiendo varias vías. Las estructuras monomaterial de PE con barreras de EVOH mantienen la reciclabilidad en las corrientes de PE existentes y ofrecen un rendimiento de barrera moderado (adecuado para una vida útil de 6 a 9 meses en muchas aplicaciones). Los laminados de base papel con finas capas de barrera atraen a los consumidores ecológicos, pero requieren una ingeniería cuidadosa para mantener la protección frente a la humedad: la higroscopicidad inherente del papel juega en su contra.
Como fabricante con más de 20 años produciendo envases, hemos observado un patrón interesante: las marcas que triunfan en este ámbito establecen prioridades claras. Si la sostenibilidad es primordial y acepta una vida útil más corta (6 meses en lugar de 12), las soluciones monomaterial se vuelven viables. Si su modelo de distribución exige una vida útil de 18 meses para mercados de exportación, los laminados de aluminio siguen siendo necesarios, pero puede asociarse con programas de reciclaje especializados, como TerraCycle, para ofrecer opciones de recogida.
El punto intermedio emergente implica tecnologías de recubrimiento avanzadas: recubrimientos de óxido transparentes sobre PET o PE que ofrecen un rendimiento de barrera casi igual al de los metalizados, manteniendo la reciclabilidad. Actualmente cuestan entre un 25 y un 40% más que las películas metalizadas estándar, pero ofrecen una propuesta de sostenibilidad genuina sin comprometer significativamente el rendimiento.
Trabajar con su socio de envasado para optimizar las especificaciones de barrera
Qué información proporcionar
El desarrollo eficaz de envases comienza con información completa. Su socio de fabricación necesita conocer la vida útil objetivo, la geografía de distribución, las condiciones de almacenamiento previstas, el contenido de humedad y grasa del producto, el peso de llenado y cualquier requisito de marketing relacionado con la transparencia o con estéticas específicas.
Hemos observado que las marcas que solo tienen una idea aproximada de sus requisitos se benefician de un proceso de descubrimiento estructurado: muestree su producto en 3-4 estructuras candidatas, colóquelas en envejecimiento acelerado y pruebe a intervalos definidos. Este enfoque basado en datos evita tanto el sobredimensionamiento (pagar por un rendimiento de barrera que no necesita) como la especificación insuficiente (enfrentarse a costosos fallos del envase tras el lanzamiento).
Preguntas que hacer a los proveedores potenciales
- ¿Qué estructura de película específica recomienda y cuáles son los valores verificados de OTR y WVTR?
- ¿Puede proporcionar informes de ensayos de terceros emitidos por laboratorios acreditados, y no solo las fichas técnicas del fabricante?
- ¿Cuáles son sus procedimientos de control de calidad para garantizar la consistencia de la barrera entre lotes de producción?
- ¿Cómo valida la integridad de los sellos y cuál es su tasa de defectos por fallos en el sellado?
- ¿Qué cantidades mínimas de pedido se requieren para estructuras personalizadas frente a materiales de stock?
Desconfíe de los proveedores que solo proporcionan categorías genéricas de materiales ("película metalizada de alta barrera") sin tasas de transmisión específicas. El rendimiento de barrera varía significativamente incluso dentro de una misma clase de material, en función del espesor de las capas, la densidad de la metalización y los adhesivos de laminación utilizados.
El valor del prototipado y de las pruebas de vida útil
Antes de comprometerse con una tirada de producción de 50,000 unidades, invierta en 500-1,000 envases prototipo para su validación. Llénelos con producto real, almacene la mitad en condiciones ambientales y la otra mitad en envejecimiento acelerado (38°C, 75% HR), y evalúe a intervalos definidos la ganancia de humedad, la entrada de oxígeno y la calidad sensorial.
Este enfoque cuesta $800-1,500 por adelantado, pero evita el escenario catastrófico de descubrir un rendimiento de barrera inadecuado una vez que el producto llega al comercio minorista—cuando el costo de corregirlo es 100 veces mayor. Para las marcas que pasan de la distribución local a la regional, este paso de validación es imprescindible.
Consideraciones prácticas de costos
El empaque suele representar entre el 8-15% del costo del producto entregado en las marcas de snacks, siendo la película barrera el componente más importante. Comprender el cálculo de costo-beneficio le permite tomar decisiones informadas en lugar de elegir simplemente la opción más económica.
Pasar de PET/PE estándar a PET/PE metalizado suele añadir $0.008-0.015 por paquete, según el tamaño. Para un producto que se vende a $3.99, esto representa un aumento del 0.2-0.4% en el costo total, lo cual es insignificante en comparación con el riesgo de fallo del producto y el daño a la reputación que supone entregar snacks rancios.
El volumen es muy importante. Los MOQ para estructuras personalizadas suelen comenzar en 10,000-15,000 unidades, mientras que las estructuras estándar pueden estar disponibles en cantidades tan bajas como 5,000. Para las marcas emergentes, empezar con películas estándar y pasar a estructuras personalizadas a medida que crezca el volumen tiene sentido financiero.
Considere el costo total de propiedad en lugar de solo el costo del material por unidad. Un empaque que extiende la vida útil de 6 a 12 meses reduce la presión sobre el inventario, disminuye el desperdicio por producto caducado y abre nuevos canales de distribución que requieren fechas de caducidad más largas. Estos beneficios operativos suelen justificar costos de empaque entre un 20-30% más altos.
Consideraciones regulatorias y de certificación
Todos los materiales de empaque en contacto con alimentos deben cumplir con las normas de la FDA (21 CFR Part 177 en Estados Unidos) o con estándares internacionales equivalentes. Para los mercados de exportación, es posible que necesite certificaciones adicionales, como el cumplimiento de la normativa de contacto con alimentos de la UE (Reglamento 10/2011) o requisitos específicos de cada país, como las normas GB de China's.
Si busca la certificación orgánica, verifique que sus materiales de empaque y cualquier aditivo (agentes deslizantes, antibloqueo, tintas de impresión) estén aprobados para el contacto con alimentos orgánicos. Algunas películas metalizadas utilizan recubrimientos que no cumplen con los requisitos orgánicos, lo que exige modificar las especificaciones.
Para las marcas que hacen afirmaciones de sostenibilidad, sea preciso y sólido en sus argumentos. "Reciclable" solo aplica si el material es aceptado en un porcentaje significativo de los programas municipales—una afirmación que deberá sustentar. Las afirmaciones de "plástico reducido" requieren datos comparativos. Las certificaciones de terceros, como las etiquetas How2Recycle o las pruebas específicas de reciclabilidad, aportan credibilidad.
Tendencias futuras en la tecnología de barrera
La industria del empaque está desarrollando activamente soluciones que concilian rendimiento, costo y sostenibilidad. Varias tecnologías merecen atención si está planeando lanzamientos de productos dentro de 12-24 meses.
Los polímeros de barrera de origen biológico, derivados de fuentes vegetales (PLA con recubrimientos de barrera mejorados, estructuras de PHA), se están acercando a la viabilidad comercial para aplicaciones en snacks. Las limitaciones actuales en cuanto a resistencia al calor y barrera a la humedad se están abordando mediante estructuras multicapa y recubrimientos avanzados. Se espera que los costos sean competitivos con los de los materiales derivados del petróleo en un plazo de 2 a 3 años, a medida que aumente la producción.
Los nanorrecubrimientos representan otra vía prometedora: capas ultrafinas de materiales inorgánicos (óxido de aluminio, óxido de silicio) depositadas mediante plasma o deposición de vapor. Estas ofrecen un excelente rendimiento de barrera utilizando una cantidad mínima de material, lo que podría permitir estructuras monomaterial reciclables con un desempeño cercano al de los laminados multicapa actuales.
La impresión digital y las tiradas más cortas están resultando económicamente viables, lo que permite a las marcas probar múltiples especificaciones de barrera en mercados regionales o variaciones de temporada sin comprometer grandes inventarios. Esta flexibilidad beneficia especialmente a las marcas que se expanden a nuevos mercados geográficos con desafíos climáticos diferentes.
Tomar su decisión: un marco práctico
Comience definiendo sus requisitos innegociables: vida útil requerida, zona geográfica de distribución, prioridades de sostenibilidad y restricciones presupuestarias. Establezca el perfil de sensibilidad de su producto: qué tan rápido se degrada la calidad con la exposición al oxígeno y qué nivel de humedad provoca cambios de textura inaceptables.
Relacione estos requisitos con las opciones de material utilizando el enfoque de matriz de decisión. Por ejemplo: si necesita una vida útil de 12 meses, distribuye principalmente en climas templados y prioriza la eficiencia de costos, las estructuras de PET metalizado/PE probablemente sean la opción ideal. Si se dirige a minoristas premium de productos naturales u orgánicos que valoran el mensaje de sostenibilidad, las estructuras monomaterial basadas en EVOH justifican el sobrecosto, a pesar de un rendimiento de barrera ligeramente inferior.
Calcule el impacto total en costos. Determine cómo el costo de empaque por unidad afecta el posicionamiento de precio de venta y la estructura de márgenes. Considere los posibles ahorros derivados de la reducción de mermas, de menos quejas de clientes y de las oportunidades de distribución ampliada que permite una mayor vida útil.
Por último, valide mediante pruebas antes de escalar la producción. La inversión en corridas de prototipos y estudios de vida útil acelerada se recupera muchas veces al evitar fallas costosas después del lanzamiento.
Cómo empezar con el socio adecuado
Ya sea que esté lanzando una nueva marca de snacks o reformulando el empaque de una línea de productos establecida, el camino a seguir comienza con un socio fabricante que comprenda tanto la ciencia de la protección de barrera como las realidades prácticas de su negocio.
En YLTPACK llevamos más de dos décadas ayudando a las marcas a enfrentar exactamente estas decisiones, desde startups que llenan sus primeros 5.000 envases hasta empresas consolidadas que migran sus líneas de productos a especificaciones de mayor barrera. Nuestro enfoque combina experiencia técnica con orientación práctica: le recomendaremos el nivel de barrera que realmente necesita, no la opción más costosa que podamos venderle.
Nuestra instalación ISO 22000-certified se encarga de todo, desde la selección de materiales y el diseño de la estructura hasta la impresión, la laminación y la fabricación final de los envases. Como controlamos todo el proceso, podemos optimizar cada capa de su estructura de empaque para lograr la máxima eficiencia de barrera, manteniendo la imprimibilidad y la integridad del sellado.
¿Listo para analizar sus requisitos específicos? Nuestro equipo técnico puede revisar las características de su producto, los objetivos de vida útil y los planes de distribución para recomendar la solución de barrera óptima. Contáctenos por WhatsApp al +86 182 1944 5665 o por correo electrónico a [email protected] para iniciar la conversación. Le haremos preguntas detalladas sobre su producto y su modelo de distribución, y luego le proporcionaremos recomendaciones de materiales específicas con datos de rendimiento de barrera verificados, no propuestas genéricas.
Preguntas Frecuentes
¿Qué tasa de transmisión de oxígeno se necesita para la mayoría de los productos de papas fritas y frutos secos?
Para papas fritas estándar y frutos secos salados con una vida útil objetivo de 9 a 12 meses, procure una OTR inferior a 1,0 cc/m²/día medida a 23 °C y 0 % HR. Los productos con mayor contenido de grasa o requisitos de vida útil más prolongados (12 meses o más) se benefician de estructuras de barrera ultra alta con una OTR inferior a 0,3 cc/m²/día. Si su producto tiene un modelo de rotación rápida con expectativas de vida útil de 60 a 90 días, puede aceptar una OTR de 3 a 5 cc/m²/día, aunque generalmente recomendamos sobredimensionar ligeramente para tener en cuenta la variabilidad de la distribución.
¿Cómo sé si la barrera de mi envase actual es adecuada?
Realice una sencilla comparación de vida útil: almacene el producto en su envase actual junto con muestras en una estructura de alta barrera conocida (laminado de lámina de aluminio como control) a 35 °C y 75 % HR. Evalúe ambos semanalmente en cuanto a ganancia de humedad (medida con un analizador de humedad), cambios sensoriales (textura, sabor) e índice de peróxidos si dispone de acceso a laboratorio (indica oxidación lipídica). Si su envase actual muestra una degradación significativa en comparación con el control dentro del plazo de vida útil objetivo, es momento de mejorar las especificaciones de barrera.
¿Son compatibles los materiales de base biológica o reciclables con los requisitos de alta barrera?
Las soluciones emergentes están cerrando esta brecha, aunque persisten algunas compensaciones de rendimiento. Las estructuras de PE monomaterial con barreras de EVOH pueden alcanzar una OTR de aproximadamente 0,8 a 1,5 cc/m²/día, manteniendo la reciclabilidad en las corrientes de PE existentes, lo que resulta adecuado para muchas aplicaciones de vida útil de 6 a 9 meses. Los laminados a base de papel con recubrimientos funcionales funcionan para snacks secos en ambientes de humedad controlada, pero presentan dificultades en climas tropicales. Para una vida útil realmente prolongada (15 meses o más) en condiciones variables, las estructuras metalizadas o de aluminio tradicionales siguen superando a las alternativas sostenibles, aunque la brecha se está reduciendo a medida que avanzan las tecnologías de recubrimiento.
¿Cuál es la diferencia entre la película metalizada y el laminado de lámina de aluminio?
Las películas metalizadas presentan un recubrimiento de aluminio ultrafino (normalmente de 30 a 50 nanómetros) depositado por vacío sobre un sustrato plástico, con una OTR de aproximadamente 0,05 a 0,5 cc/m²/día. Los laminados de lámina de aluminio utilizan una capa de lámina más gruesa (normalmente de 6 a 9 micras) unida entre capas plásticas, lo que proporciona una barrera casi absoluta (OTR inferior a 0,01 cc/m²/día). Las películas metalizadas cuestan entre un 30 y un 40 % menos, ofrecen mejor flexibilidad y superficie de impresión, pero proporcionan un rendimiento de barrera algo inferior. Los laminados de lámina son esenciales para la máxima protección, pero corren el riesgo de agrietarse por flexión y son más difíciles de reciclar. Elija según sus requisitos de vida útil y los factores de estrés de la distribución.
¿Cómo equilibro el rendimiento de la barrera con el costo del envase en un mercado competitivo?
Comience calculando el costo real de las barreras inadecuadas: tasas de deterioro, devoluciones de clientes, canales de distribución restringidos e impacto en la reputación de la marca. A menudo, la mejora de películas estándar a películas de alta barrera añade solo entre un 8 % y un 12 % al costo del envase, lo que equivale a menos del 1 % del precio de venta al público para la mayoría de los productos de snacks. Esta inversión moderada evita pérdidas que pueden alcanzar entre el 20 % y el 40 % del valor del producto. Concentre su inversión en barreras donde más importa (protección contra el oxígeno para snacks a base de aceite, protección contra la humedad para productos extruidos), en lugar de sobredimensionar todos los tipos de barrera. Considere enfoques escalonados: barreras premium para productos con cadenas de distribución más largas, y barreras moderadas para productos regionales de venta directa al comercio minorista con rotación más rápida.