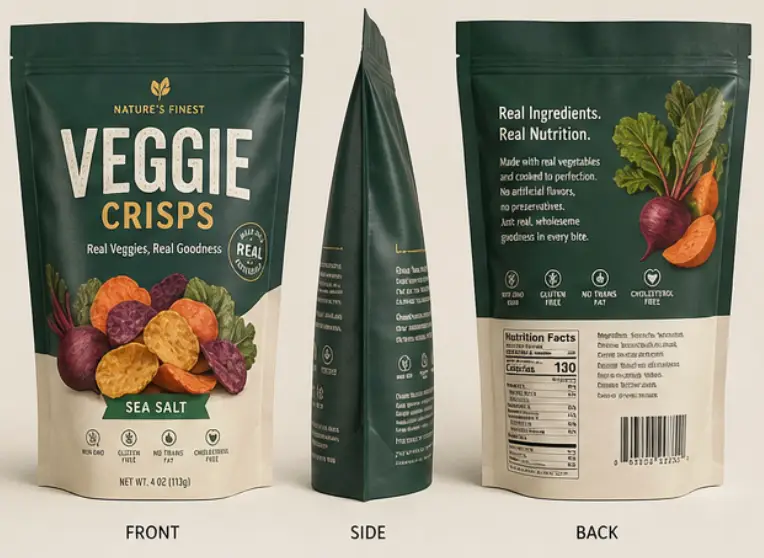
Le secret pour garder vos chips croustillantes et vos noix croquantes pendant des mois réside dans le choix de matériaux d'emballage aux propriétés barrière adaptées, en particulier des films qui bloquent l'oxygène, l'humidité et la lumière tout en préservant l'intégrité des soudures tout au long de la distribution. Les films souples à haute barrière, généralement composés de plusieurs couches de PET métallisé, de feuille d'aluminium ou d'EVOH, sont la référence pour prolonger la durée de conservation de quelques semaines à 12-18 mois lorsqu'ils sont correctement conçus.
Pourquoi la protection barrière compte plus que vous ne le pensez
Chaque jour passé en rayon, votre produit affronte trois ennemis invisibles : l'oxygène qui rancit les matières grasses, l'humidité qui ramollit les textures et la lumière UV qui dégrade les saveurs. Pour les marques de snacks, il ne s'agit pas seulement de qualité—c'est aussi votre réputation et votre taux de retours qui sont en jeu.
Voici ce qui se passe sans protection adéquate : les chips de pomme de terre perdent leur croustillant en moins de 48 heures d'exposition à un taux d'humidité ambiante supérieur à 3%. Les noix grillées développent des arômes de rance dus à l'oxydation lipidique en seulement 30 jours lorsque le taux de transmission de l'oxygène dépasse 1 cc/m²/jour. L'impact financier ? Les marques indiquent que des emballages inadaptés représentent 18-23% des retours produits dans la catégorie des snacks.
Forts de plus de 20 ans de collaboration avec des fabricants alimentaires en Amérique du Nord, nous avons vu des marques perdre des séries de production entières faute d'avoir sous-estimé la pénétration d'humidité lors des expéditions estivales en climat humide. Le surcoût d'un passage à des matériaux barrière adaptés représente généralement 15-20% du coût de l'emballage, mais il permet d'éviter des pertes pouvant atteindre 40% de la valeur de vente au détail.
Comprendre les trois barrières essentielles de votre emballage snack
Barrière à l'oxygène : votre première ligne de défense contre le rancissement
L'oxygène est le principal responsable du goût de rassis, proche du carton, des chips et des notes amères des noix oxydées. Pour la plupart des applications snack, il faut des films d'emballage présentant un taux de transmission de l'oxygène (OTR) inférieur à 1.0 cc/m²/jour à 23°C et 0% d'humidité relative.
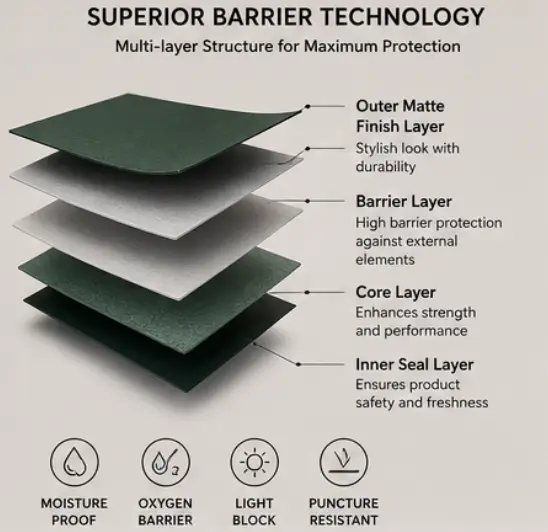
Les matériaux barrière à l'oxygène pour emballages snacks les plus efficaces comprennent les films métallisés (OTR aussi bas que 0.05 cc/m²/jour), les laminés à feuille d'aluminium (transmission pratiquement nulle) et les structures à base d'EVOH (0.3-0.8 cc/m²/jour selon l'épaisseur). Chacun présente des compromis en termes de coût, de recyclabilité et d'attrait visuel.
| Type de matériau | Taux de transmission de l'oxygène typique (cc/m²/jour) | Facteur de coût | Idéal pour |
|---|---|---|---|
| PET/PE standard | 8-15 | 1x (référence) | Durée de conservation courte (30 à 45 jours) |
| PET/PE métallisé | 0.05-0.5 | 1,3 à 1,5x | Chips premium, durée de conservation de 9 à 12 mois |
| Films coextrudés EVOH | 0.3-0.8 | 1,6 à 2,0x | Fenêtres transparentes, marques éco-responsables |
| Stratifié avec feuille d'aluminium | <0.01 | 1.8-2.2x | Durée de conservation de plus de 18 mois, marchés d'exportation |
Dans notre installation de salles blanches certifiée FDA de 6,800㎡, nous réalisons des tests accélérés de durée de conservation à 38°C et 90 % HR afin de simuler six mois d'exposition réelle en seulement trois semaines. Cela permet aux marques de vérifier si la structure choisie tient réellement les promesses de protection annoncées.
Barrière à l'humidité : préserver le croquant là où il doit rester
Même une augmentation de 2% de la teneur en humidité peut transformer une chips croustillante en un produit mou et décevant. L'objectif pour la plupart des applications snack est un taux de transmission de la vapeur d'eau (WVTR) inférieur à 2.0 g/m²/jour à 38°C et 90 % HR.
Comprendre les exigences de barrière à l'humidité des emballages souples pour snacks implique de reconnaître que les différents produits ont des tolérances différentes. Les chips de pomme de terre sont extrêmement sensibles (teneur finale en humidité visée : 1.5-2.0 %), tandis que certaines noix peuvent tolérer des niveaux légèrement plus élevés (3-4 %) avant que leur texture ne se dégrade nettement.
Les structures à base de polypropylène offrent une résistance à l'humidité correcte (WVTR 3-5 g/m²/jour) à des coûts plus abordables. Pour une protection haut de gamme, les stratifiés multicouches intégrant des couches d'aluminium ou métallisées peuvent atteindre un WVTR inférieur à 0.5 g/m²/jour, ce qui est indispensable pour les produits destinés aux marchés tropicaux ou côtiers où l'humidité dépasse régulièrement 70 %.
Barrière à la lumière : le facteur souvent négligé
Les UV et la lumière visible accélèrent l'oxydation des lipides et peuvent dégrader les colorants naturels et les assaisonnements. Ce point est particulièrement critique pour les produits riches en graisses insaturées, comme les noix gourmet, les chips aromatisées aux ingrédients naturels ou les snacks contenant des herbes et des épices.
Les films opaques (qu'il s'agisse de métallisation, de feuille d'aluminium ou de couches pigmentées) assurent un blocage quasi total de la lumière, soit 100 %. Les structures transparentes ou translucides, même avec des additifs absorbeurs d'UV, ne bloquent généralement que 85-95 % des longueurs d'onde nocives. Si votre équipe marketing exige de la transparence pour la visibilité du produit, envisagez une petite fenêtre transparente dans une structure par ailleurs opaque : c'est un compromis qui préserve la majeure partie de vos performances de barrière.
Adapter les exigences de barrière à votre produit et à votre réalité de distribution
Produits à durée de conservation courte (30 à 90 jours)
Si vous êtes une marque artisanale locale vendant sur les marchés fermiers ou chez des détaillants régionaux à rotation rapide, vous pouvez vous contenter de structures standard PET/PE ou BOPP/PE. Elles offrent une protection modérée (OTR 8-12 cc/m²/jour, WVTR 4-6 g/m²/jour) au coût le plus bas.
Cependant, même pour des attentes de durée de conservation plus courtes, l'intégrité du scellage est extrêmement importante. Nous avons vu des marques attribuer la faute aux performances du film alors que le véritable problème était une largeur de soudure insuffisante (5 mm minimum recommandés) ou des paramètres de scellage incompatibles, créant des micro-canaux qui permettaient les échanges gazeux.
Distribution en réseau classique (6 à 12 mois)
C'est dans cette catégorie que se situent la plupart des marques de snacks commerciales. Vous avez besoin d'une protection robuste, car vous êtes confronté à des conditions d'entrepôt variables, à des cycles de température potentiels pendant le transport et à des conditions de stockage inconnues chez le détaillant.
Le juste équilibre pour les films à haute barrière pour l'emballage de snacks dans cette catégorie correspond généralement aux structures PET métallisé/PE ou PET/PET métallisé/PE. Elles offrent un OTR inférieur à 1,0 cc/m²/jour et un WVTR d'environ 1,5 à 2,5 g/m²/jour, tout en restant d'un coût raisonnable et en offrant une excellente imprimabilité pour les graphismes de marque.
Étant titulaires des certifications FDA et ISO 22000, nous recommandons des tests accélérés qui simulent l'ensemble de votre chaîne d'approvisionnement, et pas seulement des conditions de stockage idéales. Emballez un lot d'échantillons, exposez-le à 35°C pendant deux semaines (équivalent à un transport routier estival), puis évaluez-le. De nombreuses marques découvrent que leur barrière fonctionne bien en laboratoire mais échoue sous les contraintes réelles de distribution.
Durée de conservation prolongée et marchés export (12 à 18+ mois)
Pour l'expédition internationale, les contrats militaires ou les produits destinés à un stockage longue durée, les stratifiés en feuille d'aluminium deviennent le choix pratique, malgré des coûts plus élevés. Les structures typiques telles que PET/feuille d'aluminium/PE ou PET/feuille d'aluminium/nylon/PE offrent des barrières quasi absolues (OTR <0,01 cc/m²/jour).
Un point souvent négligé : la résistance à la fissuration par flexion. La feuille d'aluminium peut développer des micro-fissures pendant le transport si l'emballage subit des flexions ou compressions répétées. L'ajout d'une couche de nylon améliore la résistance à la perforation, tandis qu'un calage soigneux lors de la palettisation évite les dommages susceptibles de compromettre l'intégrité de la barrière.
Normes de test à connaître (et à vérifier réellement)
Les fiches techniques des fournisseurs constituent un point de départ, et non la référence finale. La vérification de la performance barrière par un tiers vous protège contre des imprévus coûteux une fois votre produit mis sur le marché.
Méthodes d'essai essentielles
- ASTM D3985: Méthode d'essai normalisée pour le taux de transmission de l'oxygène gazeux—la référence du secteur pour la mesure du taux de transmission de l'oxygène (TTO)
- ASTM F1249: Essai du taux de transmission de la vapeur d'eau, essentiel pour valider les allégations de protection contre l'humidité
- ASTM F88/F88M: Essai de résistance du scellage pour garantir que vos fermetures conservent leur intégrité malgré les mauvais traitements subis lors de la distribution
- ASTM F1980: Protocole de vieillissement accéléré qui simule plusieurs mois de durée de conservation en quelques semaines
D'après notre expérience d'accompagnement de marques dans le diagnostic de défaillances d'emballage, environ 60 % des problèmes proviennent de défaillances du scellage plutôt que d'une barrière insuffisante du film. C'est pourquoi nous testons la résistance du scellage à plusieurs points de température (performance du scellage à froid à 5°C, scellage à chaud à 45°C) afin de garantir une fiabilité tout au long de l'année.
Conditions réelles et conditions de laboratoire
Les normes d'essai de barrière pour les emballages de snacks spécifient généralement 23°C et 0 % ou 50 % d'humidité relative. Or votre produit est probablement confronté à des réalités plus sévères : des températures d'entrepôt qui atteignent 35°C en été, une humidité relative qui varie de 20 % à 80 % entre Denver et Miami, ainsi que des manipulations incluant chutes, compressions et vibrations.
Demandez des essais dans des conditions reproduisant votre zone de distribution. Si vous expédiez vers l'Asie du Sud-Est, testez à 38°C et 90 % d'humidité relative. Si votre produit transite par une distribution en surgelé avant sa présentation en rayon, testez des cycles thermiques entre -5°C et 25°C afin de vérifier l'intégrité du scellage et la souplesse du film face aux extrêmes de température.
Stratégies de sélection des matériaux selon les catégories de snacks
Chips de pomme de terre et chips kettle
Il s'agit peut-être des applications les plus exigeantes, en raison de leur teneur en humidité cible extrêmement faible (1.5-2%) et de la teneur élevée en huile en surface, sensible à l'oxydation. Les structures métallisées sont la norme du secteur dans ce cas : elles offrent d'excellentes barrières à l'oxygène et à l'humidité tout en conservant le croustillant et la sensation tactile que les consommateurs associent à la fraîcheur.
Un enseignement tiré de notre collaboration avec des marques de chips de type kettle : si vous utilisez de l'huile de tournesol à haute teneur en acide oléique ou de l'huile d'avocat (plus stables à l'oxydation), vous pouvez parfois adopter une spécification barrière légèrement inférieure sans compromettre la durée de conservation—ce qui génère des économies qui s'accumulent de manière significative à grande échelle.
Noix et mélanges de fruits secs (trail mix)
Les noix torréfiées posent un défi particulier, car leurs huiles sont directement exposées et très sujettes au rancissement. Les propriétés barrière des emballages de produits snacks en matière de durée de conservation deviennent essentielles lorsque vous promettez plus de 12 mois de fraîcheur avec des ingrédients naturels et sans conservateurs de synthèse.
L'emballage sous atmosphère modifiée (MAP), combiné à des films à haute barrière, offre les meilleurs résultats. Le balayage des emballages à l'azote avant scellage réduit l'oxygène résiduel à moins de 2%, tandis que le film barrière empêche la pénétration de l'oxygène pendant le stockage. Cette combinaison peut faire passer la durée de conservation de 4-6 mois à 12-15 mois pour la plupart des variétés de noix.
Notre équipe de conception interne accompagne souvent les marques qui passent de contenants rigides à des poches souples, ce qui permet de réaliser des économies de fret de 60-70%, mais exige de renforcer les spécifications barrière pour compenser le profil de matériau plus fin.
Snacks extrudés et soufflés
Des produits comme les chips de fromage soufflées, les bâtonnets de légumes et les snacks de maïs extrudés contiennent moins d'huile que les chips, mais sont tout aussi sensibles à l'humidité. Ils nécessitent généralement une WVTR inférieure à 2.0 g/m²/jour, mais peuvent accepter une transmission d'oxygène légèrement plus élevée (OTR 2-3 cc/m²/jour), car l'oxydation progresse plus lentement.
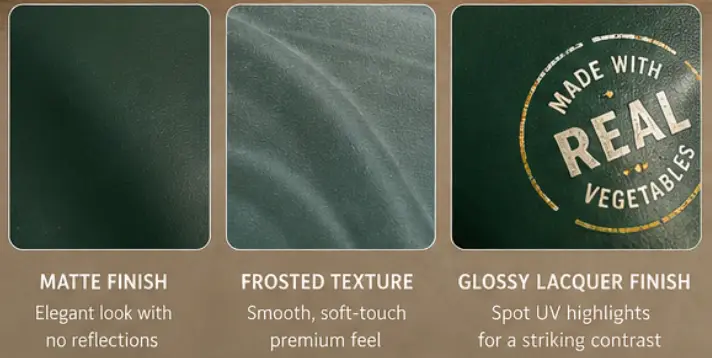
Les structures standard BOPP/BOPP métallisé/PE conviennent bien ici, offrant un bon équilibre entre performance barrière, aptitude à l'impression et rentabilité. La couche métallisée assure une résistance à l'humidité suffisante, tandis que la surface en BOPP accepte une impression flexographique ou héliogravure de haute qualité pour une présence en rayon attrayante.
Erreurs courantes qui compromettent les performances barrière
Négliger la contamination de la zone de scellage
Les fines particules de produit, les huiles et la poussière d'assaisonnement présentes dans la zone de scellage créent des voies d'échange gazeux, même lorsque le film lui-même offre des performances parfaites. Votre processus de remplissage doit prévoir une extraction de la poussière ou un nettoyage de la zone de scellage ou, à défaut, spécifier des bandes de scellage plus larges (8-10 mm au lieu des 5 mm standard) afin de conserver une certaine intégrité même en cas de légère contamination.
Sous-spécifier face aux contraintes de distribution
Les essais en laboratoire se déroulent dans des conditions contrôlées et avec une manipulation soignée. La distribution réelle comprend des palettes tombées, des empilements compressés, des températures extrêmes et une manipulation brutale. Prévoyez une marge de sécurité : si les calculs indiquent un besoin de TTO de 2.0 cc/m²/jour, spécifiez 1.0 cc/m²/jour pour tenir compte de la dégradation en conditions réelles.
Se concentrer uniquement sur la barrière initiale, sans tenir compte de la performance durable
Certaines structures de film présentent d'excellentes propriétés barrière initiales qui se dégradent avec le temps, surtout sous contrainte. Les barrières en EVOH, par exemple, perdent leur efficacité lorsqu'elles sont exposées à une forte humidité. Les revêtements métallisés peuvent se délaminer si l'adhérence n'est pas correctement optimisée. Demandez des essais sur échantillons vieillis—et pas seulement une caractérisation du film neuf.
Négliger la résistance à la perforation et à la déchirure
Une barrière parfaite est inutile si l'emballage présente une perforation pendant le remplissage ou le transport. Pour les snacks aux bords tranchants (bretzels durs, certaines formes extrudées), l'incorporation d'une couche de nylon améliore nettement la résistance à la perforation. L'augmentation du coût est généralement de 10 à 15 %, mais elle évite la défaillance complète de la barrière que provoquent même de minuscules perforations.
Concilier performance de barrière et attentes en matière de durabilité
Voici la tension à laquelle chaque marque de snacks est confrontée aujourd'hui : les consommateurs veulent à la fois une fraîcheur prolongée et une responsabilité environnementale, mais les structures à haute barrière traditionnelles (films métallisés, stratifiés en aluminium) restent difficiles à recycler dans la plupart des filières municipales.
Plusieurs voies émergent. Les structures mono-matière en PE avec barrière EVOH restent recyclables dans les filières PE existantes tout en offrant une performance barrière modérée (adaptée à une durée de conservation de 6 à 9 mois pour de nombreuses applications). Les stratifiés à base de papier dotés de fines couches barrière séduisent les consommateurs soucieux de l'environnement, mais exigent une conception rigoureuse pour maintenir la protection contre l'humidité—l'hygroscopicité intrinsèque du papier joue contre vous.
En tant que fabricant d'emballages depuis plus de 20 ans, nous avons remarqué une tendance intéressante : les marques qui réussissent dans ce domaine fixent des priorités claires. Si la durabilité est primordiale et que vous acceptez une durée de conservation plus courte (6 mois au lieu de 12), les solutions mono-matière deviennent viables. Si votre modèle de distribution exige une durée de conservation de 18 mois pour les marchés d'exportation, les stratifiés aluminium restent nécessaires, mais vous pouvez vous associer à des programmes de recyclage spécialisés, comme TerraCycle, pour proposer des options de reprise.
Le juste milieu émergent repose sur des technologies de revêtement avancées—des revêtements d'oxydes transparents sur PET ou PE qui offrent une performance barrière proche de celle des films métallisés tout en restant recyclables. Ces revêtements coûtent actuellement 25 à 40 % de plus que les films métallisés standard, mais offrent un véritable argument de durabilité sans compromis majeur sur la performance.
Travailler avec votre partenaire emballage pour optimiser les spécifications de barrière
Informations à fournir
Un développement d'emballage efficace commence par des informations complètes. Votre partenaire de fabrication doit connaître la durée de conservation visée, la zone géographique de distribution, les conditions de stockage prévues, la teneur en humidité et en matières grasses du produit, le poids de remplissage, ainsi que les éventuelles exigences marketing en matière de transparence ou d'esthétique spécifique.
Nous avons constaté que les marques qui n'ont qu'une idée approximative de leurs besoins gagnent à suivre un processus de découverte structuré : échantillonner leur produit dans 3 à 4 structures candidates, les soumettre à un vieillissement accéléré et les tester à intervalles définis. Cette approche fondée sur les données évite à la fois le surdimensionnement (payer une performance barrière dont on n'a pas besoin) et le sous-dimensionnement (faire face à des défaillances coûteuses de l'emballage après le lancement).
Questions à poser aux fournisseurs potentiels
- Quelle structure de film spécifique recommandez-vous, et quelles sont les valeurs vérifiées de TTO (taux de transmission de l'oxygène) et de TTVE (taux de transmission de la vapeur d'eau) ?
- Pouvez-vous fournir des rapports d'essais émanant de laboratoires accrédités tiers, et pas seulement les fiches techniques du fabricant ?
- Quelles sont vos procédures de contrôle qualité pour garantir la constance des propriétés barrière d'un lot de production à l'autre ?
- Comment validez-vous l'intégrité des soudures, et quel est votre taux de défaut pour les défaillances liées aux soudures ?
- Quelles quantités minimales de commande sont requises pour les structures sur mesure par rapport aux matériaux standard ?
Méfiez-vous des fournisseurs qui ne fournissent que des catégories de matériaux génériques (« film métallisé haute barrière ») sans taux de transmission précis. Les performances barrière varient considérablement, même au sein d'une même classe de matériaux, selon l'épaisseur des couches, la densité de la métallisation et les adhésifs de contrecollage utilisés.
L'intérêt du prototypage et des essais de durée de conservation
Avant de vous engager dans une production de 50 000 unités, investissez dans 500 à 1 000 emballages prototypes pour validation. Remplissez-les avec le produit réel, stockez la moitié dans des conditions ambiantes et l'autre moitié en vieillissement accéléré (38°C, 75 % HR), puis évaluez-les à intervalles définis en fonction de la reprise d'humidité, de la pénétration de l'oxygène et de la qualité sensorielle.
Cette approche coûte $800-1,500 en amont, mais elle évite le scénario catastrophique de découvrir une performance de barrière insuffisante une fois le produit arrivé en rayon, alors que le coût de correction est alors 100 fois plus élevé. Pour les marques qui passent d'une distribution locale à une distribution régionale, cette étape de validation est indispensable.
Considérations pratiques sur les coûts
L'emballage représente généralement 8-15% du coût du produit livré pour les marques de snacks, le film barrière étant le composant le plus important. Comprendre le calcul coûts-bénéfices vous aide à prendre des décisions éclairées plutôt que de simplement choisir l'option la moins chère.
Passer d'un PET/PE standard à un PET/PE métallisé ajoute généralement $0.008-0.015 par emballage, selon le format. Pour un produit vendu $3.99, cela représente une hausse de 0,2-0,4% du coût total, négligeable comparé au risque de défaillance du produit et à l'atteinte à la réputation liée à la livraison de snacks rassis.
Le volume est déterminant. Les quantités minimales de commande (MOQ) pour les structures sur mesure commencent souvent à 10,000-15,000 unités, tandis que les structures standard peuvent être disponibles dès 5,000 unités. Pour les marques en démarrage, il est judicieux de commencer avec des films standard et de passer à des structures sur mesure à mesure que les volumes augmentent.
Considérez le coût total de possession plutôt que le seul coût matière par unité. Un emballage qui fait passer la durée de conservation de 6 à 12 mois réduit la pression sur les stocks, diminue les pertes liées aux produits périmés et ouvre de nouveaux circuits de distribution exigeant des dates limites plus longues. Ces avantages opérationnels justifient souvent un surcoût d'emballage de 20-30%.
Considérations réglementaires et de certification
Tous les matériaux d'emballage en contact avec les aliments doivent être conformes à la réglementation de la FDA (21 CFR Part 177 aux États-Unis) ou à des normes internationales équivalentes. Pour les marchés d'exportation, des certifications supplémentaires peuvent être nécessaires, comme la conformité européenne pour les matériaux au contact des aliments (règlement (UE) n° 10/2011) ou des exigences propres à certains pays, telles que les normes GB de la Chine.
Si vous visez une certification biologique, vérifiez que vos matériaux d'emballage et leurs additifs (agents antidérapants, agents antibloc, encres d'impression) sont approuvés pour le contact avec les aliments biologiques. Certains films métallisés utilisent des revêtements non conformes aux exigences biologiques, ce qui nécessite une modification des spécifications.
Pour les marques qui formulent des allégations de durabilité, soyez précis et défendables. L'mention "recyclable" ne s'applique que si le matériau est effectivement accepté par un pourcentage significatif des programmes municipaux, une allégation que vous devrez justifier. Les allégations de "réduction du plastique" nécessitent des données comparatives. Les certifications tierces, telles que les étiquettes How2Recycle ou des tests de recyclabilité spécifiques, apportent une crédibilité supplémentaire.
Tendances futures des technologies barrières
Le secteur de l'emballage développe activement des solutions qui concilient performance, coût et durabilité. Plusieurs technologies méritent attention si vous prévoyez des lancements de produits dans 12-24 mois.
Les polymères barrière biosourcés issus de sources végétales (PLA avec revêtements barrière améliorés, structures PHA) approchent de la viabilité commerciale pour les applications snacks. Les limitations actuelles concernant la résistance à la chaleur et la barrière à l'humidité sont en cours de résolution grâce à des structures multicouches et à des revêtements avancés. Les coûts devraient devenir compétitifs avec les matériaux à base de pétrole d'ici 2 à 3 ans, à mesure que la production monte en échelle.
Les nano-revêtements représentent une autre voie prometteuse—des couches ultra-minces de matériaux inorganiques (oxyde d'aluminium, oxyde de silicium) déposées par plasma ou par dépôt en phase vapeur. Ils offrent d'excellentes performances barrière tout en utilisant très peu de matière, ce qui pourrait permettre des structures mono-matériau recyclables, aux performances proches de celles des laminés multicouches actuels.
L'impression numérique et les petites séries deviennent économiquement viables, permettant aux marques de tester plusieurs spécifications barrière selon les marchés régionaux ou les variations saisonnières, sans engager de stocks importants. Cette flexibilité profite particulièrement aux marques qui s'implantent sur de nouveaux marchés géographiques présentant des contraintes climatiques différentes.
Prendre votre décision : un cadre pratique
Commencez par définir vos impératifs non négociables : durée de conservation requise, zone géographique de distribution, priorités en matière de développement durable et contraintes budgétaires. Établissez le profil de sensibilité de votre produit—à quelle vitesse la qualité se dégrade-t-elle sous l'effet de l'oxygène, et à partir de quel taux d'humidité les changements de texture deviennent-ils inacceptables ?
Faites correspondre ces exigences aux options de matériaux à l'aide d'une matrice de décision. Par exemple : si vous avez besoin d'une durée de conservation de 12 mois, si vous distribuez principalement dans des climats tempérés et si vous privilégiez l'efficacité des coûts, les structures PET/PE métallisé répondent probablement le mieux à vos besoins. Si vous ciblez les détaillants premium spécialisés dans le naturel ou le bio, qui valorisent les messages liés au développement durable, les structures mono-matériau à base d'EVOH justifient le surcoût, malgré des performances barrière légèrement inférieures.
Établissez le bilan financier global. Calculez l'impact du coût d'emballage par unité sur votre positionnement de prix de vente et votre structure de marge. Prenez en compte les économies potentielles liées à la réduction des pertes, à la baisse du nombre de réclamations clients et aux opportunités de distribution élargies que permet une durée de conservation plus longue.
Enfin, validez par des tests avant de passer à l'échelle. L'investissement dans des séries de prototypes et des études accélérées de durée de conservation se rentabilise plusieurs fois en évitant des échecs coûteux après le lancement.
Bien démarrer avec le bon partenaire
Que vous lanciez une nouvelle marque de snacks ou que vous reformuliez l'emballage d'une gamme de produits établie, la suite passe par un partenaire industriel qui maîtrise à la fois la science de la protection barrière et les réalités pratiques de votre activité.
Chez YLTPACK, nous accompagnons les marques depuis plus de vingt ans dans ces décisions précises—des start-up qui remplissent leurs premiers 5 000 sachets aux entreprises établies qui font évoluer leurs gammes vers des spécifications à plus forte barrière. Notre approche allie expertise technique et conseil pratique : nous vous recommanderons le niveau de barrière dont vous avez réellement besoin, et non l'option la plus coûteuse que nous pourrions vous vendre.
Notre installation ISO 22000-certified prend en charge l'ensemble du processus, de la sélection des matériaux et de la conception de la structure jusqu'à l'impression, le contrecollage et la fabrication finale des sachets. Parce que nous maîtrisons l'intégralité du processus, nous pouvons optimiser chaque couche de votre structure d'emballage pour une efficacité barrière maximale, tout en préservant l'imprimabilité et l'intégrité des soudures.
Prêt à discuter de vos besoins spécifiques ? Notre équipe technique peut examiner les caractéristiques de votre produit, vos objectifs de durée de conservation et vos plans de distribution afin de recommander la solution barrière optimale. Contactez-nous via WhatsApp au +86 182 1944 5665 ou par e-mail à [email protected] pour lancer la discussion. Nous vous poserons des questions détaillées sur votre produit et votre modèle de distribution, puis nous vous proposerons des recommandations de matériaux précises, accompagnées de données de performance barrière vérifiées—et non de propositions génériques.
Questions fréquentes
Quel taux de transmission d'oxygène faut-il pour la plupart des produits de type chips et fruits secs ?
Pour les chips de pommes de terre standard et les fruits secs salés visant une durée de conservation de 9 à 12 mois, visez un OTR inférieur à 1.0 cc/m²/jour, mesuré à 23°C et 0% HR. Les produits à teneur en matières grasses plus élevée ou à exigences de conservation supérieures à 12 mois bénéficient de structures à barrière ultra-élevée avec un OTR inférieur à 0.3 cc/m²/jour. Si votre produit suit un modèle de rotation rapide avec une durée de conservation attendue de 60 à 90 jours, vous pouvez accepter un OTR de 3 à 5 cc/m²/jour, bien que nous recommandions généralement de surdimensionner légèrement afin de tenir compte de la variabilité de la distribution.
Comment savoir si la barrière de mon emballage actuel est adéquate ?
Réalisez une simple comparaison de durée de conservation : stockez le produit dans votre emballage actuel, à côté d'échantillons conditionnés dans une structure à haute barrière connue (laminé en feuille d'aluminium servant de témoin), à 35°C et 75% HR. Évaluez les deux à intervalles hebdomadaires en mesurant la reprise d'humidité (à l'aide d'un analyseur d'humidité), les changements sensoriels (texture, saveur) et, si vous disposez d'un accès à un laboratoire, l'indice de peroxyde (indicateur de l'oxydation des lipides). Si votre emballage actuel présente une dégradation significative par rapport au témoin dans le délai de conservation visé, il est temps de relever vos spécifications de barrière.
Les matériaux biosourcés ou recyclables sont-ils compatibles avec les exigences de barrière élevée ?
Des solutions émergentes réduisent cet écart, bien que certains compromis de performance subsistent. Les structures monomatériaux en PE avec barrière EVOH peuvent atteindre un OTR d'environ 0.8 à 1.5 cc/m²/jour tout en restant recyclables dans les filières PE existantes—un niveau adapté à de nombreuses applications à durée de conservation de 6 à 9 mois. Les laminés à base de papier dotés de revêtements fonctionnels conviennent aux snacks secs dans des environnements à humidité contrôlée, mais peinent sous climat tropical. Pour une durée de conservation réellement prolongée (15 mois et plus) dans des conditions variables, les structures métallisées ou en aluminium traditionnelles surpassent encore les alternatives durables, même si l'écart se réduit à mesure que les technologies de revêtement progressent.
Quelle est la différence entre le film métallisé et le laminé en feuille d'aluminium ?
Les films métallisés comportent une couche d'aluminium ultra-fine (généralement de 30 à 50 nanomètres) déposée sous vide sur un substrat plastique, offrant un OTR d'environ 0.05 à 0.5 cc/m²/jour. Les laminés en feuille d'aluminium utilisent une couche métallique plus épaisse (généralement de 6 à 9 microns) prise entre des couches plastiques, assurant une barrière quasi absolue (OTR inférieur à 0.01 cc/m²/jour). Les films métallisés coûtent 30 à 40% de moins, offrent une meilleure souplesse et une surface d'impression plus favorable, mais présentent une performance barrière quelque peu inférieure. Les laminés à feuille d'aluminium sont indispensables pour une protection maximale, mais risquent la fissuration par flexion et sont plus difficiles à recycler. Faites votre choix en fonction de vos exigences de durée de conservation et des contraintes de distribution.
Comment concilier performance barrière et coût de l'emballage sur un marché concurrentiel ?
Commencez par calculer le coût réel d'une barrière inadéquate : taux de détérioration, retours clients, canaux de distribution restreints et impact sur la réputation de la marque. Souvent, le passage de films standard à des films à haute barrière n'ajoute que 8 à 12% au coût de l'emballage, soit moins de 1% du prix de détail pour la plupart des produits snacks. Cet investissement modeste prévient des pertes pouvant atteindre 20 à 40% de la valeur du produit. Concentrez votre investissement en barrière là où il compte le plus, à savoir la protection contre l'oxygène pour les snacks à base d'huile et la protection contre l'humidité pour les produits extrudés, plutôt que de surdimensionner tous les types de barrière. Envisagez des approches par niveaux : barrières premium pour les produits à chaînes de distribution plus longues, barrières modérées pour les produits régionaux livrés directement aux détaillants, à rotation plus rapide.